光子が木を刻む仕組み:CO2レーザーによる木材加工の物理学
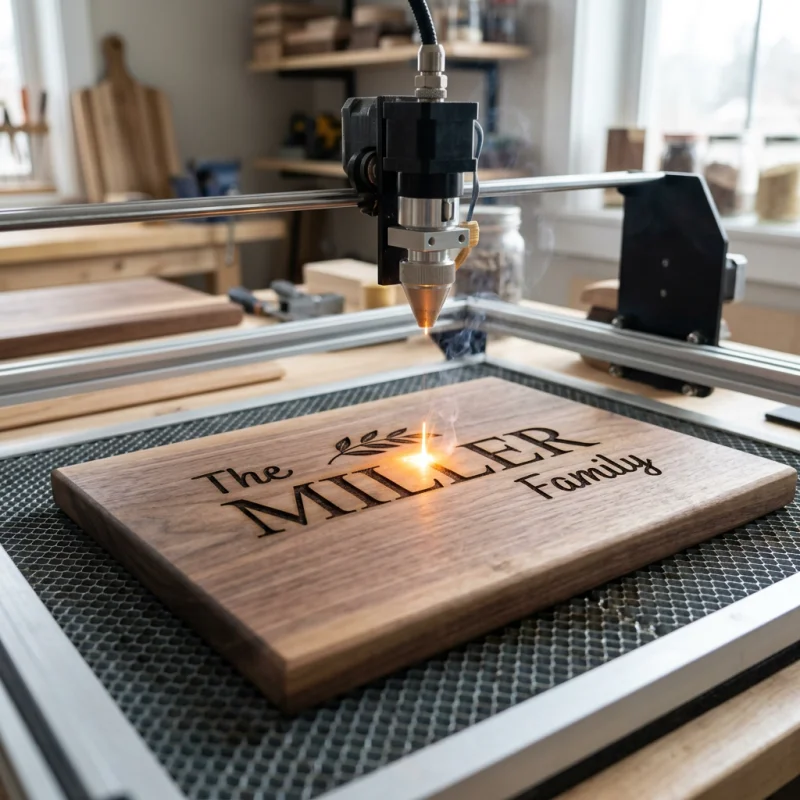
目に見えない光の束が集光され、無垢のメープル材に到達した瞬間、表面温度は一瞬にして300℃を超えます。セルロースの分子鎖が瞬時に断裂して揮発性ガスへと変わり、あとに残るのはシャープで深みのある炭化ライン。これがCO2レーザーによる木材彫刻の本質です。
波長10.6ミクロンと木材高分子の共鳴
CO2レーザー管から発せられるのは、波長10.6マイクロメートル(10,600ナノメートル)の赤外線です。人間の目には見えないこの光を、天然の木材は驚くべき効率で吸収します。
木材の主成分は、セルロース繊維とそれを強固に結合するリグニンです。これらの高分子に含まれる炭素–水素および炭素–酸素結合は、10.6μmの光とぴったり一致する振動周波数を持っています。この波長の光子が衝突すると、分子振動が激増。木材には「溶融」という過程が存在しないため、固体の状態からそのまま熱分解(パイロリシス)へと移行します。
200℃〜260℃でまずヘミセルロースが分解を始め、280℃〜500℃に達するとセルロースが激しく分解して水蒸気や一酸化炭素を放出。レーザーの軌跡に残されるのは固定炭素のみとなります。この濃密な炭化層こそが、木製バインダーや名入れギフトに見られる美しく鮮明な刻印の正体です。
光学系・スポット径・エネルギー密度
ガラス管やRF金属発振器から射出された直後のレーザービームは、直径2mm〜7mm程度と太く拡散しています。このままでは微細な文字や複雑なグラフィックを描くことは不可能です。これをZnSe(セレン化亜鉛)レンズに通すことで、ビーム径を0.1mm〜0.2mmの焦点スポットまで一気に絞り込みます。
極小エリアへ光を集約させることで、エネルギー密度(W/cm²)は飛躍的に高まります。例えば、60WのCO2レーザーを0.15mm径に絞り込んだ場合、焦点におけるパワー密度は340,000 W/cm²以上に達します。
また、照射パルス周波数(HzまたはPPI:1インチあたりのパルス数)も仕上がりを左右する重要な要素です。高周波数でパルスを細かく打つことで、点状の刻印跡を残さず、滑らかで整ったラインを刻むことができます。
光源タイプ別の技術スペック比較
レーザーの光源によって、木材に対する反応は大きく異なります。主要スペックを比較すると、なぜCO2方式が木工彫刻に最適なのかが見えてきます。
| 項目 | CO2レーザー (10.6 µm) | ダイオードレーザー (450 nm) | ファイバーレーザー (1064 nm) |
|---|---|---|---|
| 主波長 | 10,600 nm | 450 nm | 1,064 nm |
| 焦点スポット径 | 0.10 mm – 0.20 mm | 0.08 mm – 0.15 mm | 0.01 mm – 0.05 mm |
| セルロース吸収率 | 90% – 95% | 30% – 50% | 10%未満 |
| 典型的な光学出力 | 40W – 150W | 5W – 40W | 20W – 100W |
| 広葉樹への彫刻速度 | 300 – 600 mm/s | 20 – 80 mm/s | 無垢材には不適合 |
| 熱影響部(HAZ)幅 | 0.05 mm | 0.30 mm | 該当なし(透過する) |
波長適合性:なぜCO2は木製高級ギフトで圧倒的なのか
1064nmの近赤外線を出すファイバーレーザーは、金属の自由電子に効率よく吸収されるため金属加工には最適です。しかし素地の木材に対しては透明なガラスのように光線がすり抜けてしまい、熱分解を起こすのに十分な熱が溜まりません。
450nmの青色ダイオードレーザーは色素に反応するため木材への刻印自体は可能ですが、光出力の低さゆえに加工速度を極端に落とす必要があります。速度が遅いと熱が周囲の繊維へじわじわと伝わり、輪郭がぼやけた野暮ったい仕上がりになってしまいます。
一方、CO2レーザーはウォールナット、チェリー、ハードメープルなどに対して90%以上のエネルギー吸収率を発揮します。ハイスピードで走査できるため、1箇所への滞留時間が短く、熱の影響を最小限のスポットに閉じ込められます。周囲の木目を無駄に焦がすことなく、漆黒のシャープなラインを描き出すことができるのです。
材料上の限界と安全上の注意点
有機素材の加工を得意とするCO2レーザーですが、木材の特性や加工条件によっては注意すべきリスクが存在します。
- 樹脂分の多い針葉樹(パイン・スギなど): 節の多いパイン材やスギ材は松脂や揮発性成分を多く含みます。レーザーが当たるとこれらが沸騰・着火して火柱が上がり、表面を無駄に焦がすだけでなく、ベタつく煤(すす)が反射ミラーに付着する原因となります。
- 金属インレイ(象嵌): 真鍮やアルミニウムなどの金属装飾は10.6μmの光を強く反射し、ビームが光路を逆流して高価なZnSeレンズを一瞬で破損させる危険性があります。
- 安価な合板・MDFの合成接着剤: 家具用の安価な合板やMDFに含まれる尿素ホルムアルデヒド系接着剤は、レーザー照射によって分解され有毒ガスを発生させます。強力な局所排気装置が不可欠です。
- 薄板の熱歪み: 厚さ1.5mm以下の突板や薄板は、塗りつぶし(ラスター加工)の熱で簡単に反りが発生します。これを防ぐにはエアアシストの圧力を30 PSI程度まで高め、熱を素早く逃がしながら煤を吹き飛ばすのが効果的です。
ウォールナットはなぜバーチやメープルよりも濃く刻印されるのか?
ウォールナットには多量のタンニンや複雑な有機化合物が含まれており、約300℃の加熱によって深みのある濃褐色や黒色の炭化組織に変化します。一方、バーチなどの明るい木材は天然樹脂成分が少ないため、エネルギー密度を上げるか移動速度を落とさない限り、金色がかったライトブラウンにとどまります。
エアアシストの風圧は加工品質にどう影響するのか?
エアアシストはノズルの先端から照射点に向けて圧縮空気(通常15〜30 PSI)をピンポイントで吹き付けます。これにより、樹脂の炎上を抑え、光を遮る煙をビーム経路から吹き飛ばし、表面に溜まる不要な炭素粉末を除去してクリアな刻印を維持します。
クリア塗装やニス塗りの木製品にも刻印できるのか?
問題なく可能です。レーザー光はポリウレタンやラッカーなどの塗膜を1パケット目で瞬時に昇華除去します。ただし合成塗料は刺激臭のあるガスを発生するため集塵・脱臭装置が必要です。ミネラルオイルやミツロウといった食品基準の天然オイル仕上げであれば、有害ガスも出ずスムーズに光を吸収します。
彫刻された文字の輪郭が焦げてぼやける原因は何か?
主な原因は「パワー密度の不足」または「スキャン速度の遅すぎ」です。熱が狙った領域を越えて繊維の横方向へ伝わってしまうことで生じます。また、ピントが合っていない場合や、エアアシストの風圧が弱い場合も熱の影響領域が広がり、輪郭のキレが失われます。