K9クリスタル内部レーザー彫刻:3Dウェディング記念品を支える精密工学
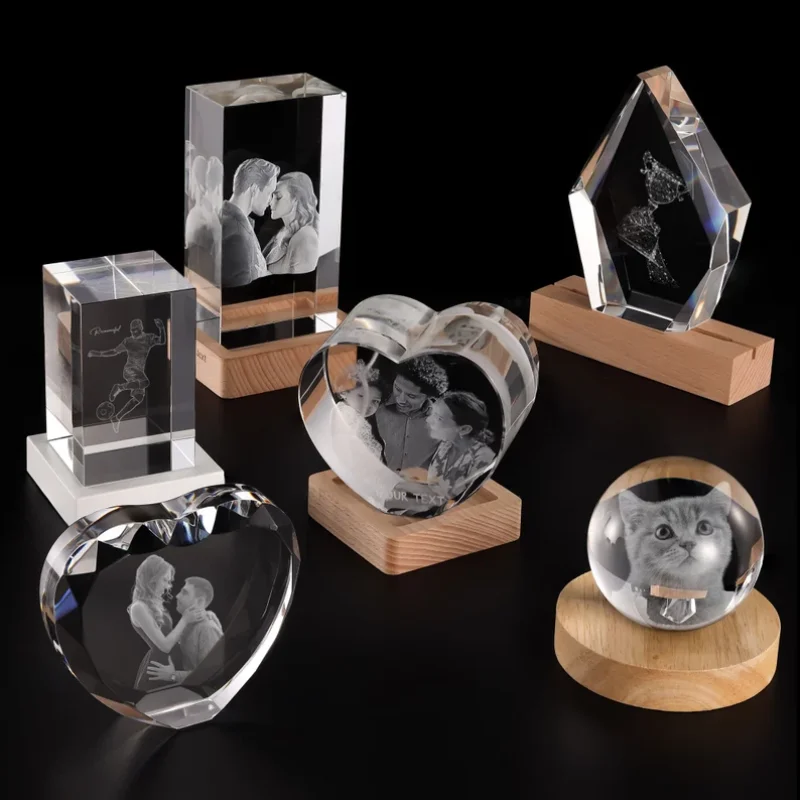
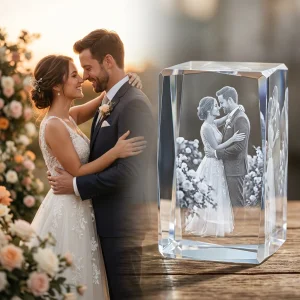
内部レーザー彫刻(サブサーフェス・エングレービング)は、ガラス表面を傷つけることなく、光学ガラスの内部構造だけを物理的に変化させる加工技術です。透過するレーザー光を特定の深さに集光させることで、微細な屈折点を形成します。光がこの内部の微小クラックに反射すると白い点として視認され、数十万から数百万もの点が集合することで、新郎新婦の姿が結晶の中に浮かび上がる立体ポートレートが完成します。
光学グレードK9クリスタルの厳別
仕上がりの鮮明さを左右するのは、素材そのものの純度です。高級感のある鉛クリスタルガラスは、一見魅力的ですが、酸化鉛が含まれることで屈折率が乱れ、内部に微小な気泡が生じやすくなります。こうした不純物はレーザー光を拡散させ、過剰な熱変形や不規則な黒い亀裂を引き起こす原因となります。そのため、精密な彫刻には不純物を極限まで排除したホウケイ酸クラウンガラスである「光学グレードK9クリスタル」が用いられます。
K9ガラスは高い透明度を誇り、内部の脈理(屈折率の不均一な筋)がなく、1.5168という安定した屈折率を備えています。製造現場では、すべての素材が偏光フィルター検査を通過し、内部応力による歪みがないことが確認されます。気泡や筋のない純粋なガラスだからこそ、レーザーエネルギーを減衰させることなく、狙い通りの座標へ正確に届けることができるのです。
点群データ変換と奥行きの立体マッピング
平面の2D写真データをそのまま内部彫刻レーザー機に送ることはできません。まず専用ソフトウェアを用い、平面画像を3次元の空間座標データへと再構築する必要があります。顔立ちの立体感を高精細に再現するには、元画像として300 DPI以上の解像度が必要です。
専用の3D CADソフトウェア上で、エンジニアが頬骨の高さ、鼻筋の通るライン、顎の輪郭、肩の傾きといった顔と体の立体構造を丹念にモデリングしていきます。この作業により、平面的だった画素データは80万点から250万点におよぶXYZ空間の「点群(ポイントクラウド)データ」へと変換されます。
ドット間の距離制御には非常に厳密な精度が求められます。点と点の距離が0.03mmを下回ると、内部でヒビが繋がりガラス自体が割れてしまいます。逆に距離が離れすぎると、画像全体がぼやけた印象になってしまいます。肌の質感や衣装の美しい陰影を自然なグラデーションで表現するためには、適切な点密度を保つ緻密な制御が欠かせません。
レーザー工学:波長532nmと微小クラックの生成メカニズム
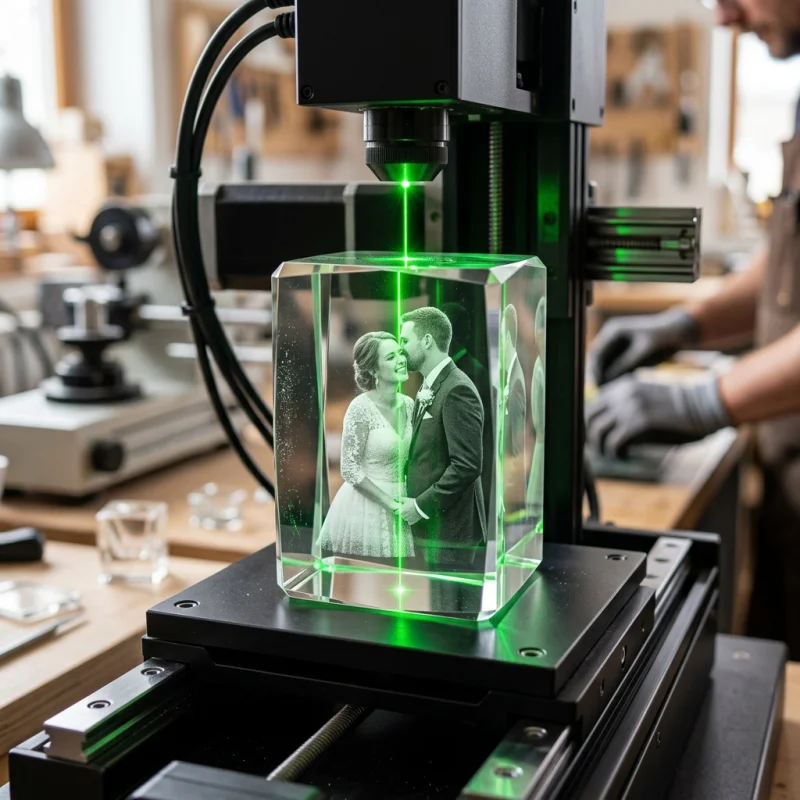
一般的なCO2レーザー加工機(波長10,600nm)は、ガラスの表面で光が即座に吸収されるため、外側に強い熱衝撃を与えて表面を欠けさせてしまいます。ガラス内部だけに微細な加工を施すには、波長532nmで発振する半導体励起固体(DPSS)グリーンレーザーを使用します。
波長532nmの光に対して、K9クリスタルは低い出力密度であれば光をそのまま透過させます。そのため、ビームは表面を燃やすことも加熱することもなく、研磨された表面をスムーズに通過します。その後、高速ガルバノスキャニングミラーによって、集光レンズを通した光を意図した座標へ正確に誘導します。
ガラス内部の焦点に光が集まると、エネルギー密度が限界値に達し、「非線形光学吸収」と呼ばれる現象が瞬時に起こります。これによりガラス内部の微小領域だけが局所的な熱衝撃を受け、幅約50ミクロンの微小なクラック(微小亀裂)が形成されます。加工機はこの照射を毎分最大18万回(3,000Hz)のペースで繰り返し、XYZ軸に沿って層を重ねながら、結晶の中にウェディング写真を立体的に描いていきます。
表面エッチングと内部彫刻の決定的な違い
フッ酸を用いた化学処理やサンドブラストによる従来の表面エッチングは、ガラスの表面を削る加工法です。この方式では、歳の経過とともに削り取られた溝へ皮脂や埃、部屋の湿気が入り込み、徐々に画像のコントラストが失われていきます。
一方、内部レーザー彫刻は外側の表面を完璧な平面のまま残します。内部の像に水分や埃が触れることは構造上あり得ません。クリスタルの内側に刻まれた姿は、光のコントラストを永久に損なうことなく保たれます。日頃のお手入れも、表面をガラスクリーナーでサッと拭くだけで完了します。
多様な結晶シェイプとエッジのカット技術
光学クリスタルの製造は、巨大な溶解炉から流し込んだガラスを内部歪みが出ないよう極めて緩やかに冷却(徐冷プロセス)することから始まります。こうして作られた高品質な原板を、産業用ダイヤモンドソーで各デザインの形状へと切り出します。
結婚記念品として人気の高い代表的なフォルム:
- アイスバーグ(氷山型): 面取りを手作業の自然な割れ肌で仕上げ、正面の平滑な研磨面とコントラストを生み出すデザイン。石の力強い質感とガラスの透明感が共存します。
- ハート型: 曲線美を精度の高いCNC研磨と手磨きで仕上げた、卓上ディスプレイに最適な愛らしい造形。
- オクタゴン(八角形): 45度の角度で精密に面取りされた多面カット。周囲の光を屈折させ、中央に浮かぶ彫刻をより華やかに引き立てます。
外形カットを終えたブロックは、120メッシュから3,000メッシュまで段階的に細かくなるダイヤモンド研磨ホイールでエッジを整えます。仕上げに酸化セリウムの液剤を用いて研磨することで、光透過率99%以上の極めてクリアな表面へ磨き上げます。
製造工程パラメータおよび装置仕様
| 工程 | 使用装置 / 検査機器 | 設定パラメータ | 技術目標 |
|---|---|---|---|
| ブランク材検査 | 偏光歪み検査装置 | 550nm波長板照明 | レーザー照射時の破損を防ぐため、内部応力パターンを検知。 |
| 3Dモデリング | 3D点群CADソフトウェア | 解像度300DPI以上、点間隔0.03〜0.08mm | ガラスの構造破壊を防ぎつつ2D画像をXYZ空間ノードへ変換。 |
| 内部レーザー彫刻 | 532nm DPSSグリーンレーザー | パルス幅5ns未満、周波数3,000Hz | 表面を傷つけずK9クリスタル内部に非線形光学破壊を発生。 |
| 面取り・外周研磨 | CNCダイヤモンドラップホイール | 120〜3000メッシュのダイヤモンド砥石 | バリを除去し、エッジに精密なカット面を形成。 |
| 最終鏡面仕上げ | フェルトホイール+酸化セリウム | 回転数1,200 RPM | 光透過率99%以上の光学透明度を再現。 |
どんな写真でも3Dクリスタルに変換できますか?
鮮明な光で撮影された高解像度の人物ポートレートが最適です。鼻筋や頬、目元の立体感を正確にモデリングするため、解像度は300 DPI以上を推奨しています。解像度が低い写真や強めの圧縮がかかった画像は、密度のある3D点群データを生成するための空間情報が不足するため、立体感の再現性が低くなる場合があります。
なぜ鉛ガラスは内部レーザー彫刻に向かないのですか?
鉛ガラスに含まれる重金属成分はレーザー光のエネルギーを過剰に吸収し、光の屈折経路を乱してしまいます。532nmレーザーが内部の鉛不純物に接触すると、エネルギーが抑圧されずに散乱し、広範囲にわたる不規則な黒い亀裂や本体全体の割れを引き起こします。対してK9光学クリスタルは、極めて高い純度と均一な密度を持つため、周囲にダメージを与えることなく、狙った位置にだけ美しい微小クラックを生成できます。
3Dクリスタルの日常的なお手入れや保管方法は?
レーザー加工された画像はクリスタル内部に保護されているため、日常的なお手入れは表面の汚れを拭き取るだけで十分です。柔らかいマイクロファイバークロスに、アンモニアフリーのガラスクリーナーを少量吹きかけて手垢や指紋を拭き取ってください。また、硬い大理石などの上に置く際は、角をぶつけて欠けさせないよう取り扱いにご注意ください。