地球を刻む:トレッキングの記憶を不変の「石」に遺す方法
色あせる紙、割れるプラスチック
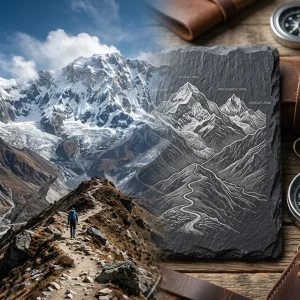
ヘイゼルはダイニングテーブルの上に置かれた湿った荷物の山を見つめていた。ネパールのアンナプルナ・サーキットをめぐる3週間の旅から帰国して6日。手元に残ったのは、折り目のついたバスの乗車券、シワだらけの入山許可証、そしてポカラで買った亀裂の入ったアクリル製キーホルダーだった。紙の文字はすでに滲み始め、キーホルダーはダッフルバッグの中で圧迫されて継ぎ目から割れていた。スマートフォンには雪山や岩道の写真が2,400枚収められているものの、その景色は黒いガラス画面の奥に閉じ込められたままだ。
彼女が求めていたのは、手に取ったときにずっしりとした重みと冷たさを感じる「本物」だった。標高5,416メートルでブーツの底を踏みしめた、あの無骨な花崗岩や鋭いスレートの質感そのもの。その想いが、彼女を天然石へのオリジナルレーザー彫刻の世界へと導いた。
スレート(粘板岩)を熱破砕する物理的メカニズム
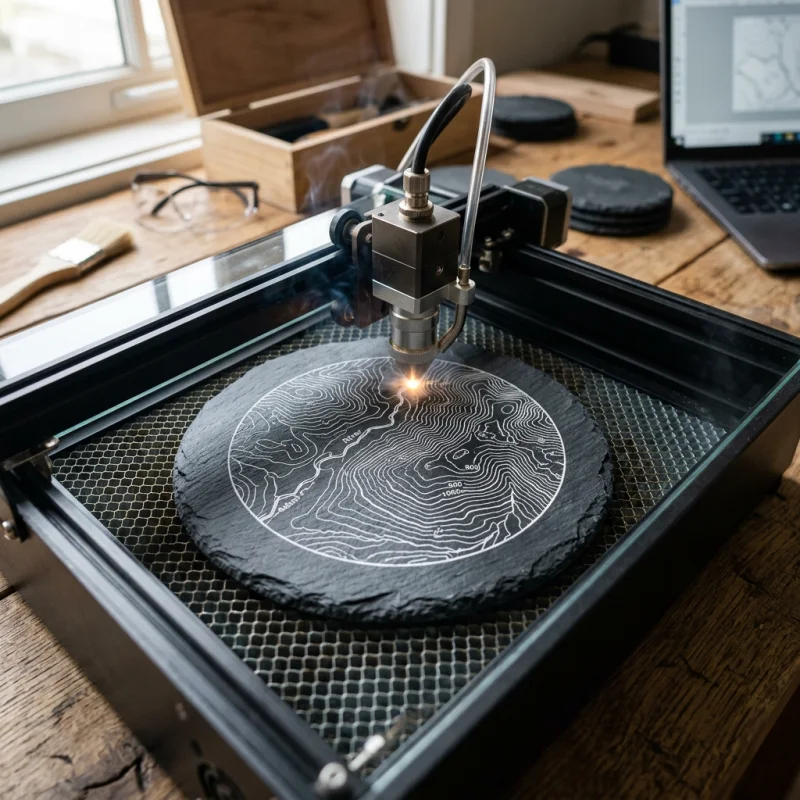
作業場のレーザー加工機に、4インチ四方のダークウェルシュスレートをセットする。石への彫刻は、合板のカットや革の焼き入れとは根本的に異なる。レーザーは石を焦がすのではなく、熱ショックを与えるのだ。
トロン・ラ峠の等高線マップをスレート表面に正確に刻み込むには、パラメータの徹底した制御がすべてを左右する。彼女は50WのCO2レーザー管を使用し、解像度300 DPI、移動速度250mm/s、レーザー出力18%に設定した。
この数値において、収束された光線は制御された「熱マイクロフラクチャリング(微細破砕)」を引き起こす。ビームが石材の表層に閉じ込められた微量の水分を瞬時に加熱・蒸発させ、微小な破片を弾き飛ばすことで、暗灰色の背景に対して白く鮮明な下層のベクターマップが浮き上がる。移動速度を200mm/s未満に落とすと、過剰な熱蓄積によるストレスラインが生じ、コースターが中央から真っ二つに割れてしまう。逆に出力を上げすぎると、岩石の成分が溶けて濁ったグレーのガラス質(スラグ)に変質してしまう。
自然な風合いのスレートと美しい光沢の大理石
石の種類によって、レーザー光に対する反応は大きく異なる。ヘイゼルは旅のルートを表現するために、3種類の石材を検証した。
- ナチュラルスレート・コースター:手作業で割られたエッジ(縁)が、山肌のような荒々しい表情を生み出す。凹凸のある表面には、太めの等高線や山並みのシルエット表現が適している。文字サイズは10ポイント以上、ベクター線の太さは0.75ポイント以上に設定することで、表面のクラック(裂け目)に細部が埋もれるのを防げる。
- 磨き大理石のバッグチャーム:滑らかなカララホワイト大理石のタグは、4ポイントの極小フォントまで鮮明に表現できる。ヘイゼルは2インチの六角形大理石タグに、正確な緯度・経度(28.7957° N, 83.9704° E)を刻印した。白い大理石は微細破砕させても視認性が低いため、彫刻された微細な溝に黒のアクリル塗料を流し込み、表面を拭き取る「ペイントフィル」処理を施した。
- 花崗岩(グラナイト)のディスプレイプレート:密度の高い漆黒の絶対花崗岩(黒御影石)は、塗料を使わずに圧倒的な高コントラストを得られる。レーザーを照射した部分は光沢面からパール調の白くつや消しされたラインへと変化する。ヘイゼルは、全行程の標高プロファイルを刻んだ8×10インチの花崗岩プレートをデスク正面の壁に飾った。
水分によるコントラスト低下を防ぐ封止技術
加工直後のスレートはコントラストが効いて非常に美しい。しかし、未処理のままアイスコーヒーのグラスを置くと、水滴によって白い彫刻が一瞬で消えてしまう。液体が微細な破砕面に入り込むことで光の屈折率が石材本体と同等になり、水気が完全に乾くまで白いラインが暗いグレーに沈んでしまうためだ。
ヘイゼルは2段階の仕上げプロセスでこの問題を克服した。まず、刻んだ石を流水の下で硬いナイロンブラシで洗って残留した石粉を除去する。乾燥後、30cmほど離した位置からつや消し(マット)アクリル系スプレーを薄く2回重ね塗りした。アクリル塗料が多孔質な破砕面を塞ぎ、水分吸収を防ぎつつ、天然石特有の落ち着いたマットな質感をそのまま維持できる。
重量の壁:バックパッキングとインテリアの使い分け
石材には相応の重さがある。ヘイゼルは、旅のギアとしてストーン小物をどのように取り入れるべきか整理した。
スレート製コースター4枚セットの重量は約680g。磨き大理石のラゲッジタグでも85gほどになる。1g単位で軽量化を図るロングトレイルのハイカーが、この重い石板をザックに詰めて峠を越えるのは現実的ではない。ストーンアクセサリーは、遠征を終えた後の記念品、自宅のバーカウンターを彩るアクセント、あるいは日常使いのバッグに取り付ける堅牢なキーホルダーとしての活用がベストだ。
よくある質問
レーザー刻印したストーンアクセサリーは経年変化で消えたり摩耗したりしますか?
いいえ。レーザー刻印はインクを乗せるのではなく、石の表面を物理的に微細破砕・変質させているため、刻印自体は石が存在する限り永久に残ります。仕上げにつや消しアクリル系シーラーを塗布することで、彫刻部分への汚れの侵入や水濡れによる変色を長期間防ぐことができます。
50W CO2レーザーでスレートを彫刻する際の基本設定は?
走査速度250mm/s、出力18%、解像度300 DPIを基準に設定してください。必要以上にDPIを高くすると、すでに破砕された部分を再彫刻することになり、粉塵が溜まって線の輪郭がぼやけてしまいます。また、速度が遅すぎるとスレート内部の熱が上昇し、自然な割れ目に沿って割れが生じるリスクがあります。
スレートコースターが濡れたときに白い線が消えてしまうのはなぜですか?
加工直後の白い線は、微細な空気の隙間が光を乱反射することで白く見えています。水が侵入すると空気の層が水に置き換わり、光の屈折率が変わって白線が見えなくなります。しっかりと乾燥させた後にマットアクリルスプレーをコーティングすれば、この微細な空隙を永久に保護し、濡れても白さを保つことができます。
レーザー加工中にスレートが割れることはありますか?
熱が局所的に蓄積しすぎると割れることがあります。過度な高出力や遅すぎる走査速度で加工すると、一部に熱が集中して熱膨張が起き、板材が破損します。走査速度を速く保ち、低出力でアプローチすることが熱割れを防ぐポイントです。