貝殻の科学:真珠層の微細構造が及ぼすレーザー精度への影響
真珠層(ナクレ)は、95%のアラゴナイト(霰石)結晶と5%の有機バイオポリマーで構成されている。アラゴナイトは炭酸カルシウム($CaCO_3$)の結晶構造の一種であり、硬く脆い性質を持つ。バインダーとなるバイオポリマーにはコンキオリンやキチンが含まれる。顕微鏡で観察すると、ナクレは整然とした「レンガとモルタル」構造を呈する。多角形のアラゴナイト結晶板は幅10〜20ミクロン、厚さ300〜900ナノメートルという薄片であり、これが平行に何層も積み重なっている。その層間に存在する10〜50ナノメートルの微小な隙間をコンキオリンが埋め、クッションのように衝撃を吸収する役割を果たしている。
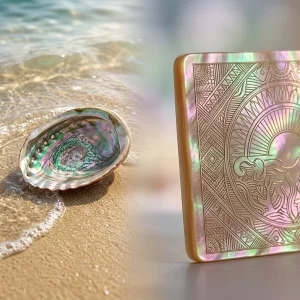
真珠母貝特有の虹色の輝きは、色素による色彩ではなく光の波長干渉によるものだ。可視光が半透明なアラゴナイト層へ透過し、ナノスケールの薄片表面と下面の双方で反射する。この反射光同士が干渉し合い、層の厚みに対応した特定の波長が強調されることで独特の光沢が生まれる。したがってレーザー光を照射する際、無機結晶と有機タンパク質という熱特性のまったく異なる2つの物質に同時にエネルギーが作用することになる。
貝の種類による物理構造の違い
レーザー光を絞り込んで照射した際、その反応は使用する貝の素材によって大きく異なる。熱が照射点からどのように拡散するかは、内部の幾何学構造に依存する。
白蝶貝や黒蝶貝(Pinctada maxima / Pinctada margaritifera)から得られる真珠母貝(MOP)は、厚さ2.0mm〜4.0mm程度の緻密で平坦な板材となる。アラゴナイト層が規則正しい平行線を描いて積層しているため、熱が面方向に一定のペースで逃げやすく、安定した熱分散が可能だ。
一方、アワビ貝(Haliotis 属)はこれとは対照的な構造を持つ。流通しているアワビ貝の薄貝シートは厚さ0.5mm〜1.0mmと非常に薄い。アワビ貝特有の成長輪はうねりのある不規則な層を形成し、その間を厚いコンキオリンの層が繋いでいる。この起伏に富んだ構造が深みのあるグリーンやブルーの輝きを生み出す反面、熱エネルギーを内部に閉じ込めやすい。直線状に熱が逃げないため、レーザーの熱が局所的に滞留しやすい特性を持つ。
淡水パール貝(Unionidae 科)は、これらの中間的な性質を示す。板材の厚みは1.5mm〜3.0mmで、アラゴナイト層の幅が広く、未加熱状態では水分を抱え込みやすい。加工前に十分に乾燥させておかないと、照射時に水分が蒸発してレーザー光の散乱を引き起こす。
レーザー吸収率と熱メカニズム
シェル加工においては、対象の吸収率に適したレーザー波長の選択が不可欠となる。生の炭酸カルシウムは可視光をほとんど反射してしまうが、遠赤外線や紫外線の領域では高い吸収率を示す。
波長10,600nmのCO2レーザーは、炭酸塩の分子結合に直接作用する。照射されたエネルギーは即座に熱運動へ変換され、表面を蒸散(アブレーション)させる。波長1064nmのファイバーレーザーは白蝶貝を透過してしまい、極めて高いピークパワーでパルス照射しない限りマーキングできない。これに対し、波長355nmのUVガルボレーザーは非加熱アブレーション(熱を伴わない化学的分解)を利用する。熱の跳ね上がりを起こさずにコンキオリンの化学結合を切断できるため、周囲の繊細な光沢を損なわずにエッジの立った加工が可能だ。
シェルへの**レーザー彫刻技術**を極める鍵は、熱の滞留時間(ドウェルタイム)の制御にある。長時間の熱照射は、結晶が整然と蒸散する前に有機接着層であるコンキオリンを黒焦げにしてしまう。
| 貝素材 | 平均的な厚み | アラゴナイト層の厚み | コンキオリン比率 | 推奨波長 | 耐熱限界 |
|---|---|---|---|---|---|
| 白蝶貝(White MOP) | 2.0 – 4.0 mm | 400 – 600 nm | 約 3.5% | 10,600 nm / 355 nm | 高(約 320°C) |
| アワビ貝 / パウア貝シート | 0.5 – 1.0 mm | 300 – 500 nm(波状) | 約 6.0% | 355 nm / 455 nm | 低(約 220°C) |
| 淡水貝 | 1.5 – 3.0 mm | 500 – 800 nm | 約 4.5% | 10,600 nm | 中(約 280°C) |
加熱による加工限界と不具合のメカニズム
天然貝の複合構造は、特定の熱条件を超えると規則的に破壊が起こる。物理的な限界温度を超えて照射を続けると、素材そのものが復元不可能な損傷を受ける。
コンキオリンは220°Cから300°Cの間で熱分解を起こす。レーザーが同一箇所に長く留まると、分解した熱変性タンパク質がガス化し、気体を逃がさないアラゴナイト板の間に充満する。膨張した内圧によって層間剥離(デラミネーション)が起こり、表面が魚のうろこのようにポロポロと剥がれ落ちてしまう。
相転移(結晶構造の変化)も大きな障害となる。アラゴナイトは400°Cを超えるとカルサイト(方解石)へと変化し、さらに600°Cを超えると酸化カルシウム(生石灰)へ分解される。これにより、虹色に輝いていた真珠層は、白く脆い粉末状の付着物(チョーキング現象)へと変質する。ナノ層の規則正しい配列が崩壊するため、光の干渉現象そのものが消失してしまうのだ。
極薄のアワビ貝シートは、急激な熱衝撃によって割れやすい。切削加工時の残留応力を抱えた状態の貝に局所的な急加熱が加わると、不均一な熱膨張が引き金となり、マトリックス全体へ一気に微細なクラック(ひび割れ)が走る。
なお、研磨されていない外殻層(角質層)、鉱物置換が進んだ化石化シェル、乾燥が不十分な不均一素材などはレーザー彫刻には適さないため使用を避けるべきだ。
精密な螺鈿・名入れ加工のための実践アプローチ
焦げやクラックを残さず、**真珠母貝へ美しい名入れ彫刻**を施すには、線エネルギー密度を低く抑える設計が欠かせない。高速度・低出力の組み合わせが、熱による変色や熱害を防ぐ基本となる。
40WクラスのCO2レーザーを使用する場合、出力を8〜12%に絞り、送り速度を300〜500 mm/sに設定する。パルス周波数は20〜30 kHz程度に抑え、局所的な深掘りを避ける。一回で深く掘ろうとせず、出力の低いパスを3回程度重ねるほうが圧倒的に美しく仕上がる。
- 高圧エアアシストの使用は必須である。気化したコンキオリンの灰が周囲の冷えた真珠層に再付着する前に、エアで強力に吹き飛ばす必要がある。
- 飛散した灰が表面に残ると、次回のパス照射時にその灰が熱を吸収し、ベクター線の周囲に落ちない黄ばみ・焦げを生じさせる。
- 表面を水で濡らした和紙マスキングテープで保護すると、熱の拡散を抑え、微細なロゴや文字の周辺に熱環(ヒートリング)ができるのを防止できる。
なぜレーザー彫刻時に真珠母貝が白く粉っぽくなってしまうのですか?
熱によってアラゴナイト結晶が壊れて酸化カルシウムの粉末へと変質し、バインダーであるコンキオリンが焼失してしまうためです。出力を下げ、移動速度を上げ、複数回の浅掘りパスを行うことで、材料温度を220℃以下に保つように制御してください。
薄いアワビ貝シート(インレイ材)にはどの波長のレーザーが適していますか?
355nmの波長を持つUVガルボレーザーが最も綺麗に加工できます。高熱を発生させずに分子結合を化学的に切断できるためです。0.5mm程度のアワビ貝にCO2レーザーを使用する場合は、濡らした紙マスキングを行い、低出力かつ強力な高圧エアアシストを併用してください。
厚みのあるシェル材をレーザーで完全に切り抜くことは可能ですか?
1.5mmを超える厚手のシェルをレーザーで切り抜こうとすると、過剰な熱蓄積によって周縁部が剥離(デラミネーション)したり、焦げや熱割れが発生します。外形のアウトラインカットにはCNCダイヤモンドルーターやウォータージェットを使用し、レーザーは微細な表面彫刻のみに使用するのが安全です。
水マスキング(水を含ませた保護)は彫刻後の虹色の輝きに影響を与えませんか?
水マスキングはむしろ真珠層の美しい輝きを守るために有効です。熱酸化を防ぐとともに、気化した樹脂や灰が未彫刻部分に固着するのを防ぎます。加工完了後に水で洗い流せば、損傷のない美しいアラゴナイト層があらわれます。