Физика фотонного выжигания: как CO2-лазер меняет структуру дерева
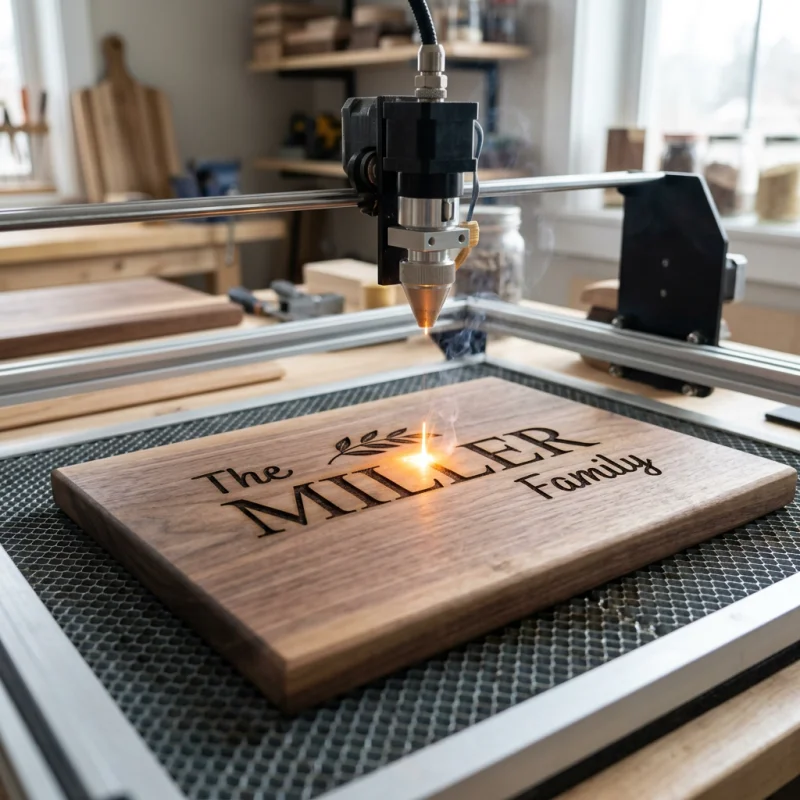
Сфокусированный луч невидимого спектра падает на массив клена. За доли миллисекунды температура поверхности превышает 300 °C. Молекулярные цепи целлюлозы разрушаются, выделяя летучие газы и оставляя за собой четкие обугленные линии. В этом заключается базовая механика лазерной гравировки CO2-систем.
Длина волны 10,6 мкм и поглощение излучения
Излучатель CO2-лазера генерирует инфракрасный луч с длиной волны 10,6 микрометра (10 600 нанометров). Человеческий глаз этот спектр не видит, однако древесина поглощает его практически полностью.
Натуральная древесина состоит преимущественно из волокон целлюлозы, скрепленных лигнином. Эти сложные полимеры содержат углерод-водородные и углерод-кислородные связи, частота колебаний которых совпадает с частотой волны 10,6 мкм. При попадании фотонов молекулярные колебания резко возрастают. Материал минует фазу плавления (дерево не плавится) и сразу переходит из твердого состояния в фазу термического разложения — пиролиза.
В диапазоне от 200 °C до 260 °C разрушается гемицеллюлоза. При 280–500 °C стремительно распадается целлюлоза с выделением водяного пара и угарного газа. В траектории луча остается чистый связный углерод. Этот обугленный осадок и формирует темный, четкий след на деревянных изделиях.
Оптика, диаметр пятна и плотность энергии
На выходе из стеклянной трубки или RF-излучателя диаметр луча составляет от 2 до 7 мм. Такой пучок слишком рассеян для гравировки мелких шрифтов или тонких векторов. Проходя через фокусирующую линзу из селенида цинка (ZnSe), фотоны сжимаются в пятно диаметром 0,1–0,2 мм.
Сжатие луча резко увеличивает удельную мощность — показатель, измеряемый в Ваттах на квадратный сантиметр (Вт/см²). CO2-лазер мощностью 60 Вт при фокусировке в пятно 0,15 мм создает в фокальной точке плотность мощности свыше 340 000 Вт/см².
Качество гравировки зависит и от частоты импульсов (Гц или PPI — количество импульсов на дюйм). Высокая частота обеспечивает непрерывную гладкую линию без видимой перфорации по краям вектора.
Технические характеристики лазерных излучателей
Разные типы лазеров реагируют с древесиной по-разному. Сравнение параметров объясняет, почему для дерева выбирают именно CO2-системы.
| Параметр | CO2-лазер (10,6 мкм) | Диодный лазер (450 нм) | Волоконный лазер (1064 нм) |
|---|---|---|---|
| Основная длина волны | 10 600 нм | 450 нм | 1 064 нм |
| Диаметр пятна фокусировки | 0,10 мм – 0,20 мм | 0,08 мм – 0,15 мм | 0,01 мм – 0,05 мм |
| Коэффициент поглощения целлюлозой | 90% – 95% | 30% – 50% | Менее 10% |
| Типовая оптическая мощность | 40 Вт – 150 Вт | 5 Вт – 40 Вт | 20 Вт – 100 Вт |
| Скорость гравировки твердых пород | 300 – 600 мм/с | 20 – 80 мм/с | Не пригоден для чистой древесины |
| Ширина зоны термического влияния (ЗТВ) | 0,05 мм | 0,30 мм | Н/Д (проходит насквозь) |
Длина волны: почему CO2 — стандарт для работы с деревом
Волоконные лазеры ближнего ИК-диапазона (1064 нм) эффективно работают по металлу благодаря высокой поглощаемости энергии свободными электронами. Для волоконного луча древесина прозрачна, как стекло: фотоны проходят насквозь, не вызывая нагрева, достаточного для пиролиза.
Синие диодные лазеры (450 нм) способны оставлять след на дереве из-за поглощения видимого света органическими пигментами. Однако низкая оптическая мощность заставляет снижать скорость обработки. При медленном перемещении тепло уходит вглубь и вбок по волокнам, размывая контур текста.
Излучение CO2-лазера поглощается орехом, вишней и кленом более чем на 90%. Высокая скорость работы сокращает время контакта в каждой точке, запечатывая тепло в узкой зоне. Результат — темная контрастная графика без обгорания соседних волокон.
Ограничения материалов и риски при работе
Несмотря на высокую эффективность CO2-систем, физические свойства некоторых материалов требуют осторожности.
- Смолистые мягкие породы: Сосна с сучками или кедр содержат жировые карманы и смолы. Под воздействием луча 10,6 мкм смола закипает и воспламеняется. Это приводит к обугливанию поверхности и загрязнению линз липким налетом.
- Металлические инкрустации: Латунные или алюминиевые вставки отражают луч 10,6 мкм обратно в оптический тракт. Обратное отражение мгновенно разрушает линзы из селенида цинка.
- Синтетический клей в фанере низкой марки: В интерьерной фанере и МДФ используются карбамидоформальдегидные смолы. Испарение клея лазером выделяет токсичные газы, требующие мощной вытяжной вентиляции.
- Термическая деформация шпона: Тонкий шпон (до 1,5 мм) коробится при плотной растровой заливке. Для предотвращения деформации давление воздуха при обдуве поднимают до 30 PSI, что охлаждает рабочую зону и сдувает сажу.
Почему орех гравируется темнее, чем береза или клен?
Орех богат дубильными веществами и органическими соединениями, которые при 300 °C обугливаются с образованием темно-коричневых и черных пигментов. Береза содержит меньше смолистых веществ, поэтому дает золотисто-бежевый оттенок, если не повысить плотность мощности или не снизить скорость головки.
Как давление обдува влияет на качество гравировки?
Поток сжатого воздуха под давлением 15–30 PSI подается через сопло прямо в точку фокуса. Воздух сбивает открытое пламя, удаляет дым из зоны реза (не давая ему рассеивать лазерный луч) и сдувает продукты сгорания с поверхности дерева.
Можно ли гравировать CO2-лазером лакированные деревянные изделия?
Да. Луч испаряет полиуретановые и лаковые покрытия за первый проход. Однако синтетические лаки выделяют резкий дым, требующий фильтрации. Натуральные масляные или восковые покрытия не препятствуют поглощению фотонов и не дают токсичных испарений.
Отчего возникают размытые обугленные края вокруг текста?
Размытие возникает при недостаточной плотности мощности или слишком низкой скорости перемещения. В этом случае тепло расползается по волокнам за пределы целевой зоны. Расфокусировка линзы или слабый обдув также расширяют пятно контакта за пределы расчетных 0,1 мм.