Физика перламутра: как микроструктура накра влияет на точность лазера
Перламутр состоит из 95% кристаллического арагонита и 5% органических биополимеров. Арагонит — твердая и хрупкая форма карбоната кальция ($CaCO_3$). Связующий биополимер содержит конхиолин и хитин. Под микроскопом видна четкая структура, напоминающая кирпичную кладку. Многоугольные пластинки арагонита имеют ширину от 10 до 20 микрометров и толщину от 300 до 900 нанометров. Эти тонкие плитки уложены параллельными слоями, а зазоры в 10–50 нанометров между ними заполняет конхиолин, работающий как амортизатор.
Иризация (перламутровый блеск) — результат интерференции световых волн, а не действия пигментов. Видимый свет проходит сквозь прозрачные слои арагонита и отражается как от верхней, так и от нижней грани каждой нанопластины. Отраженные волны сталкиваются и усиливают определенные длины волн в зависимости от толщины слоя. При лазерной обработке луч воздействует одновременно на два принципиально разных вещества: минеральный кристалл и органический белок.
Различия в структуре разных видов раковин
Перламутровые инкрустации из разного сырья ведут себя под лазерным лучом по-разному. Внутренняя геометрия раковины определяет, как именно тепло отводится из зоны обработки.
Белый перламутр морских жемчужниц Pinctada maxima и Pinctada margaritifera образует плотные пластины толщиной от 2,0 до 4,0 мм. Слои арагонита здесь уложены параллельно и упорядоченно, что обеспечивает равномерный отвод тепла вдоль плоскости заготовки.
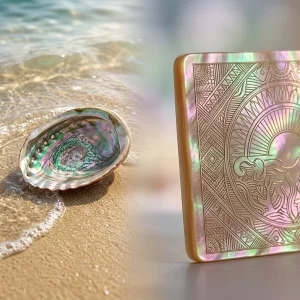
Абалон (морское ушко, род Haliotis) устроен иначе. Коммерческий шпон абалона имеет толщину всего 0,5–1,0 мм. Естественный рост раковины создает волнистые слои с утолщенными белковыми прослойками. Эти изгибы задерживают свет, создавая насыщенные сине-зеленые переливы, но одновременно удерживают и тепло. Тепловой поток не может свободно рассеиваться по прямой, из-за чего энергия лазера концентрируется на локальных участках.
Пресноводные моллюски семейства Unionidae занимают промежуточное положение. Толщина заготовок составляет 1,5–3,0 мм. Слои арагонита шире, а в необработанном состоянии содержат больше влаги. Если раковину тщательно не просушить перед гравировкой, вода вызовет рассеивание луча.
Поглощение лазерного излучения и теплофизика процесса
Для качественной обработки нужно подбирать длину волны под спектр поглощения материала. Необработанный карбонат кальция эффективно отражает видимый свет, но интенсивно поглощает дальнее инфракрасное и ультрафиолетовое излучение.
CO2-лазеры с длиной волны 10 600 нм воздействуют напрямую на карбонатные связи. Энергия мгновенно превращается в тепло, испаряя материал. Волоконные лазеры (1064 нм) проходят сквозь светлый перламутр насквозь без следа, если не использовать высокий пиковый импульс. УФ-гальваносистемы на 355 нм работают по принципу холодной абляции: они расщепляют химические связи в белковом связующем без термических скачков, сохраняя четкие края детали.
Главное условие успешной лазерной гравировки ракушек — контроль времени воздействия луча. Длительный нагрев сжигает органический клей еще до того, как кристаллическая структура успеет испариться.
| Материал раковины | Средняя толщина | Толщина слоя арагонита | Доля конхиолина | Оптимальная длина волны | Термостойкость |
|---|---|---|---|---|---|
| Белый перламутр | 2,0 – 4,0 мм | 400 – 600 нм | ~ 3,5% | 10 600 нм / 355 нм | Высокая (~ 320 °C) |
| Абалон / Пауа | 0,5 – 1,0 мм | 300 – 500 нм (волнистый) | ~ 6,0% | 355 нм / 455 нм | Низкая (~ 220 °C) |
| Пресноводный перламутр | 1,5 – 3,0 мм | 500 – 800 нм | ~ 4,5% | 10 600 нм | Средняя (~ 280 °C) |
Ограничения, уязвимости и причины брака
Разрушение естественного композита происходит при вполне определенных температурах. Выход за физические пределы превращает заготовку в брак.
Конхиолин разлагается при температуре от 220 °C до 300 °C. При задержке луча на одном месте сгорающий белок превращается в газ, который оказывается запертым между непроницаемыми пластинами арагонита. Избыточное давление газов вызывает расслоение: пласты раковины отслаиваются, и поверхность начинает шелушиться.
Еще одна проблема — фазовый переход. При 400 °C арагонит переходит в кальцит. Нагрев свыше 600 °C превращает материал в оксид кальция (негашеную известь). Переливающийся перламутр превращается в белесый меловой налет. Оптическая интерференция исчезает, так как упорядоченные нанослои разрушаются в порошок.
Тонкий шпон абалона легко трескается от термического шока. Из-за механических напряжений, возникших при обработке раковины, резкий локальный нагрев вызывает термическое расширение и приводит к микротрещинам по всей структуре.
Для лазерной обработки не подходят: необработанный внешний слой раковины (периостракум), окаменелые ракушки с замещенной органикой и непросохшие влажные заготовки.
Технология прецизионной гравировки перламутра
Чтобы получить чистую гравировку на перламутре, требуется низкая плотность линейной энергии. Высокая скорость в сочетании с малой мощностью предотвращает пригары.
Для CO2-лазера мощностью 40 Вт задайте 8–12% мощности при скорости 300–500 мм/с. Частота импульсов должна составлять 20–30 кГц, чтобы избежать точечного перегрева. Три легких прохода дают более чистую глубину, чем один сильный проход.
- Обязателен интенсивный обдув. Воздух под давлением сдувает продукты сгорания конхиолина до того, как они осядут на холодную поверхность.
- Осевшая сажа поглощает излучение при следующем проходе, оставляя желтые пригары по краям вектора.
- Влажный малярный скотч на поверхности защищает от теплового сплеска и предотвращает появление ореолов вокруг мелких деталей.
Почему перламутр белеет и крошится при лазерной гравировке?
При перегреве выгорает белковый связующий конхиолин, а кристаллы арагонита превращаются в порошок оксида кальция. Чтобы температура материала не превышала 220 °C, снизьте мощность лазера, увеличьте скорость и гравируйте в несколько легких проходов.
Какая длина волны лазера оптимальна для тонкого шпона абалона?
УФ-гальванолазеры с длиной волны 355 нм дают наилучший результат, так как расщепляют молекулярные связи без высокого нагрева. Если используется CO2-лазер для абалона 0,5 мм, наклейте влажную малярную ленту, снизьте мощность и включите сильный обдув.
Можно ли прорезать толстую перламутровую заготовку лазером насквозь?
Лазерный раскрой раковин толщиной более 1,5 мм приводит к повреждению материала. Из-за накопления тепла за несколько проходов перламутр расслаивается, обугливается по краям и покрывается трещинами. Для раскроя толстых пластин используйте алмазные фрезы на ЧПУ или гидроабразив, оставляя лазер исключительно для поверхностной гравировки.
Влияет ли влажная защита на иризацию и блеск перламутра?
Влажное маскирование защищает естественный блеск перламутра. Оно предотвращает тепловое окисление и не дает смолистому нагару осаждаться на чистых участках. После обработки достаточно промыть изделие водой, чтобы открыть чистые слои арагонита.