Проектирование премиальных наград: инженерный подход к памятным знакам из оптического хрусталя
Грейс сидела за столом с тремя открытыми каталогами подрядчиков. До торжественного вручения оставалось три недели. Артур, технический директор компании, уходил на пенсию после 34 лет работы. Всю жизнь он проектировал высокоточные системы двигателей для космических аппаратов. Типовые кубки из каталогов выглядели как издевательство. Год назад отдел уже покупал плакетку с пластиковым покрытием для уходящего руководителя — через полгода под офисными лампами она пожелтела. В другом подразделении выбрали дешёвое натрий-кальциевое стекло: из-за внутреннего напряжения материала микротрещины пошли по выгравированному логотипу еще до начала банкета.
Грейс искала памятный знак, соответствующий инженерной точности проектов Артура. Нужен был тяжёлый хрустальный блок, который простоит на полке из красного дерева десятки лет, не помутнев, не поцарапавшись и не растрескавшись.
Оптический хрусталь K9 против обычного силикатного стекла
Обычное натрий-кальциевое стекло Грейс вычеркнула сразу. Примеси железа дают выраженный зелёный оттенок на срезах. Но главная проблема в другом: из-за быстрого охлаждения при производстве в таком стекле остаются микропузырьки и неравномерное внутреннее напряжение. Когда мощный лазер бьёт в такую точку, стекло либо раскалывается, либо покрывается паутиной трещин вокруг зоны гравировки.
Выбор пал на оптический хрусталь марки K9. Это высокопрозрачный боросиликатный крон с коэффициентом преломления 1,5168. Объём микропузырьков в нём не превышает 0,001%, а сам материал проходит контролируемый 48-часовой отжиг. Эта технология полностью снимает внутренние напряжения кристаллической решётки, позволяя лазерному лучу проходить сквозь блок без риска повредить соседние слои.
Объёмная гравировка внутри блока и плотные облака точек
Поверхностная гравировка не подходила. Пескоструйная обработка и внешнее лазерное выжигание оставляют шероховатые канавки. В них забивается пыль, а отпечатки пальцев мгновенно смазывают текст, требуя постоянной протирки.
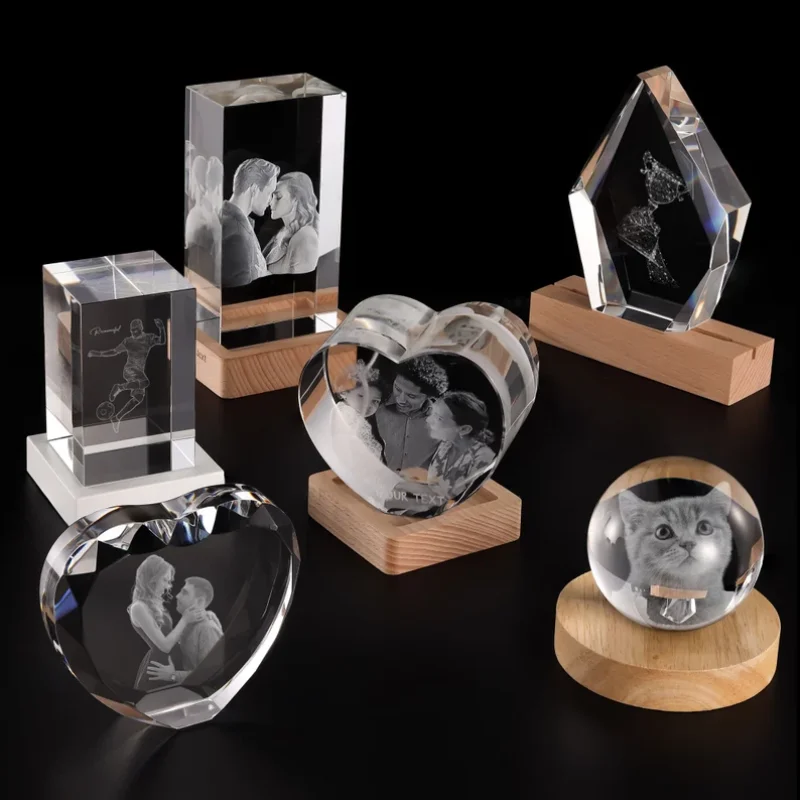
Грейс выбрала внутреннюю лазерную гравировку (SSLE). При этой технологии внешняя поверхность хрусталя остаётся идеально гладкой. Лазерный луч проходит сквозь отполированную грань и фокусируется строго в заданных внутренних координатах.
Точность рисунка напрямую зависит от оборудования. Бюджетные мастерские используют инфракрасные лазеры с длиной волны 1064 нм. Инфракрасный свет нагревает материал, разрушая структуру хрусталя вокруг точки. Грейс настояла на использовании зелёного твердотельного лазера с диодной накачкой (DPSS, 532 нм). Короткая длина волны зелёного спектра позволяет мгновенно передать энергию в узкую точку фокусировки без теплового поражения окружающих слоёв.
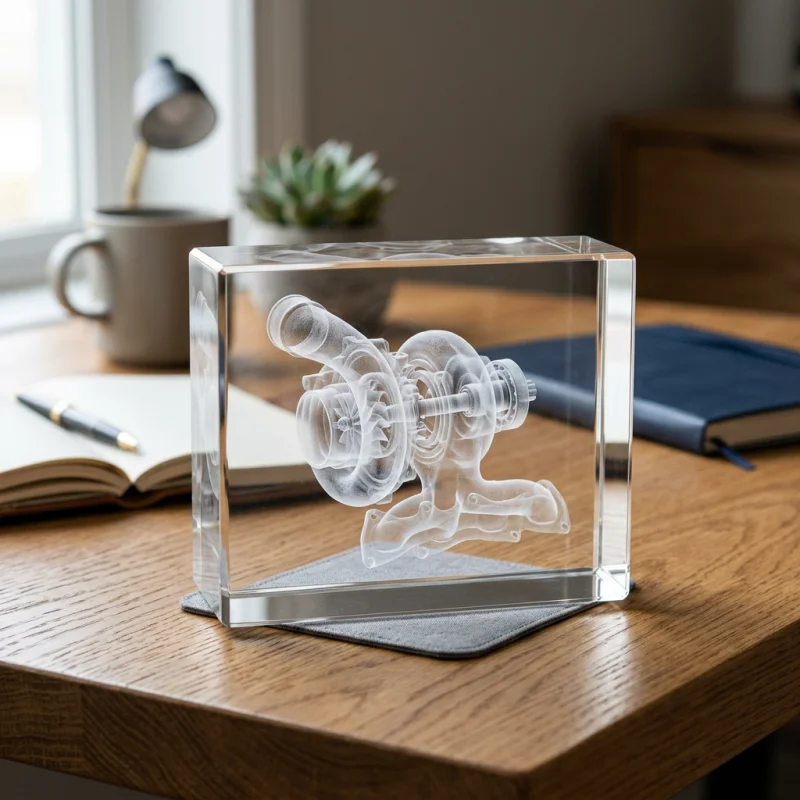
Вместо плоского 2D-рисунка была выбрана трёхмерная модель с высокой плотностью точек. Система выстроила ключевые вехи карьеры Артура внутри хрусталя, сформировав более 800 000 отдельных микроразрушений. Каждая точка работает как микропризма: она преломляет падающий свет, не снижая прочности самого блока.
Подготовка макета и векторные параметры
Чтобы превратить достижения Артура в вечную внутреннюю скульптуру, Грейс лично согласовывала параметры в инженерном ПО подрядчика. Логотип компании и чертежи разработанного Артуром двигательного модуля были переведены в высокочеткие карты точек.
Растровые изображения для 3D-гравировки не подходят: пиксели растра превращаются в рваные, неровные вспышки. Грейс передала файлы в чистом векторном формате (.EPS) с пространственной плотностью 1200 DPI.
Инженер лазерной установки задал глубину фокусировки в диапазоне от 15 до 45 мм от передней грани блока толщиной 60 мм. Отступ не менее 10 мм от внешних граней исключает концентрацию напряжений рядом с полированными фасками. В итоге получилось объёмное изображение двигателя, словно парящее внутри 4,8-килограммового хрустального монолита.
Ручная полировка граней и долговечность
Итоговый вес награды составил 4,8 кг. Каждую грань вручную отполировали суспензией оксида церия, добившись отклонения плоскости не более чем на четверть длины световой волны.
Когда Артуру вручили награду на банкетном вечере, он поднял её к свету. Объёмный двигатель внутри прозрачного блока K9 ярко засиял белым светом. Поскольку внешние грани остались монолитными и гладкими, следы от пальцев легко стёрлись обычной салфеткой. Грейс получила корпоративную награду, полностью соответствующую уровню и точности инженера, в честь которого её создали.
В чём разница между оптическим хрусталём K9 и обычным стеклом при производстве корпоративных наград?
Оптический хрусталь K9 — это высокочистый боросиликатный крон, прошедший 48-часовой отжиг для снятия внутренних напряжений и удаления микропузырей. Обычное натрий-кальциевое стекло содержит примеси железа (зелёный оттенок) и обладает высоким внутренним напряжением. При лазерной гравировке или перепадах температур обычное стекло раскалывается или покрывается микротрещинами, тогда как K9 сохраняет абсолютную прозрачность и прочность.
Почему для внутренней гравировки предпочтителен зелёный DPSS-лазер 532 нм, а не инфракрасный?
Зелёный лазер с длиной волны 532 нм фокусирует энергию в значительно меньшей точке, чем стандартный инфракрасный лазер 1064 нм. Это минимизирует рассеивание тепла и предотвращает образование термических повреждений внутри блока. Результат — чёткие микроточки и ровное 3D-изображение без риска растрескивания материала.
Как правильно подготовить макет для высокой плотности 3D-гравировки?
Макет подается строго в векторных форматах (SVG, AI, EPS) с плотностью не менее 1200 DPI. Векторные контуры позволяют специализированному ПО выстроить трехмерное облако точек, где каждая линия превращается в массив координат, подвешенных во внутреннем объёме хрусталя.