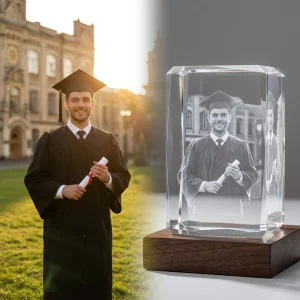
Лазерная гравировка оптического хрусталя: инженерная физика вечных памятных сувениров
Физика процесса: как лазер формирует рисунок внутри монолита
Технология внутренней лазерной гравировки (SSLE) основана на нелинейном оптическом поглощении. В отличие от стандартных лазерных станков, которые выжигают или испаряют материал с поверхности, работа с оптическим хрусталем подчиняется иным физическим принципам: внешняя поверхность кристалла остается безупречно гладкой.
Оптический хрусталь K9 — это высокочистый боросиликатный крон с минимальным коэффициентом поглощения видимого света. Входной луч зеленого DPSS-лазера (длина волны 532 нм) проходит сквозь полированную грань без малейшего следа. Однако когда система линз сфокусирует этот луч в заданной точке внутри блока, плотность световой энергии мгновенно превышает порог оптического пробоя. За доли микросекунды температура в фокальной точке превышает 1000 °C.
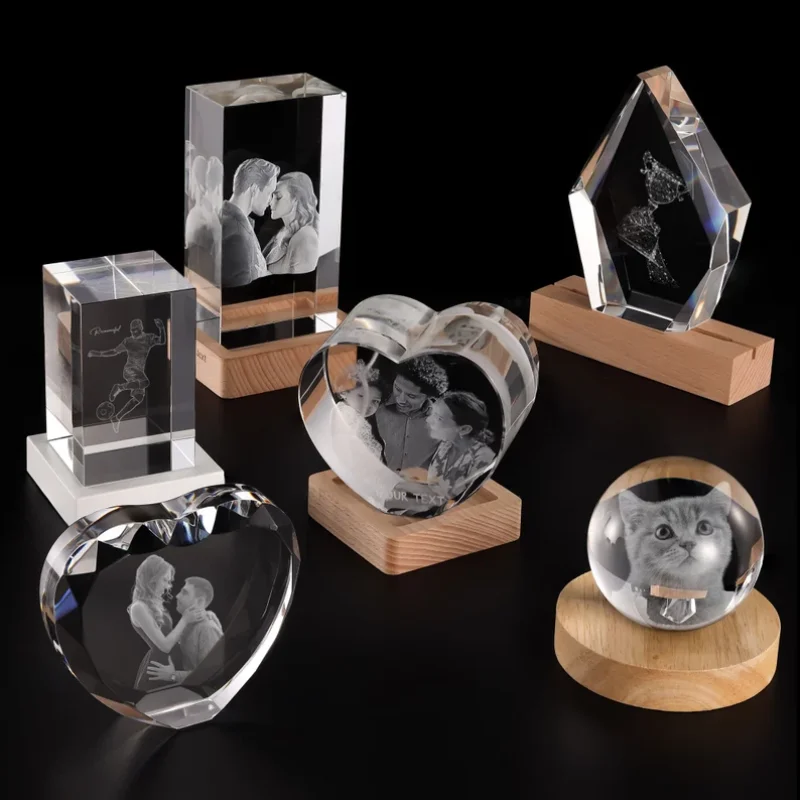
Локальный термический удар вызывает микроскопический контролируемый скол диаметром от 0,02 до 0,1 мм. Каждый такой скол работает как миниатюрная призма, преломляющая внешний свет и подсвечивающая точку ярким белым цветом. Массив из миллионов таких точек формирует внутри монолита детализированное трехмерное изображение, будто зависшее в воздухе.
Подготовка макета: от растровой фотографии к 3D-облаку точек
Производственный цикл начинается задолго до запуска лазера. Превращение плоского снимка или университетской эмблемы в объемную внутреннюю гравировку требует глубокой алгоритмической обработки исходных данных.
На первом этапе инженер отделяет объект от фона. Программные алгоритмы анализируют полутона и строят карту глубин. Темные волосы, глаза и участки кожи требуют отдельной коррекции контраста: если оставить их без пересчета, лазер не сформирует нужной плотности точек, и модель получится «пустой» внутри.
Затем карта глубин преобразуется в файл облака точек (point cloud). Чтобы чётко прорисовать черты лица, шрифты и надписи на дипломе, плотность должна превышать 1 000 000 индивидуальных микроскопических точек. Разрешение ниже 400 000 точек дает зернистое и пикселизованное изображение.
Готовый файл загружается в станок с высокоскоростным гальванометрическим сканатором. Сервозеркала направляют зеленый луч со скоростью до 3000 точек в секунду, а мотор оси Z смещает фокус по глубине. Изображение выстраивается послойно — от самых дальних внутренних плоскостей к передней грани.
Сравнение технологий: внутренняя гравировка против поверхностной обработки
Классические способы нанесения рисунка на стекло затрагивают только верхний слой. Чтобы выбрать памятный знак, важно понимать технические различия между внутренней гравировкой и устаревшими методами вроде пескоструйной обработки или выжигания CO2-лазером.
| Метод обработки | Инструмент / Длина волны | Зона воздействия | Фактура поверхности | Предел разрешения | Износ и уход |
|---|---|---|---|---|---|
| Внутренняя лазерная гравировка (SSLE) | Зеленый DPSS-лазер (532 нм) | В толще хрусталя (глубина 0,5–50 мм) | Гладкая полированная грань | Эквивалент 1200+ DPI (>1 млн точек) | Абсолютный ресурс: защищено от пыли, жира и царапин |
| Пескоструйная обработка | Абразив (оксид алюминия) | Только внешняя поверхность | Шероховатая матовая текстура | До 300 DPI (ограничено трафаретом) | Со временем забивается пылью и следами пальцев |
| Поверхностная CO2-гравировка | Излучатель CO2 (10,6 мкм) | Поверхностный слой стекла | Микросколы и микротрещины на поверхности | 150–200 DPI (термическое растрескивание) | Склонность к сколам и осыпанию при ударах |
Требования к хрусталю и финишной обработке граней
Не всякая стеклянная заготовка подходит для внутренней гравировки. Дешевое стекло содержит примеси железа, микропузырьки и внутреннее механическое напряжение. Если зеленый луч попадает в постороннее включение, энергия поглощается преждевременно, и весь блок раскалывается.
Для качественных сувениров используют исключительно оптический хрусталь K9. Заготовки проходят длинный цикл отжига (до 48 часов) для снятия внутренних напряжений. После охлаждения алмазные круги формируют геометрию граней.
- Фасетные фаски: срезы под углом от 3 до 5 мм преломляют падающий свет и перенаправляют его на выгравированные точки, усиливая свечение.
- Финишная полировка: обработка суспензией оксида церия устраняет микроцарапины после шлифовки, обеспечивая идеальную прозрачность граней.
- Геометрическая стабильность: массивные блоки, арки и «айсберги» сохраняют постоянную фокальную плоскость без искажения лазерного луча.
Правила верстки текста и дипломов для внутренней гравировки
Оформление надписей внутри кристалла требует особого подхода к типографике. Шрифты без засечек (рубленые, вроде Helvetica) или классические гарнитуры с четкими засечками (Times New Roman) дают максимальную чёткость, если толщина штриха составляет не менее 0,2 мм.
При совмещении герба вуза и текста диплома элементы размещают в разных фокальных плоскостях. Герб смещают глубже (например, на 25 мм от поверхности), а имя выпускника, специальность и год выпуска выносят ближе к передней грани (на 5 мм). Такой разнос по оси Z создает реальную пространственную глубину, недостижимую при плоской печати.
Типичные ошибки при подготовке исходных фотографий
Низкое разрешение исходника неизбежно ведет к браку при гравировке. Снимки из социальных сетей сжаты алгоритмами, выжигающими полутона, необходимые для построения правильной карты глубин.
Для портретной гравировки требуется оригинальный файл с разрешением от 300 DPI при масштабе 100%. Избегайте кадров с жестким прямым светом: глубокие тени на лице алгоритм интерпретирует как пустоты без точек, что искажает форму лица.
Оптимальный выбор — студийный или мягкий рассеянный свет. Равномерная освещенность позволяет софту рассчитать точную и плавную плотность точек на скулах, лбу и складках одежды.
Может ли внутренняя лазерная гравировка в хрустале K9 потускнеть или пожелтеть?
Нет. Микроскопические сколы, созданные зеленым лазером с длиной волны 532 нм — это физическое изменение структуры стекла. Оптический хрусталь K9 не содержит органических смол и устойчив к ультрафиолету: он не желтеет, не мутнеет и не теряет яркости даже под прямыми солнечными лучами.
Какое разрешение фотографии необходимо для качественной гравировки?
Достаточно предоставить фотографию с разрешением от 300 DPI и хорошей контрастностью между объектом и фоном. Необработанные снимки со современных смартфонов обладают исчерпывающей детализацией для точного формирования облака точек.
Как ухаживать за хрустальным сувениром с внутренней гравировкой?
Так как изображение находится внутри кристалла, внешняя поверхность остаётся гладкой. Для очистки достаточно протирать блок салфеткой из микрофибры с обычным средством для стекол или изопропиловым спиртом. Не используйте абразивные губки, чтобы не повредить полированные грани.
Почему для внутренней гравировки используют именно зеленый лазер 532 нм, а не CO2 или инфракрасный?
Излучение CO2-лазера (10,6 мкм) мгновенно поглощается поверхностью стекла, вызывая термическое растрескивание снаружи. Инфракрасный волоконный лазер (1064 нм) проходит сквозь стекло непредсказуемо. Зеленый лазер 532 нм беспрепятственно проходит через оптическую толщу и фокусируется в микроскопической точке, создавая управляемый внутренний пробой без повреждения внешней грани.