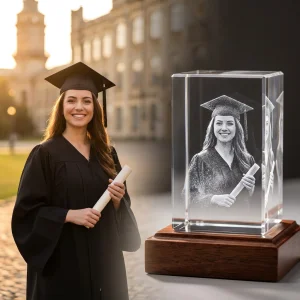
Физика внутренней лазерной гравировки: как плоское фото становится 3D-изображением в стекле
Технология внутренней лазерной гравировки (Sub-Surface Laser Engraving, SSLE) позволяет выжигать микроскопические точки внутри монолитного блока оптического стекла, не повреждая полированные грани. В основе метода — сфокусированный полупроводниковый лазер зеленого спектра с длиной волны 532 нанометра. Обычные лазеры поглощаются поверхностью материала, оставляя срезы или нагар снаружи. Зеленый луч 532 нм проходит сквозь прозрачную оптическую среду без потерь и фокусируется строго в заданной точке внутри кристалла. В этой точке высокая плотность пиковой мощности вызывает нелинейное поглощение энергии. Мгновенный локальный нагрев создает микроразрушение (микротрещину) в структуре стекла диаметром от 20 до 50 микрон.
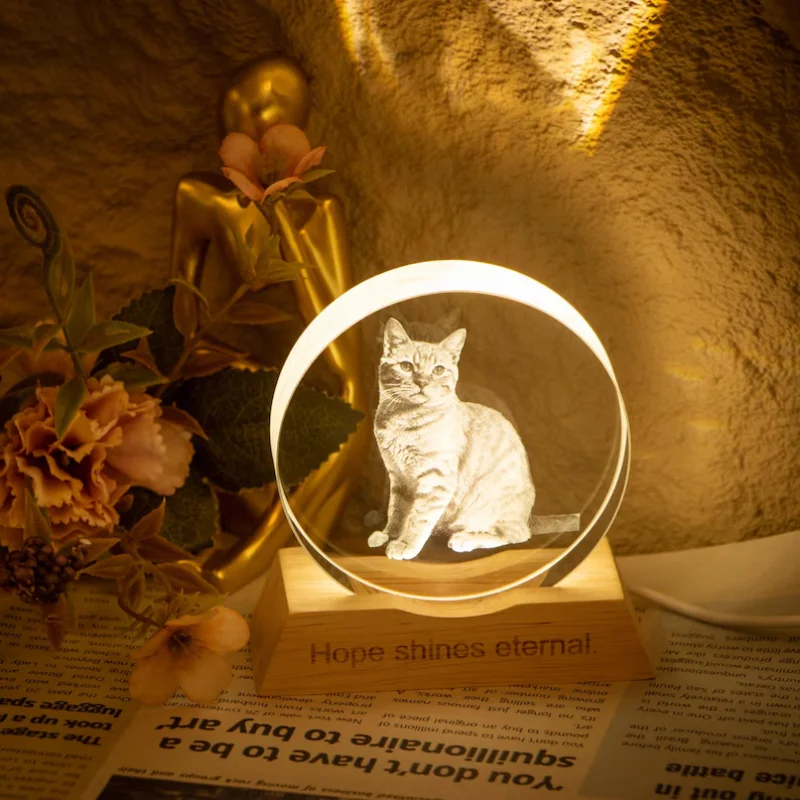
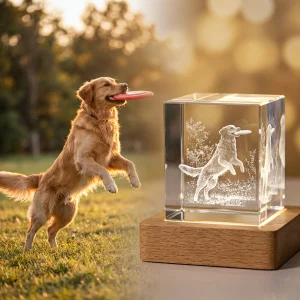
Сотни тысяч таких микроразрушений формируют объемное облако точек. При попадании света на эти внутренние преломления происходит рассеивание, за счет чего внутри прозрачного стекла возникает матовое трехмерное изображение.
Оптический хрусталь K9 против обычного силикатного стекла
Для внутренней гравировки подходит далеко не любой материал. Обычное натрий-кальций-силикатное оконное стекло содержит примеси оксида железа, задающие зеленоватый оттенок на срезе, а также микроскопические пузырьки воздуха и внутренние напряжения. Если сфокусированный лазерный луч попадает в такой пузырь или неоднородность, стекло растрескивается паутиной либо полностью разрушается.
Для прецизионной SSLE-гравировки используют оптический хрусталь K9 — бессвинцовый боросиликатный материал (аналог стекла BK7). K9 проходит длительный отжиг для снятия внутренних механических напряжений. Он отличается высокой прозрачностью, коэффициентом преломления 1.5168 и однородной структурой без посторонних включений.
Технические параметры лазерной гравировки
Получение четкого 3D-изображения требует строгого контроля параметров лазерного излучения, плотности точек и свойств материала. В таблице приведены стандартные технологические показатели для прецизионной внутренней гравировки.
| Параметр | Значение | Технологическое назначение |
|---|---|---|
| Длина волны лазера | 532 нм (зеленый диод / Nd:YAG с удвоением частоты) | Проходит сквозь прозрачное стекло без поглощения на поверхности и фокусируется внутри. |
| Материал заготовки | Оптический хрусталь K9 (бессвинцовое боросиликатное стекло) | Гарантирует чистоту, отсутствие пузырей и стабильную термостойкость. |
| Плотность облака точек | 300 000 – 800 000 точек на блок | Определяет детализацию, градацию полутонов и контрастность изображения. |
| Точность фокусировки | ±0,01 мм | Обеспечивает точное позиционирование микроразрушений по осям X, Y, Z. |
| Частота импульсов | 2 000 – 5 000 Гц | Поддерживает скорость обработки без локального перегрева матрицы стекла. |
| Стандарт разрешения | Конверсия карты глубины 300 DPI | Преобразует градацию серого пикселей 2D-фотографии в координаты пространственной глубины. |
Преобразование 2D-портрета в трехмерную модель
Обычный портрет представляет собой плоскую сетку RGB-пикселей. Чтобы перенести его в объемное стекло, требуется математическая реконструкция поверхности. Специализированный софт отделяет контуры лица, шеи и волос от фона.
Алгоритмы сопоставляют черты лица с анатомическими шаблонами глубины: кончик носа смещается вперед по оси Z, скулы и ушные раковины уходят вглубь. Теневые участки и блики пересчитываются в пространственное смещение. После формирования карты глубины система разбивает 3D-модель на облако точек с точными координатами X, Y, Z. Лазерные установки работают со скоростью до 5000 импульсов в секунду, выстраивая карту точек слой за слоем — от заднего плана к переднему.
Требования к исходной фотографии
Лазер для внутренней гравировки не использует цветные пигменты. Изображение формируется исключительно белыми микротрещинами. Темные участки снимка остаются прозрачными пустотами внутри кристалла, а светлые задерживают лазерные точки наибольшей плотности.
- Прямое фронтальное освещение: выбирайте снимки с равным освещением лица. Глубокие тени создают провалы в облаке точек, из-за чего портрет выглядит неполным.
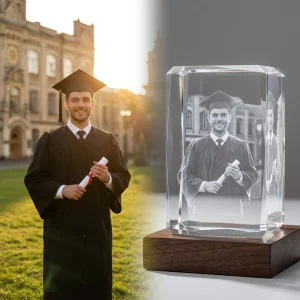
- Высокий контраст фона и объекта: темная мантия выпускника не должна сливаться с фоном. Выбирайте кадры, где силуэт, волосы и академическая шапочка четко отделены от заднего плана.
- Высокая резкость: размытые кадры со смартфона дают нечеткое облако точек. Глаза, детали одежды и структура волос должны быть резкими при 100%-м масштабировании.
- Ограничение по числу людей: стандартные блоки (например, 60x60x100 мм) рассчитаны на 1–2 лица. Групповые снимки размывают плотность точек: лица превращаются в нечитаемые пятна.
Ограничения технологии и правила ухода
Технология SSLE имеет физические ограничения. Их учет помогает избежать брака и разрушения готового изделия.
Низкоконтрастные, недоэкспонированные или сжатые снимки не позволяют построить точную карту глубины. Если программе не хватает пикселей вдоль линии челюсти или глаз, алгоритм достраивает форму усредненно. В результате получается плоский, размытый рельеф без выраженного объема.
Оптический хрусталь K9 чувствителен к резким перепадам температур. Контакт холодного блока с горячей водой или хранение кристалла под прямыми солнечными лучами в закрытом автомобиле вызывают быстрое тепловое расширение. Внутренние микротрещины под действием термошока соединяются между собой, образуя крупный скол или внутреннюю трещину.
Для ухода за стеклом нельзя использовать агрессивные растворители (аммиак, ацетон). Протирать поверхности следует сухой или слегка влажной салфеткой из микрофибры. Для удаления следов пальцев достаточно развести каплю нейтрального моющего средства в дистиллированной воде.
Размеры, компоновка и подсветка
Стандартный размер кристалла для одиночного портрета составляет от 50x50x80 мм до 80x80x120 мм. Вертикальная ориентация блока оптимальна для погрудных портретов в академической шапочке и мантии.
Текст наносится в плоской 2D-плоскости с небольшим смещением за или под 3D-портрет. На кристалле обычно указывают имя выпускника, специальность и год выпуска. Для читаемости лазерных букв используют шрифты без засечек высотой не менее 10 пунктов.
Поскольку видимость 3D-образа зависит от рассеивания света, при обычном комнатном освещении гравировка может выглядеть блекло. Проблема решается светодиодной подставкой. Белый свет LED-элементов проходит сквозь полированное нижнее основание и подсвечивает микротрещины. Изображение становится контрастным и ярким даже в темном помещении.
Можно ли сделать внутреннюю лазерную гравировку цветной?
Нет. Внутренняя лазерная гравировка формируется за счет физических микроразрушений структуры кристалла. Эти точки имеют исключительно белый матовый цвет. Ввести цветной пигмент внутрь монолитного стекла невозможно, поэтому изображение всегда получается полутоновым (в оттенках белого и серого).
Сохранится ли изображение внутри стекла со временем?
Да, изображение вечно. Поскольку 3D-модель состоит из физических микротрещин внутри инертного оптического хрусталя K9, она не тускнеет, не желтеет и не стирается. При отсутствии сильных ударов и резких перепадов температур кристалл сохраняет первозданную четкость неограниченный срок.
Какие форматы и разрешение файлов подходят лучше всего?
Оптимально использовать исходники в форматах JPEG (с минимальным сжатием), PNG или TIFF с разрешением от 1000x1000 пикселей. Четкое фото с хорошим фронтальным светом позволяет алгоритмам сформировать детальную карту глубины с разрешением до 300 DPI.