光子燒蝕物理學:CO2 雷射如何作用於木材
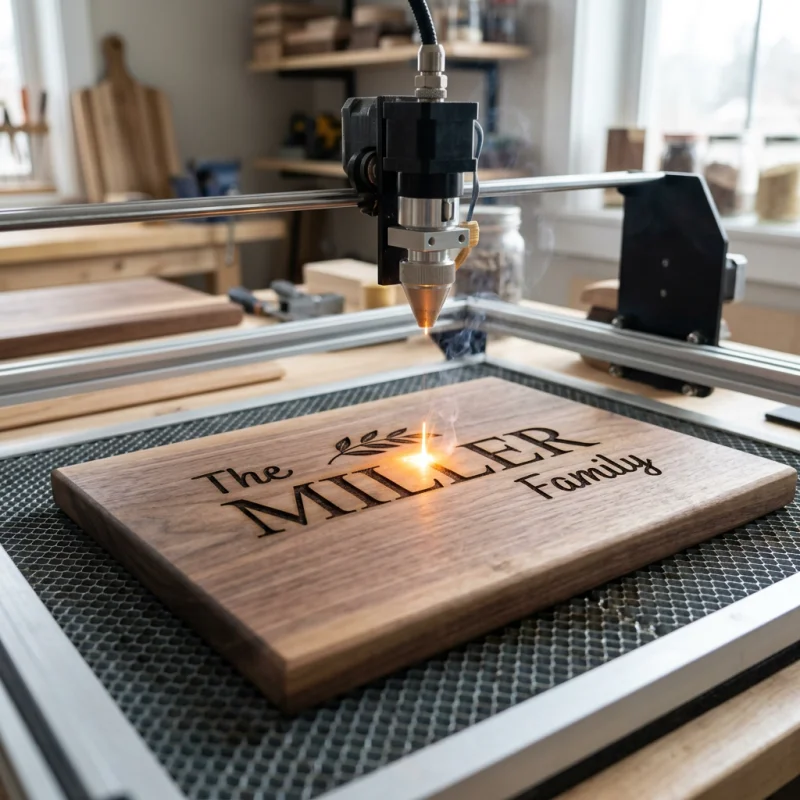
一道聚焦的不可見光束打在楓木砧板上。微秒之間,木材表面溫度驟升至 300°C 以上。纖維素分子鏈斷裂並釋放揮發性氣體,留下深色且銳利的碳化線條。這正是 CO2 雷射木材雕刻的核心物理機制。
10.6 微米波長與木材分子的共振
CO2 雷射管產生的紅外光波長為 10.6 微米(10,600 奈米),肉眼無法看見,但木材卻能幾乎完全吸收這種波長的光能。
天然木材主要由纖維素結構纖維與黏合它們的木質素組成。這些複雜的聚合物含有碳氫鍵與碳氧鍵,其振動頻率恰好與 10.6 微米波長的光子產生共振。當此波長的光子撞擊木材時,分子振動劇烈加劇。由於木材不會熔化,物質直接由固態進入熱分解狀態,亦即「熱解」(Pyrolysis)。
當溫度達到 200°C 至 260°C 時,半纖維素開始分解;升至 280°C 到 500°C 時,纖維素快速分解並釋放水蒸氣與一氧化碳。留在光束軌跡上的則是固定碳。這些碳化殘留物,便是在客製化木質筆記本或禮品上看到的清晰深色圖樣。
光束光學、焦斑尺寸與能量密度
從玻璃管或射頻金屬管輸出的雷射原始光束直徑約為 2mm 至 7mm。如此粗糙的光束太過分散,無法雕刻細緻的字體或複雜線條。當光束穿過硒化鋅(ZnSe)聚焦鏡後,光子會被壓縮至直徑僅 0.1mm 到 0.2mm 的微小焦斑。
聚焦過程將能量高度集中於極微小的面積上,使單位功率密度(以 W/cm² 計算)劇增。一台 60 瓦的 CO2 雷射若聚焦於 0.15mm 的焦斑,焦點處的功率密度將突破 340,000 W/cm²。
要掌握 CO2 雷射在木材上的作用原理,還需注意脈衝頻率(以赫茲 Hz 或每英吋脈衝數 PPI 計)。高頻脈衝能在向量路徑上形成平滑連續的溝槽,避免留下點狀鋸齒痕跡。
不同雷射光源的技術規格比較
不同類型的雷射光源與原木的相互作用方式截然不同。透過比較核心規格,能清楚看出各種設備在特定應用上的優劣。
| 參數 | CO2 雷射 (10.6 µm) | 二極體雷射 (450 nm) | 光纖雷射 (1064 nm) |
|---|---|---|---|
| 主要波長 | 10,600 nm | 450 nm | 1,064 nm |
| 焦斑直徑 | 0.10 mm – 0.20 mm | 0.08 mm – 0.15 mm | 0.01 mm – 0.05 mm |
| 纖維素吸收率 | 90% – 95% | 30% – 50% | 低於 10% |
| 典型光學功率 | 40W – 150W | 5W – 40W | 20W – 100W |
| 硬木雕刻速度 | 300 – 600 mm/s | 20 – 80 mm/s | 不適用於裸木 |
| 熱影響區 (HAZ) 寬度 | 0.05 mm | 0.30 mm | 不適用(直接穿透) |
波長匹配:為何 CO2 雷射在硬木禮品加工中佔據主導地位
近紅外光纖雷射(1064 nm)非常適合金屬加工,因為金屬中的自由電子能高效吸收短波紅外線。但對光纖雷射而言,裸木幾乎就像透明玻璃一樣,光子會直接穿透,無法累積足夠熱能引發表面熱解。
藍光二極體雷射(450 nm)之所以能標刻木材,是因為有機色素可吸收可見藍光。然而受限於光學功率較低,機台只能以低速運作。過慢的移動速度會導致熱能向兩側擴散至周圍纖維,造成圖樣邊緣焦黑模糊,無法呈現銳利文字。
CO2 雷射在胡桃木、櫻桃木與硬楓木等材質上皆具備超過 90% 的能量吸收率。高速雕刻能縮短雷射在單點的停留時間,將熱能精準鎖定在加工區域內,既能呈現濃密的深色線條,又不會灼傷周圍的木材紋理。
材料局限與操作安全風險
儘管 CO2 雷射加工天然木材表現出色,但特定材料特性仍存在明確的操作風險與邊界:
- 高樹脂軟木:節松(Knotty Pine)或雪松(Cedar)等木材含有大量的樹脂與揮發物。受 10.6 微米光束照射時,樹脂會迅速沸騰起火,不僅會灼傷木材表面,產生的油煙還會沾附在反射鏡片上形成黏性薄膜。
- 金屬鑲嵌材質:黃銅或鋁合金飾條會將 10.6 微米的雷射能量原路反射回光路系統中。這種能量反饋能在毫秒內震碎昂貴的硒化鋅聚焦鏡。
- 劣質複合板材中的合成膠水:室內級合板與中密度纖維板(MDF)常使用尿素甲醛樹脂膠合劑。雷射高溫氣化時會分解這些膠水並釋放有毒氣體,必須配置高抽風量的排煙系統。
- 薄木板熱變形:厚度小於 1.5mm 的薄木皮在大面積點陣圖雕刻時極易受熱彎曲。可將吹氣輔助氣壓提升至 30 PSI,藉由迅速冷卻加工區並吹走煙塵粒子來抑制變形。
為什麼胡桃木的雕刻顏色比樺木或楓木更深?
胡桃木富含天然單寧酸與複雜有機化合物,在 300°C 下熱解會形成深棕色至黑色的碳化色素。而樺木等淺色木材的天然樹脂密度較低,除非提高功率密度或降低移動速度,否則雕刻痕跡多呈金褐色。
吹氣輔助(Air Assist)氣壓如何影響雕刻品質?
吹氣輔助系統將壓縮空氣(通常為 15 至 30 PSI)經由噴嘴直接吹向焦斑。這股氣流能有效壓制明火、在煙霧散射雷射光子前將其吹散,並及時吹走木材表面的多餘碳塵。
CO2 雷射可以雕刻塗有透明漆或清漆的木質禮品嗎?
可以。雷射光束能在第一次掃描時直接氣化聚氨酯(PU漆)與清漆塗層。不過合成漆會產生刺鼻廢氣,需搭配活性碳抽風過濾系統;若是礦物油或蜂蠟等食品級有機塗層,則完全不影響光子吸收,也不會釋放有害氣體。
雕刻文字邊緣出現焦黑模糊的原因是什麼?
邊緣模糊主因是雷射能量密度不足或移動速度過慢,導致熱能順著木纖維向外擴散超出目標區域。此外,焦距未對準或吹氣氣壓不足,也會使熱影響區擴大,超越原本預期的 0.1mm 微小焦斑。