天然貝殼的物理學:珍珠層微結構如何影響雷射加工精度
珍珠母貝(Nacre)由 95% 的霰石晶體(Aragonite)與 5% 的生物高分子有機物組成。霰石是碳酸鈣($CaCO_3$)的一種硬而脆的晶型,而生物高分子黏合劑則包含角質蛋白(Conchiolin)與幾丁質。顯微結構顯示,其內部呈現極為嚴密的「磚牆構造」:多邊形霰石晶片寬度約 10 至 20 微米,厚度僅 300 至 900 奈米,層層平行堆疊;而角質蛋白則填補於晶片間 10 至 50 奈米的微小隙縫中,充當吸收應力的彈性緩衝層。
珍珠母貝的游彩光澤(Iridescence)源於光波干涉而非化學色素。當可見光穿透半透明的霰石層時,會分別在奈米晶片的上表面與下界面發生反射。反射光波相互干涉疊加,依據晶片層厚度放大特定波長的光。因此,當雷射光束照射貝殼時,實際上是同時與兩種物理特性截然不同的物質互動:無機晶體與有機蛋白質。
不同貝種的物理結構差異
不同的螺鈿鑲嵌材料在聚焦光束下的反應差異顯著。材料內部的幾何構造,決定了熱能從作用點擴散傳導的方式。
取材自大珠母貝(Pinctada maxima)或黑蝶貝(Pinctada margaritifera)的珍珠母貝,板材厚度通常在 2.0 mm 至 4.0 mm 之間,結構密實且平整。其霰石晶體呈規則平行排列,這種穩定的幾何分布能讓熱能沿著表面均勻散逸。
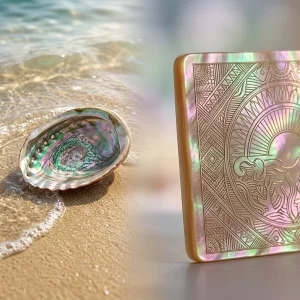
鮑魚貝(Haliotis 屬)則具備完全不同的微觀結構。市售鮑魚貝薄片厚度僅 0.5 mm 至 1.0 mm。其自然生長紋理形成波浪狀不規則排列,且夾雜較厚的角質蛋白縫隙。這些起伏的曲線能折射出深邃的青藍光澤,但同時也會阻礙熱傳導——熱能無法沿直線順暢散去,導致雷射能量極易滯留在局部微區。
蚌科(Unionidae)淡水河蚌貝殼的物理特性則介於兩者之間。板材厚度約 1.5 mm 至 3.0 mm,霰石晶體層較寬,未加熱狀態下含水量較高。若在加工前未充分烘乾,雷射光束易產生能量散射現象。
雷射波長吸收率與熱力學機制
螺鈿雷射加工的核心,在於將雷射波長與材料的波長吸收率進行精準匹配。天然碳酸鈣會高效反射可見光,但對遠紅外線與紫外光具有極高的吸收率。
波長 10,600 nm 的 CO2 雷射可直接作用於碳酸鹽化學鍵,能量瞬間轉化為熱運動使表面材料氣化。波長 1064 nm 的纖維雷射(Fiber Laser)則會直接穿透淺色母貝,除非設定極高峰值功率否則無法留下標記。而 355 nm 的紫外光震鏡系統(UV Galvo)則採用「冷加工(Cold Ablation)」機制,可直接打破角質蛋白的分子鍵而無劇烈溫升,能完整保留極其精細的周邊結構。
掌握貝殼雷射雕刻技術的關鍵在於嚴格控制雷射停留時間(Dwell Time)。若熱能量持續累積,結晶結構尚未乾淨氣化前,有機膠合蛋白就會先遭灼傷壞死。
| 貝殼材質 | 平均厚度 | 霰石層厚度 | 角質蛋白比例 | 理想波長 | 耐熱極限 |
|---|---|---|---|---|---|
| 白蝶貝母貝 | 2.0 – 4.0 mm | 400 – 600 nm | ~ 3.5% | 10,600 nm / 355 nm | 高 (~ 320°C) |
| 鮑魚貝(Paua) | 0.5 – 1.0 mm | 300 – 500 nm (波浪狀) | ~ 6.0% | 355 nm / 455 nm | 低 (~ 220°C) |
| 淡水河蚌貝 | 1.5 – 3.0 mm | 500 – 800 nm | ~ 4.5% | 10,600 nm | 中 (~ 280°C) |
材料局限與常見加工失效模式
天然貝殼複合材料在超過特定的熱極限時會產生不可逆的破壞。超過其臨界溫度即會導致材料廢棄。
角質蛋白在 220°C 至 300°C 之間即開始分解。當雷射在局部停留過久,灼燒有機物產生的氣體會被受阻於不透氣的霰石晶片之間。高壓氣體隨之引發分層現象(Delamination)——貝殼結構沿剪切面剝離,表面開始像鱗片般脫落。
晶型轉化是另一個物理障礙。霰石在 400°C 時會轉變為方解石;當溫度高於 600°C 時,材料更會直接受熱分解為氧化鈣(生石灰)。這會使炫彩的貝殼瞬間退化為鬆軟白粉斑塊。由於規則排列的奈米層結構崩解,光波干涉效應便徹底消失。
較薄的鮑魚貝薄片在熱衝擊下極易開裂。經過冷作加工的貝殼內部帶有殘餘應力,劇烈的局部升溫會引發急劇的熱膨脹,進而使微裂紋迅速擴散至整個結構矩陣。
不適合進行雷射加工的材料包括:未拋光的天然角質外層(Periostracum)、有機黏合劑已完全被礦物替代的貝殼化石,以及未完全乾燥的潮濕胚料。
螺鈿高精細雷射雕刻實務參數
進行精細的珍珠母貝雷射雕刻時,核心原則是維持極低的「線能量密度(Linear Energy Density)」。採取「高速度、低功率」的控制策略,可有效防止邊緣焦化。
以 40 瓦 CO2 雷射為例,功率應調至 8–12%,雕刻速度維持在 300 至 500 mm/s,脈衝頻率設定在 20 至 30 kHz,以避免單點深度積熱。採用「三次輕度掃描」所呈現的深度與質感,遠比「一次重能量掃描」更為乾淨細緻。
- 高壓吹氣(Air Assist)絕對不可或缺:強勁氣流能在氣化的角質蛋白殘渣落於未加工區域前將其吹離。
- 沉積的灰燼會吸收到下一次脈衝的雷射能量,導致向量邊緣產生焦黃色灼痕。
- 表面貼上濕式紙質遮蔽膠帶,能吸收飛濺的熱能,避免微型 Logo 周圍產生黃化熱暈環。
為什麼珍珠母貝在雷射雕刻過程中會變白呈粉末狀?
這是因為過高熱能燒毀了角質蛋白黏合劑,同時將原本排列整齊的霰石晶體結構熱解為氧化鈣粉末。請降低雷射功率、提高移動速度,並改用多次輕度掃描,將材料溫度嚴格控制在 220°C 以下。
哪種雷射波長最適合雕刻薄型鮑魚貝?
波長 355 nm 的紫外光震鏡雷射(UV Galvo)效果最佳,其冷加工機制能直接打破分子鍵而不產生高熱。若使用 CO2 雷射加工 0.5mm 鮑魚貝薄片,請務必貼上濕紙膠帶、設定低功率,並全程開啟高壓吹氣。
雷射雕刻機可以直接切割較厚的貝殼板材嗎?
不建議用雷射直接貫穿切割厚度超過 1.5mm 的貝殼。多次重複切割帶來的熱累積會引發材料分層、邊緣碳化及應力裂痕。厚板切割應優先採用 CNC 鑽石刀具或水刀,雷射則應專注於表面精細雕刻。
水氣遮蔽防護會影響螺鈿成品最終的游彩光澤嗎?
水氣遮蔽防護反而能完整保留游彩光澤。它能防止熱氧化,並阻絕煙塵灰燼附著於非雕刻區。加工完畢後只需以清水沖洗,即可顯露出結構完好的霰石晶體層及其絢麗光澤。