La ciencia del nácar: reacción de las microestructuras de la concha ante el calor láser
Arquitectura estructural del aragonito y la conquiolina
El nácar responde a una arquitectura microscópica perfeccionada por millones de años de evolución. Su estructura imita un muro de ladrillos a escala nanométrica. Las plaquitas poligonales de aragonito (CaCO3), con grosores de 300 a 500 nanómetros y anchos de 5 a 15 micrómetros, actúan como bloques. Entre ellas, una fina capa biopolimérica de conquiolina de apenas 20 a 30 nanómetros funciona como mortero.
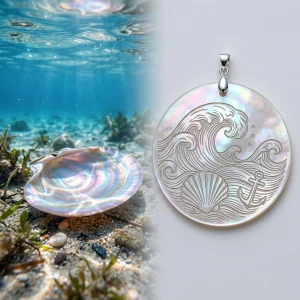
La luz incide sobre estas capas transparentes de aragonito a distintas profundidades. Al rebotar en la superficie y en las interfases internas, las ondas luminosas generan interferencia de película delgada. Las longitudes de onda visibles (380 a 750 nanómetros) se amplifican o se anulan según el ángulo de visión, dando origen al característico brillo iridiscente de las placas de madreperla.
Choque térmico y microfracturas
Los láseres de CO2 convencionales trabajan en el infrarrojo lejano con una longitud de onda de 10,6 micrómetros, absorbida en forma de calor directo por vidrios, polímeros orgánicos y carbonatos. Al impactar sobre el nácar, este haz desencadena una rápida conversión fototérmica.
La conquiolina se carboniza al instante ante el aumento de temperatura. La humedad retenida en la matriz se evapora violentamente, creando bolsas de vapor a alta presión. Dado que los cristales de aragonito no se deforman elásticamente bajo tensión, el estrés térmico puntual causa microfracturas en todo el sustrato.
El calor descompone el entramado y separa las placas, destruyendo el material por delaminación. El resultado no es un grabado limpio, sino bordes astillados, descascarillado y un residuo blanco de aspecto calizo. Los sistemas de onda continua aceleran la acumulación térmica por encima de la capacidad de disipación del material, anulando el reflejo iridiscente.
Ablación en frío: grabado de concha mediante láser UV
La radiación ultravioleta transforma el mecanismo de remoción del material. Al operar en los 355 nanómetros, el láser UV proyecta fotones de alta energía directamente sobre los enlaces químicos del sustrato.
Este proceso se basa en la ablación fotorquímica en frío. Los fotones rompen las uniones moleculares en la conquiolina y el aragonito sin generar picos térmicos destructivos. La densidad de potencia se concentra en un punto focal extremadamente reducido, inferior a 20 micrómetros de diámetro.
Con frecuencias de pulso entre 30 kHz y 80 kHz, el equipo emite descargas controladas en rangos de nanosegundos o picosegundos. La materia orgánica volatilizada se evacua de inmediato sin alterar la estructura cristalina adyacente. El grabado UV de alta precisión preserva la iridiscencia natural alrededor del trazo, logrando marcas nítidas, definidas y sin quemaduras.
Comparativa de parámetros de procesamiento láser
Para evitar colapsos en la estructura del nácar, es primordial equilibrar el tamaño del spot, la duración del pulso y la potencia media. La siguiente tabla sintetiza las especificaciones técnicas recomendadas para trabajar madreperla de origen marino.
| Parámetro de procesamiento | Láser CO2 (10,6 µm) | Láser UV (355 nm) |
|---|---|---|
| Mecanismo de grabado | Fototérmico (Vaporización por calor) | Fotorquímico (Ablación en frío) |
| Potencia media de salida | 25 - 40 W | 5 - 15 W |
| Rango de frecuencia de pulso | 5 - 20 kHz | 30 - 80 kHz |
| Diámetro del punto focal (Spot) | 100 - 150 µm | 15 - 25 µm |
| Zona Afectada por el Calor (ZAC) | > 200 µm (Extensa) | < 10 µm (Mínima) |
| Acabado superficial | Calcáreo, delaminado, frágil | Nítido, suave, alto contraste |
Límites del material y precauciones en el proceso
El marcado láser sobre nácar natural exige respetar ciertos límites físicos. Las láminas delgadas de madreperla con grosores inferiores a 0,3 milímetros se fracturan con facilidad debido a tensiones internas. Asimismo, las piezas con microfisuras previas o variaciones de grosor superiores a 0,05 milímetros se astillan durante la pasada.
Un exceso en la densidad de potencia calcina el aragonito y lo convierte en óxido de calcio (cal viva). Esto produce un polvo blanco inestable que se desprende al tacto, borrando los detalles del diseño. Por otro lado, las conchas de agua dulce contienen mayor proporción de agua retenida que las especies marinas del género Pinctada, lo que incrementa el riesgo de microexplosiones por vapor.
Recomendaciones para la manipulación posterior al grabado:
- Evitar cubas de limpieza por ultrasonidos: las ondas acústicas rompen los enlaces biominerales debilitados.
- Prescindir de pulidores ácidos o soluciones cítricas: los ácidos disuelven el carbonato cálcico al contacto.
- No flexionar las láminas grabadas: la resistencia mecánica del sustrato cae hasta un 40 % a lo largo de las líneas de corte o grabado profundo.
- Almacenar las piezas terminadas lejos de fuentes de calor directo que superen los 80 °C para mantener intacta la matriz de conquiolina.
¿Por qué el nácar adquiere un tono blanco y calcáreo bajo el láser de CO2?
La intensa energía térmica del láser de CO2 quema la aglutinante orgánica (conquiolina) y eleva la temperatura del carbonato cálcico por encima de los 600 °C. Esta reacción química transforma el aragonito en polvo de óxido de calcio, destruyendo la estructura laminar responsable del reflejo óptico.
¿Cuál es el grosor de sustrato ideal para grabar artículos personalizados?
Las placas de madreperla de entre 0,5 mm y 1,2 mm ofrecen la mayor estabilidad. Los espesores inferiores a 0,4 mm tienden a deformarse por tensiones del material, mientras que las piezas superiores a 1,5 mm suelen presentar variaciones de veta interna que alteran la absorción de la luz.
¿El aire comprimido ayuda a prevenir fisuras térmicas durante el grabado?
Un flujo constante de aire seco a baja presión (15 a 20 PSI) desaloja los residuos orgánicos volatilizados sin someter la pieza a choques térmicos. Nunca debe emplearse refrigeración por agua durante la emisión del láser, ya que el cambio brusco de temperatura provoca la rotura inmediata del sustrato.