La ciencia del nácar: cómo afecta su microestructura al grabado láser
El nácar está compuesto por un 95 % de cristal de aragonito y un 5 % de biopolímeros orgánicos. El aragonito es una forma dura y quebradiza de carbonato de calcio ($CaCO_3$), mientras que el aglutinante orgánico contiene conquiolina y quitina. Al microscopio, este material presenta una disposición rígida tipo "ladrillo y mortero": plaquetas poligonales de aragonito de 10 a 20 micrómetros de ancho y de 300 a 900 nanómetros de grosor, apiladas en láminas paralelas. La conquiolina ocupa los ínfimos espacios intermedios (de 10 a 50 nanómetros), actuando como amortiguador elástico.
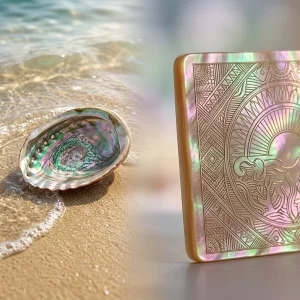
La iridiscencia depende exclusivamente de la interferencia de la luz visible, no de pigmentos. La luz atraviesa las capas transparentes de aragonito y rebota tanto en la superficie superior como en la inferior de cada nanoplaca. Las ondas reflejadas interfieren entre sí y amplifican longitudes de onda concretas según el grosor exacto de las capas. Al aplicar un haz láser, la energía interactúa simultáneamente con dos elementos opuestos: el cristal inorgánico y la proteína orgánica.
Comportamiento según la especie de concha
Cada tipo de concha reacciona de forma distinta bajo la acción del haz enfocado. La geometría interna determina cómo se disipa el calor desde el punto de impacto.
La madreperla blanca de ostras Pinctada maxima o Pinctada margaritifera ofrece piezas densas y planas de entre 2,0 mm y 4,0 mm de grosor. Sus capas de aragonito se apilan en líneas paralelas bien definidas, lo que facilita una disipación térmica uniforme a lo largo del plano superficial.
El abulón (especies de Haliotis) presenta una arquitectura diferente. La chapa comercial de abulón es muy delgada (0,5 mm a 1,0 mm). El crecimiento natural genera capas onduladas e irregulares unidas por vetas más gruesas de conquiolina. Estas ondulaciones atrapan la luz —creando intensos tonos verdes y azules—, pero también atrapan la energía térmica. Al no circular el calor en línea recta, la energía del láser tiende a concentrarse en zonas muy localizadas.
Las conchas de mejillón de agua dulce (familia Unionidae) exhiben propiedades intermedias. Sus placas miden entre 1,5 mm y 3,0 mm. Las capas de aragonito son más anchas y retienen mayor humedad en estado natural, lo que produce dispersión del haz si la concha no se seca completamente antes del marcado.
Absorción del láser y mecánica térmica
Para trabajar la concha con precisión hay que ajustar la longitud de onda del láser a la tasa de absorción del material. El carbonato de calcio puro refleja la luz visible pero absorbe con eficacia el infrarrojo lejano y el ultravioleta.
Los láseres de CO2 (10 600 nm) inciden directamente sobre los enlaces de carbonato. La energía se transforma de inmediato en calor, vaporizando el material superficial. Los láseres de fibra (1064 nm) atraviesan el nácar claro sin dejar marca, salvo que se usen impulsos de muy alta frecuencia de pico. Por su parte, los sistemas galvo UV (355 nm) trabajan mediante ablación en frío: rompen los enlaces químicos de la conquiolina sin generar picos térmicos, preservando intactos los bordes del grabado.
La clave para dominar el grabado láser en conchas y nácar reside en controlar el tiempo de permanencia del haz. Una exposición térmica prolongada degrada el pegamento orgánico antes de que la estructura cristalina pueda sublimarse de forma limpia.
| Material | Grosor medio | Grosor de capa de aragonito | Proporción de conquiolina | Longitud de onda ideal | Tolerancia térmica |
|---|---|---|---|---|---|
| Madreperla blanca | 2,0 – 4,0 mm | 400 – 600 nm | ~ 3,5 % | 10 600 nm / 355 nm | Alta (~ 320 °C) |
| Abulón / Paua | 0,5 – 1,0 mm | 300 – 500 nm (ondulada) | ~ 6,0 % | 355 nm / 455 nm | Baja (~ 220 °C) |
| Mejillón de agua dulce | 1,5 – 3,0 mm | 500 – 800 nm | ~ 4,5 % | 10 600 nm | Moderada (~ 280 °C) |
Límites del material y modos de fallo
Los materiales de origen marino sufren fallos térmicos bien definidos. Exceder sus límites físicos destruye la pieza.
La conquiolina se degrada entre los 220 °C y los 300 °C. Si el haz se detiene demasiado tiempo en un punto, la descomposición de la proteína genera gases atrapados entre las placas impermeables de aragonito. La presión del gas provoca delaminación: las capas se separan y la superficie se desprende en escamas.
La transformación de fase representa otro riesgo importante. El aragonito se transforma en calcita al alcanzar los 400 °C. Por encima de los 600 °C, el material se convierte en óxido de calcio (cal viva). Esto transforma el nácar iridiscente en un residuo blanco, blando y harinoso. La interferencia óptica desaparece por completo al desintegrarse la nanoestructura cristalina en polvo.
Las láminas finas de abulón se fracturan con facilidad por choque térmico. El nácar mecanizado en frío acumula tensiones internas; un calentamiento repentino genera dilataciones bruscas que propagan microfisuras por toda la matriz.
Deben evitarse las capas externas sin pulir (periostraco), las conchas fosilizadas donde la materia orgánica ha sido reemplazada por minerales, y las piezas húmedas no curadas.
Parámetros de precisión para personalizar nácar
Obtener un grabado láser en madreperla limpio exige una densidad de energía lineal reducida. Trabajar a alta velocidad y baja potencia evita marcas de quemadura.
En tubos de CO2 de 40 W, configure valores entre el 8 % y el 12 % de potencia, desplazando el cabezal a velocidades de 300 a 500 mm/s. Mantenga la frecuencia de pulso entre 20 y 30 kHz para evitar la acumulación de calor en puntos fijos. Tres pasadas suaves ofrecen una profundidad más limpia que una sola pasada intensa.
- El soplado de aire a alta presión es indispensable para barrer las cenizas de conquiolina vaporizada antes de que se depositen en el nácar frío contiguo.
- El hollín depositado absorbe la energía de las pasadas siguientes, dejando cercos amarillentos en los bordes del vector.
- El uso de cinta de enmascarar de papel humedecida absorbe la radiación térmica residual y evita anillos de quemadura alrededor de detalles minuciosos.
¿Por qué el nácar se vuelve blanco y harinoso durante el grabado láser?
El exceso de calor convierte el cristal de aragonito en polvo de óxido de calcio y quema el aglutinante de conquiolina. Reduzca la potencia del láser, aumente la velocidad de desplazamiento y aplique varias pasadas ligeras para mantener la pieza por debajo de 220 °C.
¿Qué longitud de onda es la más adecuada para chapas finas de abulón?
Los láseres galvo UV a 355 nm producen marcados impecables porque rompen los enlaces moleculares de forma fotoquímica sin generar calor. Si utiliza un láser de CO2 sobre abulón de 0,5 mm, aplique cinta de enmascarar húmeda, baje la potencia y mantenga el soplado de aire a alta presión.
¿Es posible cortar conchas gruesas mediante grabado o corte láser?
Cortar conchas de más de 1,5 mm de grosor mediante láser daña la estructura circundante. La acumulación térmica en pasadas sucesivas causa delaminación, bordes carbonizados y microfisuras. Se recomienda realizar el corte de contornos mediante fresadoras CNC con herramientas de diamante o por chorro de agua, reservando el láser únicamente para el marcado superficial.
¿Afecta el enmascarado con agua a la iridiscencia final de las piezas grabadas?
El enmascarado húmedo protege la iridiscencia original. Evita la oxidación por calor e impide que la ceniza resinosa se adhiera a las zonas no grabadas. Al finalizar el proceso, basta con aclarar la pieza con agua para exponer las capas de aragonito intactas.