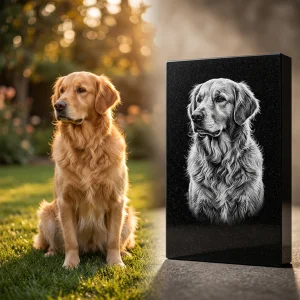
激光雕刻石材宠物纪念碑:技术参数、材质选择与图像预处理指南
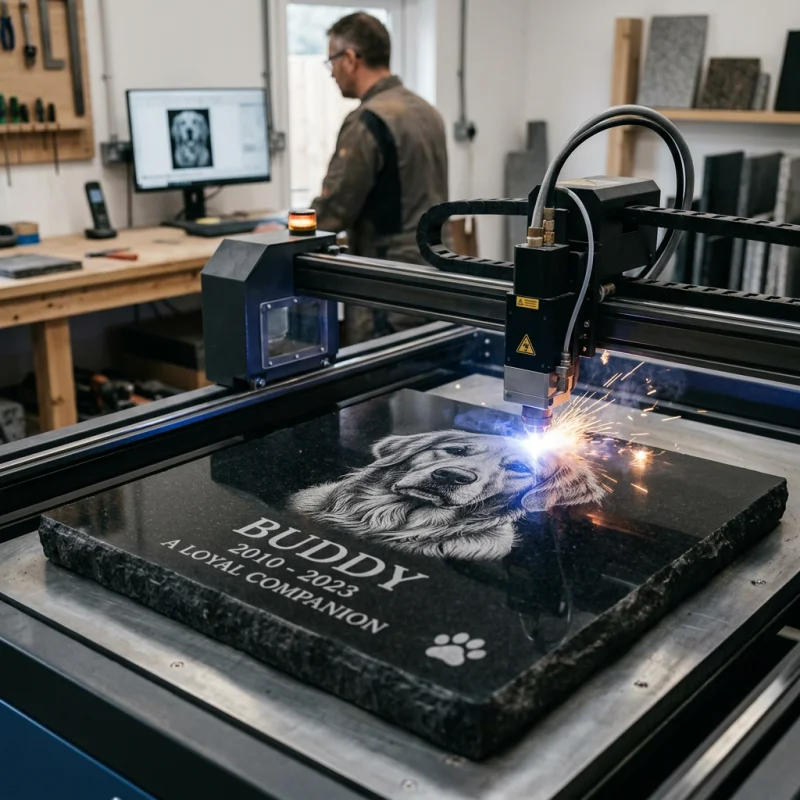
石材雕刻与木材烧蚀或丙烯蒸发截然不同。CO2激光打标石材的本质是热冲击——瞬间击碎石材表面的微米级表层。要打出细腻的毛发纹理和清晰文字,必须对DPI、能量密度和网点抖动算法进行精准控制。
材质选择:纯黑花岗岩(山西黑)与天然板岩对比
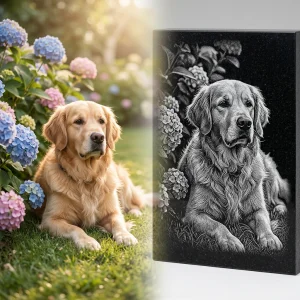
纯黑花岗岩(如山西黑、绝对黑)能提供最高的显影对比度。其石材内部石英脉纹极少,晶粒极为细密。当10.6 µm波长的CO2激光打在抛光黑花岗岩上时,热应力会引发局部微剥落(Micro-spalling)。原本亮黑的抛光面瞬间崩裂成微米级白色碎屑,无需填漆即可形成清晰、永久的高对比度图像。
天然板岩的物理特性则截然不同。板岩属于细粒变质岩,具有天然的层理结构,激光刻蚀后会呈现灰白色痕迹,固有对比度同样出色。但板岩表面往往并不平整,12英寸的板岩片表面高低差可达3mm。这种起伏极易导致激光偏焦。在凹凸不平的板岩上,建议选用2.5英寸焦距透镜以获取更宽的焦深;而在平整的花岗岩板材上,应换回1.5英寸或2.0英寸透镜,将光斑聚集至0.004英寸(约0.1mm)极小直径。
图像预处理与抖动算法(Dithering)参数设置
原始照片直接拿来雕刻必废。深色毛发会融进背景,激光点重叠更会让高对比区域糊成一片死白。必须严格执行以下五步预处理:
- 抠图与背景处理:将宠物肖像从复杂背景中剥离,背景填充为绝对纯黑(RGB 0, 0, 0)。
- 转换为灰度图:将图像转为8位灰度格式(8-bit Grayscale),调整曲线,将中间调对比度拉升15%至20%。
- 反相(反色):将灰度图反相处理。激光控制软件默认白点打火、黑点熄火。必须把亮色毛发映射为屏幕上的白色像素,激光才能在黑花岗岩上炸出白色微痕。
- USM锐化:应用USM锐化滤镜(半径:1.5像素,数量:180%,阈值:0)。极高的边缘对比度能防止猫狗眼中的反光和胡须细节混入周围毛发。
- 网点抖动(Dithering):在300 DPI分辨率下,采用Stucki或Jarvis抖动算法将图像转换为1位位图(1-bit Bitmap)。千万不要用Floyd-Steinberg算法——它会在硬质石材表面留下虫蚀状的条纹痕迹。
CO2激光参数配置表
功率开太大会导致石材热饱和。过热会使微裂纹融凝在一起,导致图像模糊、细节剥落;功率太小又只会留下浅灰色痕迹,经不起户外风化。核心在于:既要炸裂表层,又不能熔化石材基底。
| 石材种类 | 激光功率 (W) | 加工速度 (mm/s) | 分辨率 (DPI) | 雕刻次数 | 聚焦透镜 |
|---|---|---|---|---|---|
| 抛光黑花岗岩 | 40W CO2 | 250 | 300 | 1次 | 2.0英寸 |
| 抛光黑花岗岩 | 80W CO2 | 450 | 300 | 1次 | 2.0英寸 |
| 天然层理板岩 | 50W CO2 | 300 | 254 | 1次 | 2.5英寸 |
| 天然层理板岩(矢量文字) | 80W CO2 | 120 | 不适用 (矢量) | 1次 | 2.0英寸 |
户外防风化与后期保养
雨水是未做封闭处理的花岗岩雕刻的克星。一旦下雨,水分渗入激光炸开的微孔,光线不再发生散射,白色雕刻线条瞬间变暗消失,只有等石材彻底干透才能恢复。
解决办法是在雕刻后进行填漆或封孔处理:
- 用压缩空气和无水酒精彻底清理微裂隙中的石粉残渣。
- 花岗岩处理:使用橡胶刮板将户外级钛白丙烯颜料或石印油墨压入雕刻纹路中。
- 趁颜料未干,迅速用无尘布沾取医用酒精擦掉表面浮色,颜料会被牢牢锁定在激光微孔内。
- 板岩处理:喷涂两层透气型有机硅氧烷(Siloxane)石材密封剂。硅氧烷既能阻断水分吸收,又能防止冬季冻融循环导致的石材分层剥落。
避坑指南:切勿使用的石材材质
某些石材天然不适合激光雕刻,切勿选作户外宠物纪念石:
内部含水率高的河卵石在80W高能激光照射下,内部水汽会瞬间暴沸蒸发。膨胀的蒸汽会将石材外壳炸裂,碎片飞溅甚至损坏机器。砂岩与石灰岩同样存在结构缺陷,二者均由软质矿物胶结而成,在酸雨侵蚀下极易风化。经过两三个冬天后,冻融循环会导致砂岩层理剥落,原本精细的文字和毛发细节将荡然无存。
遇雨变暗?如何防止花岗岩宠物纪念石沾水后图案消失?
激光打出的微爆孔充水后会失去漫反射能力导致对比度丧失。雕刻完成后,先用无水酒精清理灰尘,再将户外钛白石印油墨或丙烯颜料填入刻痕。溶剂封孔能有效隔绝水分,确保在暴雨天肖像依然清晰可见。
激光雕刻宠物纪念石,最佳图像分辨率是多少?
建议按1:1实际尺寸、300 DPI分辨率处理图片。分辨率高于300 DPI会导致光斑在石材表面重叠过度,引发过热导致细节炸糊;低于200 DPI则会在毛发和皮肤等平滑过渡区留下明显的网格拉线。
能否用CO2激光在石材上雕刻真实的宠物脚印?
完全可以。将纸质墨水脚印以600 DPI扫描进电脑,在修图软件中清除边缘杂点并追踪转换为矢量图形。将激光机切换至矢量雕刻(Vector Engrave)模式,速度设为150 mm/s,即可在板岩或花岗岩表面切割出清晰、有深度的脚印轮廓。