Физика подповерхностной лазерной гравировки: как сфокусированный свет «рисует» внутри монолитного стекла
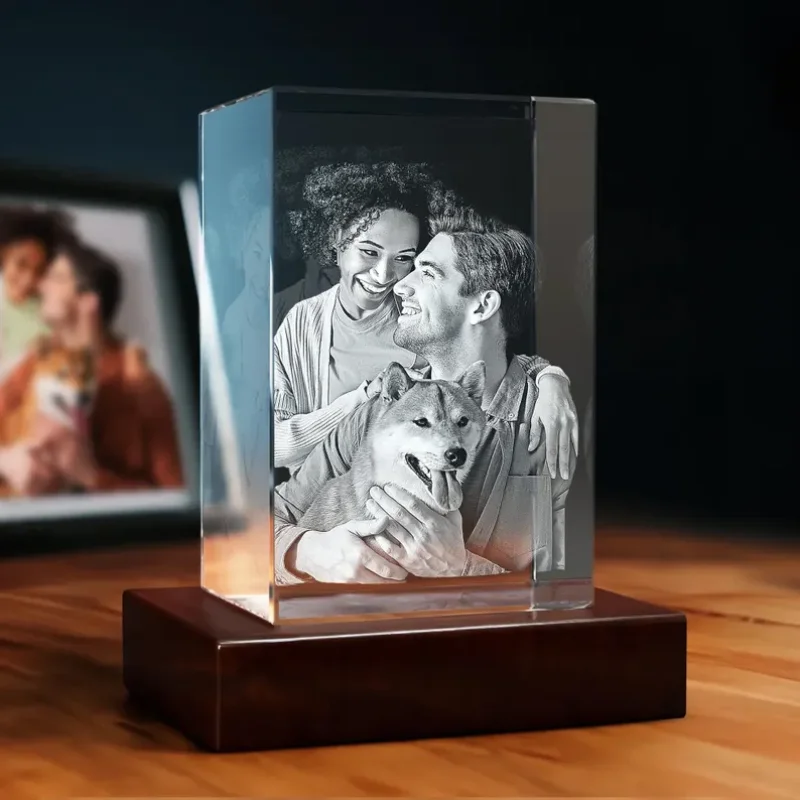
Проведите пальцем по грани кристалла с трехмерным лазерным рисунком. Внешняя поверхность безупречно гладкая — ни канавок, ни шероховатостей. Однако в самой толще оптического стекла парит четкое трехмерное изображение. Это выглядит как иллюзия, но за ней стоит не магия, а прикладная оптика и наносекундные лазерные импульсы.
Традиционная поверхностная гравировка выжигает или скалывает внешний слой материала. Внутренняя обработка работает иначе: лазерный луч проходит сквозь поверхность без малейшего следа и сбрасывает сконцентрированную энергию строго в заданной точке внутри блока. Рассмотрим, как зеленый свет создает миллионы микротрещин, не разрушая несущую структуру кристалла.
Нелинейное поглощение: почему поверхность остается целой
Стекло прозрачно, так как фотоны видимого света проходят сквозь его атомную решетку без поглощения. При обычных условиях оптический кристалл практически не задерживает световое излучение: лазерный луч низкой мощности свободно пересекает куб из стекла K9 и выходит с противоположной стороны.
Подповерхностная гравировка обходит это ограничение за счет экстремальной плотности энергии. Лазерный фокус наводится не на грань кристалла. Высокоточная оптическая система сжимает тысячи световых лучей в микронную точку, расположенную на глубине нескольких миллиметров или сантиметров от поверхности.
Именно в этой фокальной точке интенсивность излучения достигает критического порога — гигаватт на квадратный сантиметр. Материал больше не может пропускать свет в штатном режиме. Включается механизм многофотонной ионизации: атомы стекла одновременно поглощают несколько фотонов, что приводит к мгновенному разрыву межатомных связей.
Взрывной ввод энергии вызывает локальный микровзрыв в жесткой матрице стекла. Температура в точке фокуса на доли секунды превышает 2000 °C, провоцируя точечное микроразрушение диаметром от 30 до 100 микрометров. Проходящий свет преломляется и рассеивается на этой внутренней микротрещине, из-за чего точка кажется ярко-белой. Если нанести до трех миллионов таких координат по сетке X, Y, Z, внутри кристалла проявляется прорисованная 3D-структура.
Технические параметры лазерных систем
Для формирования чистых внутренних точек требуются жесткие технологические допуски. В промышленных установках применяют твердотельные Nd:YAG-лазеры с удвоением частоты или зеленые диодные лазеры с длиной волны 532 нм. Зеленый спектр дает минимальное рассеяние при прохождении сквозь оптическое стекло и позволяет сфокусировать пучок в минимальное пятно.
| Параметр | Типовое значение | Назначение в процессе гравировки |
|---|---|---|
| Длина волны лазера | 532 нм (зеленый свет) | Обеспечивает глубокое проникновение излучения без потерь до точки фокусировки. |
| Длительность импульса | 1–5 наносекунд | Мгновенно подает пиковую мощность, исключая тепловое повреждение соседних зон. |
| Частота импульсов | 3 000–5 000 Гц | Задает скорость нанесения точек (до 300 000 точек в минуту). |
| Размер фокального пятна | 20–50 микрон | Определяет пространственное разрешение одиночной точки (воксела) внутри стекла. |
| Материал заготовки | Оптическое стекло K9 (BK7) | Гарантирует высокую чистоту, однородный коэффициент преломления (1,5168) и отсутствие пузырей. |
| Шаг точек (расстояние) | 0,08–0,15 мм | Предотвращает слияние микротрещин и критическое растрескивание заготовки. |
Длительность импульса определяет результат. Если лазер удерживает воздействие слишком долго, тепло уйдет в окружающие слои стекла и вызовет внутреннее напряжение вместо аккуратной точки. Наносекундный диапазон запирает термическую нагрузку исключительно в фокальном объеме.
Сравнение с традиционной поверхностной обработкой
Классические методы обработки стекла — пескоструйная очистка, химическое травление и гравировка CO2-лазером — физически разрушают внешний слой. Пескоструй выбивает каверны абразивом под давлением, а газовый CO2-лазер скалывает верхний слой из-за закипания микропримесей воды в материале.
Поверхностный рельеф всегда ощутим на ощупь. Со временем в его порах скапливаются пыль, жир и следы пальцев, а при агрессивной чистке тонкие линии быстро теряют четкость.
Внутренняя гравировка оставляет внешнюю оболочку нетронутой. Влага, грязь и механическое трение не способны повредить рисунок. Свет беспрепятственно проходит сквозь полированные грани, отражается от внутренних микротрещин и попадает в глаз наблюдателя. Изображение запечатано внутри навечно.
Технологические ограничения и требования к материалу
Метод подповерхностной гравировки имеет жесткие физические рамки. Нанести изображение внутрь произвольного стеклянного предмета не получится.
Во-первых, критичны свойства самого материала. Оконное, посудное или закаленное стекло содержит остаточные механические напряжения, микропузыри и оксиды железа. При импульсе 532 нм эти внутренние напряжения моментально спровоцируют растрескивание всей заготовки по скрытым линиям раздела. Для работы подходит только высокочистое оптическое стекло вроде K9 или синтетический кварц.
Во-вторых, существует предельная плотность точек. Представление о том, что высокая плотность повышает детализацию — ошибочно. Если сократить расстояние между точками менее чем до 0,05 мм, соседние микротрещины соединяются. Напряжения суммируются, вызывая магистральную трещину. Перенасыщенный макет выглядит мутным и белесым, а заготовка часто разрушается прямо при транспортировке.
В-третьих, геометрия поверхности ограничена преломлением. Лазеру требуется плоская полированная грань для входа луча. Если направить сфокусированный пучок через сферу или граненый элемент, свет преломится непредсказуемо. Фокальное пятно исказится, а точки станут размытыми. Для работы с изогнутыми объектами применяют иммерсионные ванны с жидкостью, выравнивающей коэффициент преломления.
Наконец, непрозрачные материалы непригодны для данной технологии. Цветное стекло, матовый хрусталь и непрозрачные пластики поглощают или рассеивают лазер прямо на поверхности, не допуская фокусировки в глубине.
Ослабляет ли подповерхностная гравировка прочность стекла?
При соблюдении технологии механическая прочность блока практически не снижается, так как микротрещины изолированы друг от друга. Если в макете выдержан безопасный шаг точек (от 0,1 мм), сплошной массив стекла вокруг них легко компенсирует внешние нагрузки.
Можно ли получить цветное 3D-изображение внутри стекла?
Нет. Лазерные микроразрушения создают лишь физические сколы, которые рассеивают внешний свет и выглядят ярко-белыми или серебристыми. Цветовые оттенки в готовых сувенирах достигаются исключительно за счет внешней светодиодной подсветки в подставке.
В чем разница между 2D- и 3D-гравировкой внутри стекла?
В обоих случаях используется одна и та же лазерная установка. При 2D-гравировке точки строятся в одной плоской проекции внутри блока, создавая эффект фотографии, парящей в стекле. При 3D-гравировке координаты распределяются по осям X, Y и Z, формируя полноценную объемную модель, которую можно рассматривать под любым углом.