内部レーザー彫刻の物理学:透明なガラスの奥に光で像を描く原理
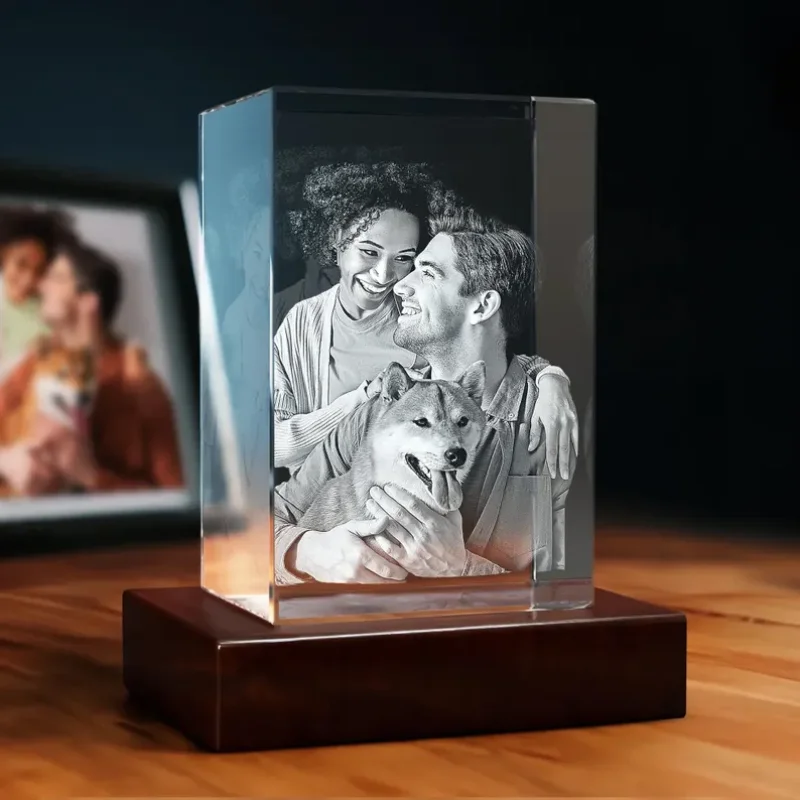
3Dレーザー彫刻が施されたクリスタルブロックに触れてみてください。表面には凹凸も傷もなく、どこまでも滑らかです。しかし、その透明なガラスの奥深くには、まるで空中に浮かんでいるかのような高精細な3D映像が立体的に広がっています。魔法のように思えるこの現象は、ナノ秒単位で制御される光学物理の精密な計算によって実現しています。
従来の表面彫刻は、素材の外側を削ったり焼き切ったりして加工します。一方、ガラスの内部彫刻(サブサーフェス・エッチング)は根本的にアプローチが異なります。レーザー光線は表面に傷を一切残さず素通りし、ガラス内部の狙った焦点座標にのみ高濃度のエネルギーを投入します。周囲のクリスタルを割ることなく、緑色のレーザー光から数百分の1ミリという超微細な内部破壊(マイクロクラック)を数百万個も生み出すメカニズムを紐解きます。
非線形吸収:なぜ表面を傷つけずに透過できるのか
ガラスが透明に見えるのは、光の粒子(光子)が原子格子に吸収されずにそのまま通り抜けるからです。通常の光の照射下では、光学クリスタルは光エネルギーをほとんど吸収しません。低出力のレーザー光をK9ガラスキューブに入射させても、何の影響も与えずに反対側へと抜け出ていきます。
内部レーザー加工は、エネルギー密度を劇的に変えることでこの法則を突破します。加工機は光をクリスタルの表面ではなく、高精度レンズを使って表面から数ミリ〜数センチ奥に入り込んだ極小の点へ集中(集光)させます。
その焦点座標において、光の強度は臨界点に達し、1平方センチメートルあたりギガワット級の電力密度にまで急昇します。ここへ達すると、ガラスはもはや光をそのまま透過できません。「多光子電離」と呼ばれる現象が起こり、ガラスの原子が複数の光子を同時に吸収することで分子結合が瞬時に切断されます。
この急速なエネルギー移動により、ガラス内部の微小エリアで密閉されたマイクロ爆発が発生します。焦点の温度は瞬間的に2000℃以上に達し、局所的な微小亀裂(マイクロクラック)を形成。発生するひび割れの大きさはわずか30〜100マイクロメートルです。この極小の亀裂が周囲の光を乱反射させることで、肉眼には鮮やかな白点(ドット)として映し出されます。この点を数万〜300万座標にわたって連続形成することで、ガラスの中に繊細な3Dグラフィックが浮かび上がります。
内部彫刻システムの技術パラメーター
クリアで美しい内部ドットを形成するには、非常に厳しい動作精度が求められます。産業用の内部彫刻機には、波長532nmの第2高調波(SHG)Nd:YAGレーザーやグリーンダイオードレーザーが使用されます。可視光の緑色光は、高純度の光学ガラスを散乱させることなく深く透過し、鋭く集光できる特性を備えています。
| パラメーター | 標準スペック | 役割・効果 |
|---|---|---|
| レーザー波長 | 532 nm(緑色光) | 焦点で集光するまでガラス内部へ深く光を透過させる。 |
| パルス幅 | 1〜5ナノ秒 | 熱が周囲のガラスへ伝散する前に超高エネルギーを瞬時に照射する。 |
| 打刻周波数 | 3,000〜5,000 Hz | ドットの刻印速度を決定(毎分最大30万点の刻印が可能)。 |
| 焦点サイズ | 20〜50ミクロン | ガラス内部における単一ドット(ボクセル)の解像度を決定。 |
| 対象素材 | K9光学クリスタル(BK7相当) | 高純度で屈折率(1.5168)が均一、気泡や内部不純物が極めて少ない。 |
| ドットピッチ(点間距離) | 0.08 mm〜0.15 mm | 微細クラック同士の接触を防ぎ、製品全体の破損リスクを抑える。 |
重要なのはパルス発振の時間制御です。レーザーの照射時間が長すぎると熱が周囲のガラスに伝わり、綺麗な点ではなく不要な引っ張り応力による亀裂(ヒビ)が広がってしまいます。照射時間をナノ秒単位に抑えることで、熱影響の範囲を目的の焦点領域だけに限定できます。
内部彫刻と表面彫刻の決定的な違い
従来のガラス加工では、サンドブラスト、化学エッチング、CO2レーザーによる表面熱加工などが用いられてきました。これらはすべて、ガラスの表面を物理的に傷つける手法です。サンドブラストは研磨材を吹き付けて表面を削り、CO2レーザーはガラス内部の水分を急速加熱して表面を爆砕・クラックさせます。
こうした表面加工は手で触れるとざらざらとした感触があり、経年変化でホコリや手垢、油分が溜まりやすくなります。強めに磨きすぎると、細かな文字や線が擦れて薄くなってしまうリスクもあります。
一方、内部レーザー彫刻は外側のガラス面を完全に無傷のまま保ちます。湿気や汚れ、摩耗が内部のデザインに及ぶことは一切ありません。平滑な表面から入った光が内部の微細なドットに反射し、目へと届きます。描かれたデザインは半永久的に色あせず、外部環境の影響を受けません。
制限事項・素材選定・加工時の注意点
内部レーザー加工は極めて強力な技術ですが、物理的な限界や厳格なルールが存在します。透明な素材であれば何にでも加工できるわけではありません。
まず不可欠なのが「適切な素材選定」です。一般的な板ガラス、ソーダライムガラスのグラス、強化ガラスなどには、不均一な内部応力や気泡、酸化鉄が含まれています。これらに波長532nmのレーザーを照射すると、内部に潜む応力が一気に解放され、目に見えない歪みからガラス全体が粉々に割れてしまいます。安全に加工できるのは、K9などの高純度光学ガラスや合成水晶に限られます。
次に「ドット密度の限界」です。点を増やせば高精細になると思われがちですが、これは誤りです。ドット間隔が0.05mmを下回ると、隣り合う微小クラック同士が連結し、内部応力が集中して目立つ大亀裂へと発展します。密度が高すぎるデザインは、鮮明な3D像になるどころか白く濁った雲のようになり、強度低下によって輸送時の振動だけで破損する原因になります。
また「屈折による形状の制約」もあります。内部レーザー加工を行うには、レーザーが入射する面が平滑に研磨されている必要があります。球体のクリスタルボールや多面カットされたガラスに向かって照射すると、表面で光が複雑に屈折し、内部の焦点が歪んでドットの位置が乱れます。曲面素材に内部彫刻を施す場合は、液体の屈折率を合わせる特殊な浸漬(インマージョン)タンクでの加工が必要です。
最後に、非透明素材への加工は不可能です。ステンドグラスやすりガラス、不透明なアクリルなどは、光が表面で散乱・吸収されてしまうため、内部にエネルギーを集めることができません。
内部レーザー彫刻によってクリスタルブロックの強度は低下しますか?
適正なドット間隔(通常0.1mm以上)を保持している限り、微細クラック同士は完全に独立しているため、素材の構造的強度はほとんど低下しません。周囲の健全なガラス組織が外力を吸収するため、日常生活のショックで割れる心配はありません。
ガラスの内部にカラーの3Dデザインを刻むことはできますか?
できません。レーザーによる内部ドットは物理的な微小ひび割れであるため、光を乱反射させて白または銀色に輝いて見えるだけです。カラーに見えるクリスタル製品は、下部の台座からLEDライトなどの光を当てることで色を再現しています。
2D彫刻と3D彫刻(内部加工)の違いは何ですか?
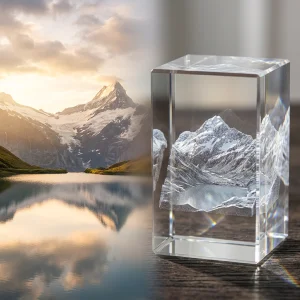
どちらも同じレーザー制御技術を使用しています。2D彫刻はガラス内部の単一平面上にドットを配置し、写真が浮かんでいるような表現を行います。一方、3D彫刻はX・Y・Zの3次元軸方向にドットを配置することで奥行きを持たせ、360度どの角度から見ても立体的に見えるモデルを形成します。