ガラス内部に光を閉じ込める:緑色レーザーが描く立体像の仕組み
高出力レーザーの下に置かれた透明なガラスブロック。緑色の光が1分間に数千回点滅を繰り返すと、外側の表面は磨き上げられた滑らかなまま、内部の空間だけに繊細な3D像が点描で浮かび上がってきます。これが「内部レーザー彫刻(SSLE:Subsurface Laser Engraving)」と呼ばれる技術です。刃物や研磨剤で物理的に削るのではなく、量子光学、極限のエネルギー密度、そしてミクロン単位の精密な機構制御を組み合わせて実現されています。
波長の壁:なぜCO2レーザーでは内部を彫れないのか
一般的な産業用CO2レーザーが照射する波長は10,600ナノメートル(遠赤外線)です。この波長の光はケイ酸塩ガラスの表面で即座に吸収される性質を持ちます。CO2レーザーをクリスタルに照射すると、すべてのエネルギーが最表面に留まり、急速な熱膨張によって表面のクラックや欠け、割れを引き起こします。そのため、CO2レーザーでガラスの「内部」に焦点を結ばせることは物理的に不可能です。
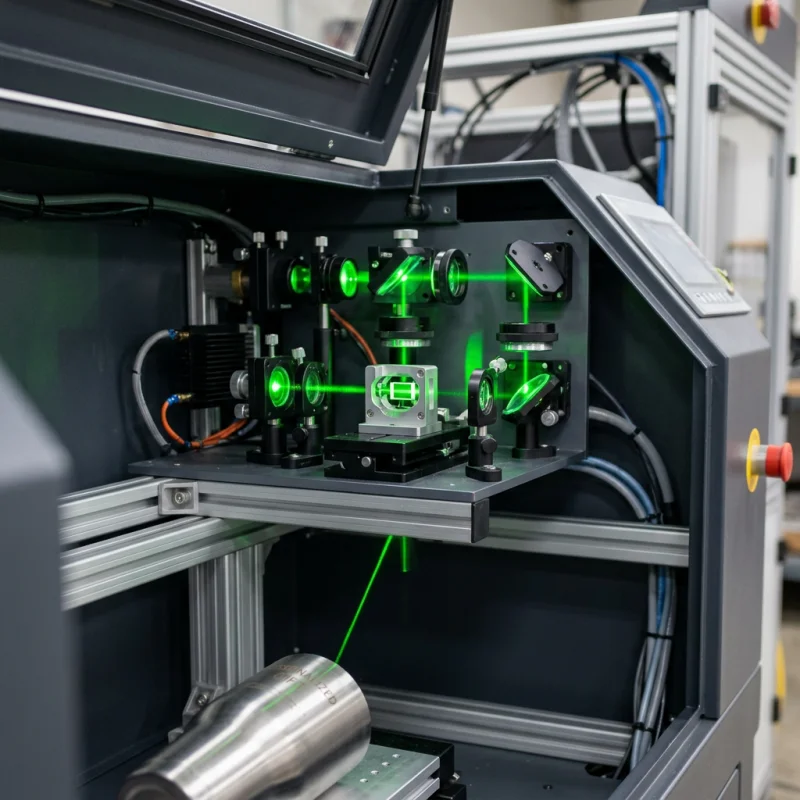
一方、内部彫刻システムでは波長532ナノメートルのDPSS(半導体励起固体)レーザーを使用します。この鮮やかな緑色の光は可視光域にあり、高品質なK9光学クリスタルに対して99%以上の高い光透過率を誇ります。光子がエネルギーを移動させることなくガラス表面を通り抜けるため、表面に熱が残ることはありません。光はそのまま一点の焦点に向かって、クリアに透過していきます。
非線形光学吸収とマイクロ爆発
透過するはずの光線が、なぜガラス内部のピンポイントな一点だけを加工できるのでしょうか。その理由は、光の集光と「多光子吸収」にあります。
開口数(NA)の大きな特殊対物レンズにより、532nmのレーザー光線は直径10マイクロメートル未満の極小スポットへ一気に絞り込まれます。焦点の外部ではパワー密度が低いため光は透過しますが、焦点位置に達した瞬間、パワー密度は1平方センチメートルあたり100億ワット(1010 W/cm²)を超えます。
この極限状態の光子密度下では、ガラスの通常の透明性が失われ、「非線形多光子吸収」が起こります。ガラスが複数の光子を同時に吸収することで二酸化ケイ素の分子結合が切断され、電子が剥ぎ取られて数千度に達する局所的なプラズマ状態が発生します。
レーザーのパルス幅はわずか1〜10ナノ秒です。この一瞬のエネルギー照射によって内部で制御された極小の爆発(マイクロ爆発)が起き、直径20〜50マイクロメートルの微細な球状の空洞とクラック(ひび割れ)が形成されます。パルスが終わるとプラズマは即座に冷却され、微細なクラックだけがガラス内部に永久に固定されます。
3Dレーザークリスタルは、この一つひとつの微細なドットを画素(ピクセル)として組み立てられています。焦点をXYZ軸方向に動かしながら1秒間に500〜3,000回のパルスを照射することで、数万から数十万点におよぶドットクラウド(点群データ)が構築されます。これらの微細クラックが周囲の光を反射・屈折させることで、透明なガラスの中に白い立体像が浮かび上がって見えるようになります。
レーザー加工技術の仕様比較
内部彫刻用の緑色DPSSレーザーと、表面加工用の一般的なCO2レーザーの主要な光学的・物理的パラメータの比較は以下の通りです。
| 技術パラメータ | 532 nm グリーンDPSS(内部彫刻) | 10,600 nm CO2(表面加工) |
|---|---|---|
| レーザー波長 | 532 nm(可視光・緑色) | 10,600 nm(遠赤外線) |
| パルス幅 | 1 〜 10 ナノ秒 | 連続波(CW) / マイクロ秒 |
| ピークパワー密度 | > 1010 W/cm² | 104 – 106 W/cm² |
| 吸収メカニズム | 非線形多光子電離(多光子吸収) | 線形熱吸収 |
| 亀裂(クラック)サイズ | 20 〜 50 ミクロン(内部) | 150 〜 500 ミクロン(表面) |
| 光学ガラス透過率 | > 99%(表面を熱変化なく透過) | 0%(表面皮膜で即座に吸収) |
精密機構と屈折の補正制御
ガラス内部へ高精度に光を集光させる際、避けられない課題が「屈折」です。スネルの法則が示すように、光が空気から密度の高い屈折率約1.52のK9光学クリスタルに入射すると、光線は内側へ屈折します。
この屈折効果により、実際の焦点位置は空気中での計算値よりも奥へとズレが生じます。そのため制御ソフトウェアは、Z軸(奥行き方向)の移動時に屈折率に伴う焦点移動をリアルタイムで補正し続けなければなりません。この補正を怠ると、3Dモデルの奥行きが伸びたり歪んだりする原因になります。
X・Y軸方向のビーム位置制御には高速ガルバノスキャナーを使用し、Z軸の焦点深さ調整にはモーター駆動のビームエキスパンダーレンズを使用します。これにより、5マイクロメートル以下の位置精度を保ちながら1分間に数千点の高速照射を実現しています。
キャリブレーションの誤差は即座に製品の破損につながります。マイクロ爆発の発生ポイントが表面から1.5ミリメートル未満に近づくと、プラズマの膨張圧力に耐えきれず、ガラス外壁が吹き飛んでクラックや欠けが発生します。また、ビームの非球面収差(アスティグマティズム)が発生するとドットが歪み、光の反射が不均一になって画像全体の鮮明さが損なわれます。
素材の特性・ガラスの選定と取り扱い
ガラス内部への繊細な彫刻には、厳格な素材選定が求められます。一般的な窓ガラスや飲料ボトル、アクリル樹脂などではクリアな内部彫刻は再現できません。
ソーダ石灰ガラスや一般的な瓶ガラスには、微小な気泡や酸化鉄などの不純物、残留応力が含まれています。これらに532nmのパルスを照射すると、内部不純物を起点に制御不能なひび割れがガラス全体に広がり、破砕を起こします。またアクリルなどの樹脂素材は、熱ショックによって高分子鎖が崩壊・溶融し、不透明な焦げ付きが生じるため加工に適しません。
内部彫刻に耐えうるのは、高純度なK9光学ガラスや合成石英ガラスに限られます。特にK9ガラスは、入念なアニール(徐冷)処理によって残留ストレスが除去されており、どの位置でも一定の屈折率と高い均質性が保たれています。
また、ドットの密度(ドットピッチ)にも物理的な制限が存在します。マイクロ爆発の間隔を30マイクロメートル未満に縮めると、隣り合うクラック同士が連結し、ガラスの内部構造が破壊されて一面が白く濁ってしまいます。透明度と再現性を両立させるには、彫刻ソフトウェア側で適切なドット間隔を維持するアルゴリズムが不可欠です。
完成した3Dクリスタル製品の美しい透明感を永く保つには、適切な管理が必要です。特に急激な温度変化は避けてください。冷えたガラスに温水をかけると内部の微細クラックがさらに広がり、像が白濁する恐れがあります。普段のお手入れは、マイクロファイバークロスとイソプロピルアルコールで皮脂汚れを優しく拭き取ることで、外面から光が綺麗に透過し、内部の立体像を鮮明に鑑賞できます。
ガラスを割らずに彫刻できる、表面からの限界距離は?
安全マージンとして、外側の研磨面から少なくとも1.5〜2.0ミリメートル以上の離隔が必要です。これより外表面に近い位置にドットを打つと、プラズマ爆発の圧力で外壁が破れてクラックが表面まで達し、ガラスブロックが欠けたり割れたりする原因になります。
3Dクリスタルの内部にカラーの像を彫刻することはできますか?
できません。内部レーザー彫刻によって形成されるのは、光を微細に乱反射させる無彩色のマイクロクラック(ひび割れ)の集まりです。像が白く見えるのは周囲の光が反射しているためです。カラーで見せたい場合は、製品の底面にLEDライト台座を設置し、下部からカラー光を照射して演出します。
内部の彫刻データが経年劣化で薄くなったり消えたりすることはありますか?
彫刻が劣化したり色褪せたりすることはありません。像の正体はガラス内部の物理的な微細構造変化(空洞とクラック)であるため、極端な熱衝撃や破損がない限り、彫刻された3D像は永遠に初期の美しさを保ち続けます。