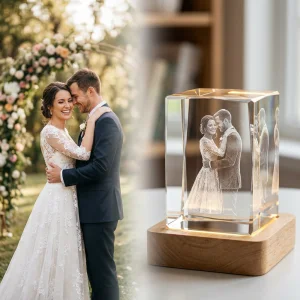
3Dクリスタルレーザー彫刻:平面の結婚写真を立体ガラス記念品へ高精度に再現する技術
結婚写真をクリスタルガラスへ美しく刻印するには、光学グレードの「K9クリスタル」が欠かせません。窓ガラスや一般的なコップに使われるソーダライムガラス(ソーダガラス)には微量の鉄分が含まれており、断面が緑色を帯びます。また内部に目に見えない気泡や歪みが残っているため、内部へレーザーを集光すると急激な熱膨張が起き、ガラス全体が割れてしまいます。
これに対しK9クリスタルは、鉛を含まない高品質な光学用ホウケイ酸ガラスです。屈折率1.516、アッベ数64.1、99.99%以上の高い光学的純度を誇ります。ミクロン単位の不純物や気泡がほとんど存在しないため、レーザー光線を散乱させずにそのまま透過させ、内部の指定した深さだけにエネルギーを集中させることができます。
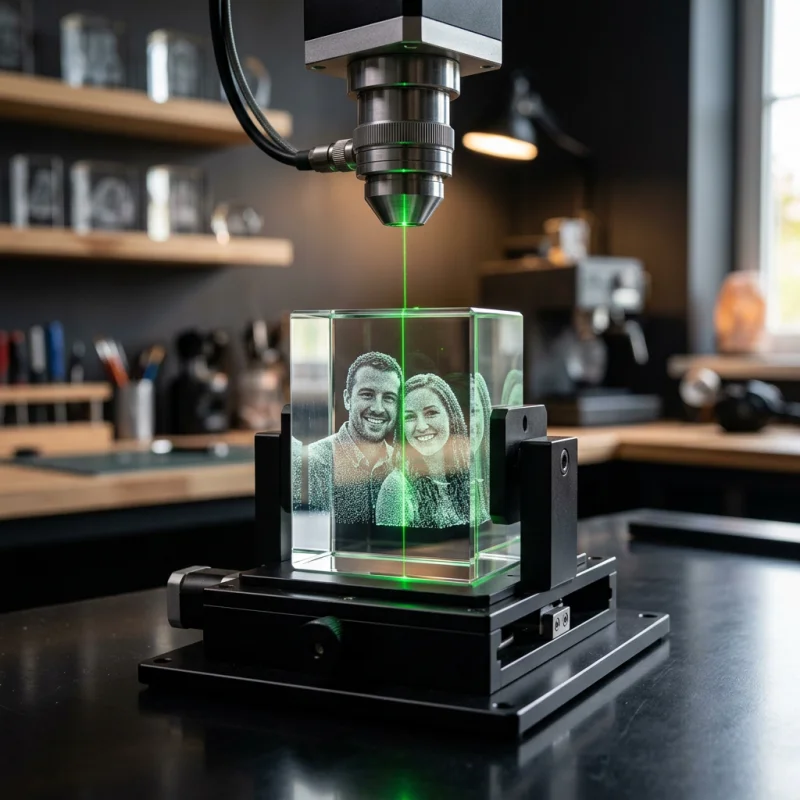
表面エッチングと内部レーザー彫刻(SSLE)の違い
従来の表面エッチングは、波長10,600nmの遠赤外線CO2レーザーを使用します。ガラス表面がこの波長を即座に吸収するため、表面の微小な破片が熱で削り取られ、ザラザラとしたすりガラス状の質感が残ります。文字彫刻などには適していますが、指紋の油分や埃が溜まりやすく、摩耗にも弱い欠点があります。
一方、内部レーザー彫刻(SSLE)はクリスタルの内側だけに働きかけます。外側はツルツルの研磨面のままで、汚れやホコリが内部に入り込むことはありません。外気に直接触れないため、湿気や空気中の物質によって刻印が劣化することなく、永久に鮮明な状態を保ちます。
両者の主な違いは以下の通りです。
- 表面エッチング: 表面がザラザラした仕上がり、加工深さは最大0.1mm程度、手油や擦れに弱い、平面的な2D表現。
- 内部彫刻(SSLE): 表面は鏡面研磨のまま滑らか、最長100mmの深さまで立体的に加工可能、摩耗のリスクゼロ、奥行きのある完全な3D表現。
写真データの条件と3D奥行きマッピング
結婚写真から立体クリスタルを制作する工程は、デジタル画像の加工から始まります。一般的な2D写真には奥行きの情報が含まれていないため、加工システムが空間上の各点を配置できるよう、X・Y・Z座標へと変換する必要があります。
適した写真の条件:
- 解像度: 原寸大で300 DPI以上(10×15cmサイズのクリスタルの場合、1800×1200ピクセル以上)。
- コントラスト: 髪の毛、顔のパーツ、衣装の境目がはっきり分かれていること。
- ライティング: 被写体全体にバランスよく光が当たっているスタジオ撮影や明瞭な写真。
薄暗い披露宴会場で撮影されたノイズの多い写真は注意が必要です。カメラのセンサーノイズが不自然なドットとなってそのまま内部に刻印されてしまう場合があります。また白飛びしたウェディングドレスはディテールが失われ、立体データにした際に面が白く欠落する原因になります。
画像処理ではまず、人物だけを背景から丁寧に切り抜きます。会場の背景や余計な人物、装飾などを取り除いた後、専用ソフトでグレースケールの「深度マップ(デプスマップ)」を作成します。最も手前にある鼻先や胸元を白、奥にある部分を黒、その間の頬の丸みや髪・服のシワを中間調のグレーで表現。この情報をアルゴリズムで立体的な3D座標系へと落とし込んでいきます。
532nmグリーンレーザーの物理的仕組み
一般的な産業用レーザーは対象物の表面を焼く方式ですが、内部レーザー彫刻には「波長変換型Nd:YAGパルス固体レーザー」を使用します。これは基本波長1064nmを半分の532nm(可視光線の緑色)へ変換したものです。
高純度K9クリスタルは532nmの緑色光を完全に透過するため、表面に熱ダメージを与えずにレーザー光がガラス内部へと進入します。そして高開口数(高NA)レンズを介して、内部の1点(径30ミクロン以下)へ超高密度に光を集光させます。
集光点では電力密度がガラスの光破壊閾値(約1010 W/cm²)を超え、ナノ秒単位の短いパルスで原子結合が断ち切られます。これにより、内部に20〜80ミクロンほどの極小な爆発痕(マイクロフラクチャー / ボクセル)が生成されます。ガルバノミラーを高速制御して焦点位置をX・Y・Z軸へ連続移動させることで、わずか数分間で最大40万個もの微小点を配置し、立体像を描き出します。
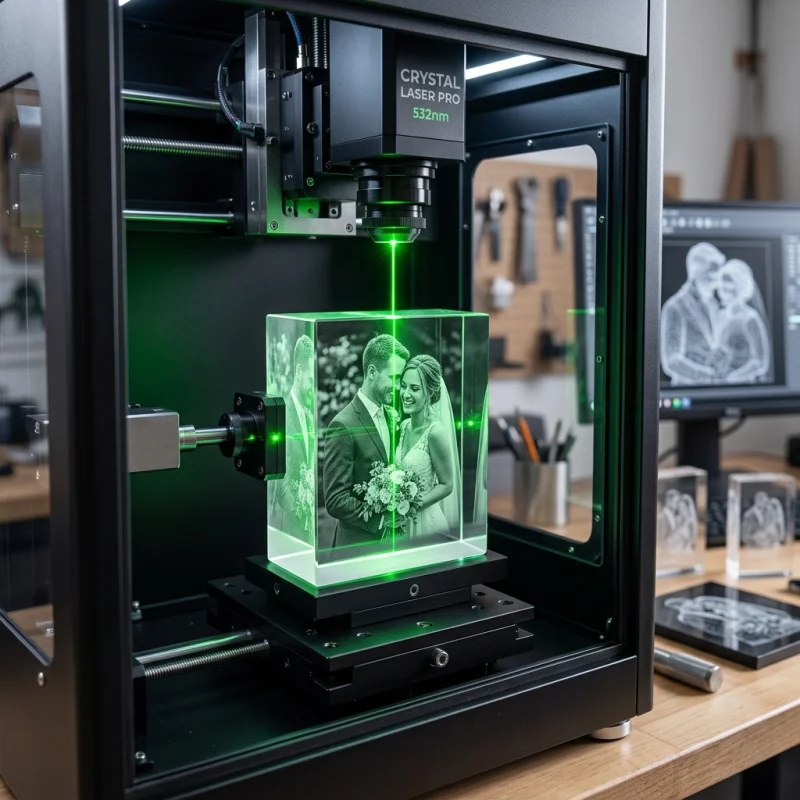
加工技術・装置別の仕様比較
ガラス加工に使われる代表的なレーザー装置の仕様比較は以下の通りです。
| 項目 | CO2レーザー彫刻機 | UVレーザーマーカー | グリーンダイオードSSLEレーザー |
|---|---|---|---|
| 波長 | 10,600 nm(遠赤外線) | 355 nm(紫外線・非熱加工) | 532 nm(緑色可視光) |
| 主な用途 | 表面エッチング加工 | 表面超微細マーキング | 内部3D点群(ボクセル)刻印 |
| スポット径 | 100〜150ミクロン | 10〜20ミクロン | 15〜30ミクロン |
| 加工対象エリア | 表面のみ(深さ0.1mm未満) | 表面極浅部(深さ0.05mm未満) | ガラス内部(深さ1mm〜100mm) |
| パルス周波数 | 10 - 50 kHz | 20 - 100 kHz | 3 - 5 kHz |
| 加工時間 | 1〜3分 | 2〜5分 | 4〜12分(密度により変動) |
ディスプレイの照明と見え方の物理
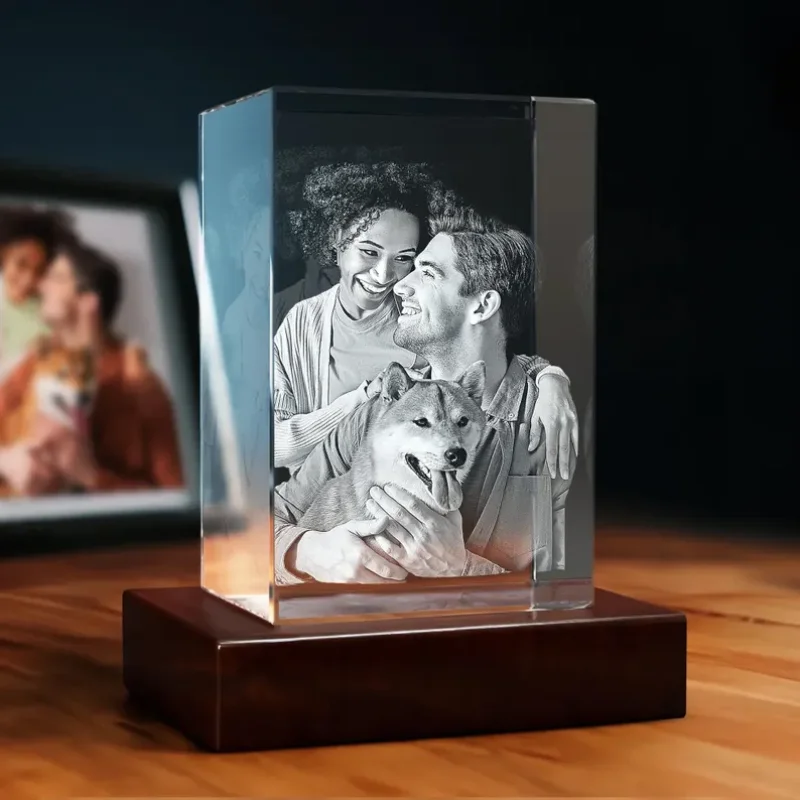
刻印されたクリスタルは、通常の室内照明の下では控えめな印象を与えます。内部の微細な亀裂群は、光の屈折や散乱によって浮かび上がる仕組みのためです。立体像を鮮明に浮かび上がらせるには、高演色LEDを搭載した専用ライトベース(台座)が効果的です。
台座のLEDから底面を通じて光を照射すると、光線はガラス内を通り抜け、内部の彫刻点(マイクロフラクチャー)に当たった瞬間に全方向へ散乱して輝きます。暖色系LED(3000K)は温かみのあるクラシックな写真に馴染み、昼光色LED(6000K)は純白のウェディングドレスやタキシードの輪郭をくっきりと引き立てます。
どんな写真が3Dクリスタル刻印に適していますか?
被写体に光がしっかり当たっている高解像度な写真が最も適しています。上半身アップやバストショットで300 DPI以上の写真を選ぶと、顔の表情や髪の細部まで綺麗に再現できます。暗い披露宴会場などで撮られたノイズの多い写真は、ガラス内部に余計な散乱点を生む原因となるため避けるのが望ましいです。
昔の結婚アルバムの平面的(2D)な紙写真からでも3D作成できますか?
作成可能です。印刷された紙写真を高解像度スキャナー(600 DPI以上)でデータ化し、デザイナーが専用ソフトで被写体を切り抜いた上で、顔立ちや服の輪郭に手作業で立体深度を付与して3Dモデルへと再構成します。
ガラス内部の刻印が経年劣化で薄くなったり黄ばむことはありますか?
変色や劣化の心配は一切ありません。内部刻印はK9クリスタルの格子構造そのものを物理的に変化させたものだからです。ガラス表面が密閉状態のまま保たれるため、紫外線、空気中の酸素、湿度、ホコリなどが内部に影響を及ぼすことはなく、何世代にもわたって美しい姿を残せます。