石材レーザー彫刻における熱光学的物理メカニズム
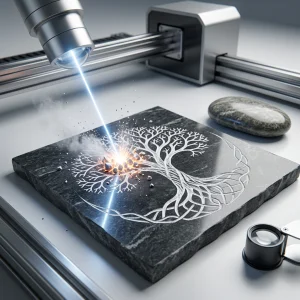
波長10.6μm(マイクロメートル)のCO2レーザー照射において、石材は「燃焼」しているわけではありません。極小スケールで表面に微小な亀裂(マイクロクラック)を発生させています。集光されたレーザー光線が御影石(花崗岩)やスレート(粘板岩)、玄武岩に到達すると、石材表面はエネルギーを瞬時に吸収し、わずか数マイクロ秒の間に局所温度が1,000℃以上に達します。
石材加工の原理を理解するには、木材などの有機物の熱炭化や、プラスチックのような溶融・再凝固とは異なる視点が必要です。石材は融点が極めて高く熱伝導率が低いため、溶けたり焦げたりしにくい性質を持ちます。高密度のレーザー光子が極小エリアに急激な熱ストレスを与え、精密に制御された微小破壊を引き起こすことこそが彫刻の正体です。
レーザー微小破壊(マイクロクラック)の発生プロセス
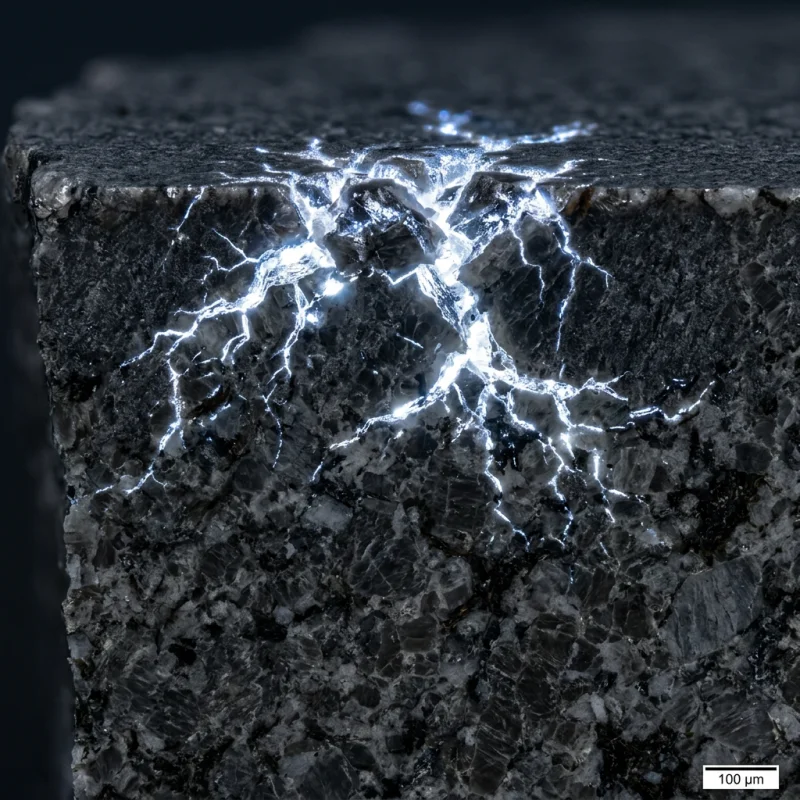
天然石の結晶格子の隙間には、微量の水分が含まれています。レーザーのスポットが石材表面に接触した瞬間、この水胞が急激に水蒸気へと気化・体積膨張を起こします。同時に石英や珪酸塩の粒子が急激に熱膨張しようとしますが、周囲の低温状態の石材がその寸法変化を抑え込もうと抗います。
内部応力が限界を超え、鉱物の引張強度を上回った瞬間に、極小の鉱物片が表面から弾き飛びます。人間の目には鮮やかで白いすりガラス状の刻印に見えるものの正体は、無数の微小クラックが光を複雑に乱反射させている光学現象です。薬品や染料、タガネによる物理的な削り出しは一切使われていません。
推奨される加工パラメータと技術仕様
石材に美しい刻印を施すには、出力密度、パルス周波数、移動速度のバランス調整が欠かせません。標準的な60WクラスのCO2ガラス管レーザーであれば、焦点距離2.0インチのレンズと組み合わせることで十分なエネルギー密度を得られます。
| パラメータ | 推奨設定値 | 技術的影響・役割 |
|---|---|---|
| レーザー波長 | 10.6 µm(CO2) | 珪酸塩および鉱物全般に対する高い吸収率。 |
| レーザー出力 | 40W – 100W | 高出力化により、クラック発生のしきい値を維持したまま高速加工が可能。 |
| スポット径 | 0.10 mm – 0.20 mm | 解像度の精細さと局所的なエネルギー密度を制御。 |
| 焦点距離 | 1.5 – 2.5 インチ | 2.0インチはわずかな高低差のある石材表面に対して最適な焦点深度を提供。 |
| 走査速度(スキャン速度) | 200 mm/s – 500 mm/s | 熱の過剰蓄積を抑え、深部の大きな破断や破損を回避。 |
| 解像度設定 | 254 DPI – 350 DPI | 重なり合うパルスで微小クラック同士が粉砕され、白みが失われるのを防止。 |
鉱物組成とコントラスト発色の関係
御影石(花崗岩)はレーザー彫刻に最も適した素材の一つです。研磨された黒御影石は、石英、長石、角閃石などから構成されています。滑らかな鏡面が周囲の光を外側へ反射するため、通常は黒色や濃いグレーに見えます。ここにレーザーで微小クラックを入れると、破砕された石英結晶が光を全方向に乱反射し、着色塗料(アクリル塗料等)を使わなくても鮮明な白い発色が得られます。
一方、大理石の反応は大きく異なります。主成分である方解石(炭酸カルシウム)は10.6μmの光エネルギーを強く吸収し、約800℃で酸化カルシウムと二酸化炭素に熱分解します。そのため、微小クラックによる鋭い破壊痕ではなく、滑らかでチョーク状の痕跡が残ります。白や明るい色調の大理石では十分なコントラストが得られないため、加工後に濃色の塗料を充填(墨入れ)するのが一般的です。
- 御影石(花崗岩): シリカ含有量が高く、黒色・研磨面で圧倒的なコントラストが得られます。中〜高エネルギー密度が必要です。
- スレート(粘板岩): 層状構造を持つ変成岩。明るいグレーで発色します。層に沿った剥離を防ぐため、低出力での加工が基本です。
- 玄武岩: 緻密な細粒の火成岩。エッジの欠けが少なく、非常にシャープなオフホワイトの刻印に仕上がります。
- 川石(小石): 個体差が非常に大きく注意が必要。水分を含んだ多孔質な石に高出力をかけると、破裂や不規則な表面剥離を起こすリスクがあります。
熱ショックと素材上の注意点
すべての天然石が高出力レーザーに耐えられるわけではありません。エネルギー密度が高すぎると、素材自体の熱破損やエッジの欠け、さらには石全体を貫く亀裂を引き起こします。
厚さ3mm未満の薄いスレートコースターに、高出力・低速でレーザーを照射すると簡単に割れてしまいます。これは熱エネルギーが内部の剥離面に沿って水平方向に伝わり、層を分離させてしまうためです。薄手スレートの加工では出力を35W以下に抑え、速度を300 mm/s以上に保つことが層剥離の防止に有効です。
オパール、エメラルド、ターコイズなどの宝石類は、内部結晶水や細かいひび割れ(インクルージョン)を多く含んでいます。レーザー光線を直接照射すると、破裂したり変色したりする原因になります。水分を多く含んだ軟質鉱物やクラックの多い宝石類へのレーザー照射は避けてください。
屋外に設置するクラフト品や看板などの場合、仕上げ処理が重要です。保護処理をしていない微小クラックは、雨水や汚れを吸い込みやすくなります。内部に浸透した水が冬場に凍結・解凍を繰り返すと、クラックが拡大して細部が風化・剥離する恐れがあります。浸透性のシリコーン系シーラー(防水塗布剤)を薄く塗り込むことで、光散乱による白いコントラストを損なうことなく、耐久性を高めることができます。
黒い石材にレーザー刻印をすると、なぜ白く発色するのですか?
白く見えるのは「光の乱反射(拡散散乱)」によるものです。滑らかに研磨された黒い石材は、周囲の光を特定の方向に正反射するため黒く見えます。レーザーによって表面の鉱物層が微小な不規則断片(クラック)へと破砕されると、その粗い微小面が周囲の光をあらゆる方向に跳ね返し、人間の目には白く浮かび上がって見えるようになります。
ダイオードレーザーで天然石を加工することはできますか?
波長450nmの青色ダイオードレーザーは、未塗装の明るい石材では光が透過・反射してしまうため加工が困難です。光出力20W以上の高出力ダイオードであれば、黒色スレートなど色素吸収がある素材に限定してマークを入れることは可能ですが、石材全般の加工においては波長10.6μmのCO2レーザーが圧倒的に適しています。
石材レーザー彫刻の掘り込み深さはどのくらいですか?
一般的な深さは0.05mm〜0.3mm程度です。レーザー彫刻は表面の微小破壊を利用した加工であり、物理的に深く削り取るものではありません。立体的な深彫りやレリーフ加工を行う場合は、CNCルーターによる切削やサンドブラスト加工が適しています。
レーザー刻印した石材製品のお手入れで注意すべき点はありますか?
ぬるま湯と中性洗剤で優しく水洗いしてください。油分やワックス、溶剤などを刻印部分に塗布することは避けてください。油脂や液体が微小クラックに入り込むと、光の乱反射が失われて一時的に刻印が暗く見えなくなる(乾けば元に戻る)現象が発生します。