真珠層の物理構造:熱ダメージを与えずにシェルを削るUVレーザーの仕組み
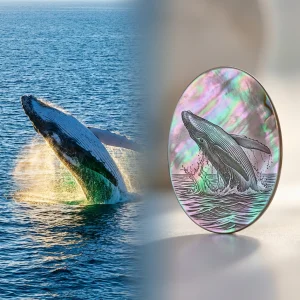
白蝶貝やアワビ貝に含まれる真珠層は、微細な「レンガとモルタル」のような積層構造をなしています。厚さ300〜500ナノメートルの多角形アラゴナイト(炭酸カルシウム)結晶が数千層にわたって並び、その隙間を有機物であるコンキオリンタンパク質の膜が埋めています。光がこの積層構造で複雑に折れ曲がり、打ち消し・強め合うことで、独特の流れるような虹色の輝き(薄膜干渉)が生まれます。しかし、集光されたレーザー光でこの複合素材を部分的に削り取る際、少しでも過剰な熱が加わると、繊細な有機バインダーが破壊され、美しかった真珠層はただの濁った白い粉末へと変わり果ててしまいます。
従来の加工が失敗する最大の原因は、熱が周囲のアラゴナイト結晶へと伝散することにあります。波長10,600ナノメートルの熱加工を行うCO2レーザーでは、シェル表面が一瞬で高温に晒されます。温度が400℃を超えると、アラゴナイト構造は不可逆的に崩壊し、柔らかく不透明なカルサイト(方解石)の粉末へと相変移を起こします。同時に有機タンパク層が急激に燃焼して層間で微小爆発が生じ、刻印の周囲には白く変色した焦げやチッピング(微細な欠け)が残ってしまいます。
波長特性の比較:355nm UVレーザーと1064nm ファイバーレーザー
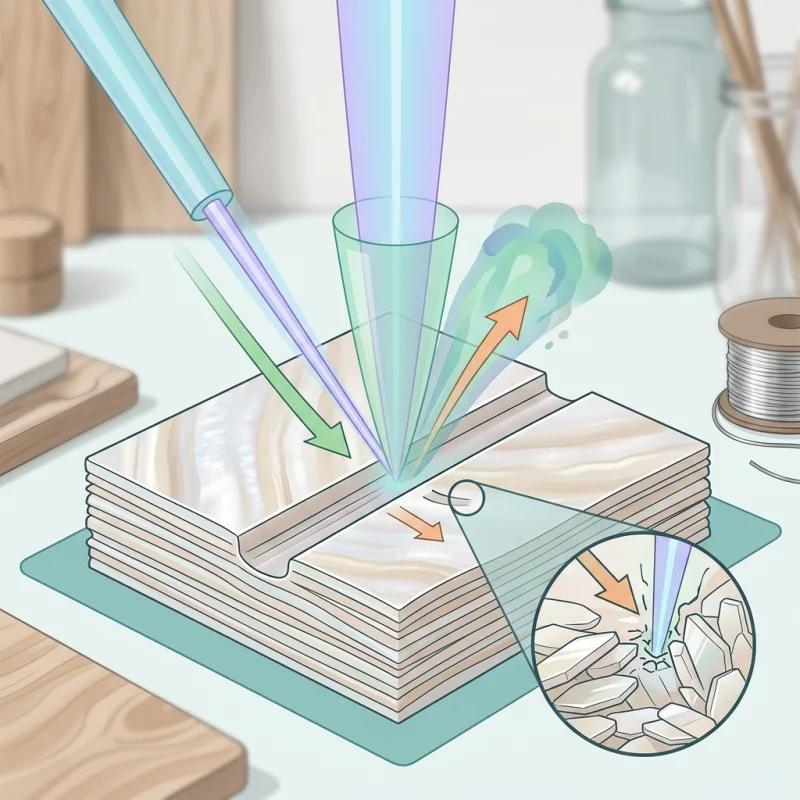
波長355ナノメートルの紫外線(UV)レーザーは、「光量子分解(Photodecomposition)」と呼ばれる作用を利用して熱破壊を回避します。UV光子は分子結合を直接断ち切るほどの高い量子エネルギーを持つため、周囲に強い熱を発生させずに素材を蒸散させることができます。これが「コールド加工」と呼ばれる理由です。一方、金属加工で多用される1064ナノメートルの近赤外ファイバーレーザーは、有機シェル層に対する光吸収率が低く、熱エネルギーが内部に蓄積されがちです。その結果、シャープな線ではなく、結晶のへき開面に沿ったクモの巣状のクラックを引き起こしてしまいます。
熱影響部(HAZ)の極小化
熱が周囲へ伝わる深さは、レーザーのパルス幅(照射時間)によって決まります。マイクロ秒やミリ秒単位の長いパルス幅では、熱が逃げる時間的猶予があるため、周囲の真珠層へと熱が横広がりに浸透してしまいます。これをピコ秒(10-12秒)レベルの超短パルスへと短縮すると、熱伝導が周囲に広がるよりもはるかに速いスピードで目的の原子だけが瞬時に気化します。これにより熱影響部(HAZ)を3マイクロメートル以下に抑えることが可能となり、刻印のエッジ部分まで真珠層の結晶構造と光沢をそのまま維持できます。
シェル基板におけるレーザー加工仕様の比較
| 加工パラメータ | 355nm UVレーザー | 1064nm ファイバーレーザー | 10,600nm CO2レーザー |
|---|---|---|---|
| 主な加工原理 | 光化学分解(コールド加工) | 熱融解・応力破壊 | 熱蒸散 |
| 代表的なパルス幅 | 10〜15ピコ秒 | 20〜200ナノ秒 | 連続波(CW) / マイクロ秒 |
| 熱影響部 (HAZ) | 3 µm未満 | 15〜45 µm | 100 µm以上 |
| 加工スポット径 | 10〜20 µm | 30〜50 µm | 100〜150 µm |
| 白化(カルサイト化)リスク | 極めて低い | 高い | 極めて顕著 |
| 推奨基板厚み | 0.2mm〜2.0mm | 推奨不可 | 3.0mm以上(粗カットのみ) |
素材の限界と加工失敗の要因
天然の貝素材は個体ごとに構造上のばらつきが大きく、これが深彫り時の制約となります。例えば軟体動物の成長線によって、1枚の薄板の中でも密度にムラが生じます。特に0.3ミリメートル以下の薄いシェル材の場合、50マイクロメートルを超える深さまで彫り込むと、機械的ストレスや歪みによって割れが発生しやすくなります。
また、過度な深彫り(3Dリリーフ加工)は真珠層本来の美しさを損ないます。あの美しい輝きは、整然と並んだアラゴナイト結晶の層を光が透過・屈折することによって生じています。150マイクロメートル以上の深さまで削ってしまうと、表面の滑らかな結晶層が完全に取り除かれ、配向の揃っていない内部構造が剥き出しになります。こうなると、どんな波長のレーザーを使っても光沢は失われ、灰色やマットな白へと変色してしまいます。
とりわけアワビ貝(ニュージーランドパウア貝など)は有機成分の分布が不均一なため、加工難易度が高くなります。緑やピンクの色彩が濃い部分にはコンキオリンが高濃度に含まれており、白い白蝶貝よりも光エネルギーを急激に吸収します。そのため、一定の出力でレーザーを照射し続けると部位によって彫り込み深さが変わり、表面が凹凸になったり斑状に荒れたりします。均一な仕上がりを得るには、貝のグラデーションや密度に合わせてレーザー出力をリアルタイムで制御する必要があります。
オリジナルの質感を残した精密加工の実践
高級ジュエリーや楽器のインレイ加工で真珠層の構造色を保つには、レーザーの精密なチューニングが不可欠です。最先端の加工システムでは、355nm UVレーザー光源にスキャン速度1,500mm/s以上の高速ガルバノスキャナを組み合わせて使用します。レーザー光を高速で走査させることで、特定の箇所に熱が蓄積するのを防ぎます。これにより、周りの流れるような干渉光を一切殺すことなく、極めてシャープでコントラストの高い刻印を施すことができます。
一般的なレーザーで白蝶貝を加工すると焦げてしまうのはなぜですか?
赤外線やCO2などの一般的なレーザーは、強大な熱で材料を気化させる仕組みであるためです。貝殻は炭酸カルシウム(アラゴナイト)とそれを繋ぐ有機タンパク質で構成されています。約400℃以上の熱が加わると有機バインダーが焼き切れると同時に、アラゴナイト構造が脆いカルサイト(方解石)へと変化し、輝きを失った白くカサカサした状態になってしまいます。
真珠層や螺鈿の加工に最も適したレーザーの種類は?
波長355nmの紫外(UV)レーザーが最も美しい仕上がりを実現します。UVレーザーは波長が短く、熱をほとんど発生させずに分子結合を直接切断(光分解)できるため、微細なクラックや変色を起こすことなく、貝本来の持つ美しく幻想的な光沢を完璧に維持できます。
アワビ貝や真珠層のペンダントに深い3D彫刻を施すことは可能ですか?
薄いシェル素材への深い3D彫刻はおすすめできません。150マイクロメートルを超える深さまで削ると、光の屈折を生み出している表面のアラゴナイト積層が完全に除去され、干渉光のないマットな灰色や白っぽい下地が露出してしまいます。また、厚み0.5mm以下の素材で何回も深彫りパスを繰り返すと、素材自体が割れるリスクが高まります。