Die Physik des Photonenbrandes: Wie CO2-Laser Holz verändern
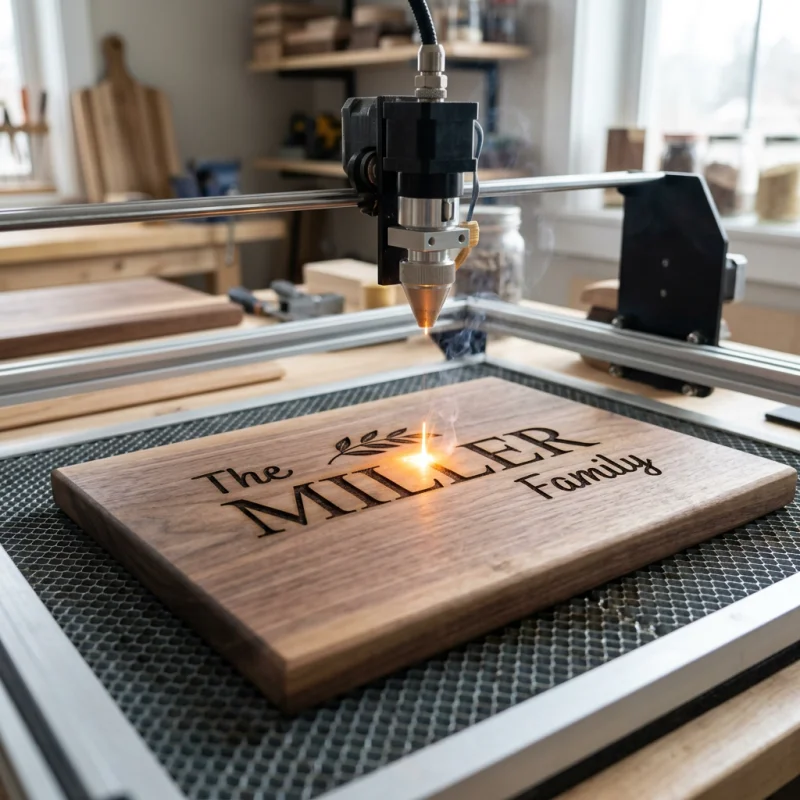
Ein fokussierter Strahl unsichtbaren Lichts trifft auf ein unbehandeltes Schneidebrett aus Ahorn. In Bruchteilen einer Millisekunde steigt die Oberflächentemperatur auf über 300 °C. Die Celluloseketten spalten sich, flüchtige Gase entweichen, und es bleiben gestochen scharfe, karbonisierte Linien zurück. Das ist das Grundprinzip der CO2-Laser-Holzgravur.
Die Wellenlänge von 10,6 Mikrometern und Laserphotonen
CO2-Laserrohre erzeugen infrarotes Licht mit einer Wellenlänge von 10,6 Mikrometern (10.600 Nanometer). Für das menschliche Auge ist dieser Spektralbereich unsichtbar – Holz hingegen absorbiert diese Strahlung nahezu vollständig.
Holz besteht im Wesentlichen aus Cellulosefasern, die durch Lignin zusammengehalten werden. Diese komplexen Polymere enthalten Kohlenstoff-Wasserstoff- und Kohlenstoff-Sauerstoff-Bindungen. Ihre molekulare Eigenfrequenz entspricht exakt der Energie von 10,6-µm-Licht. Treffen Photonen dieser Wellenlänge auf das Holz, geraten die Moleküle schlagartig in Schwingung. Der Werkstoff schmilzt nicht, sondern geht direkt vom festen Zustand in die thermische Zersetzung über – die Pyrolyse.
Bereits bei 200 °C bis 260 °C zersetzt sich Hemicellulose. Zwischen 280 °C und 500 °C bricht die Cellulosestruktur zusammen; Wasserdampf und Kohlenmonoxid entweichen. Im Strahlgang verbleibt elementarer Kohlenstoff. Dieser karbonisierte Rückstand erzeugt die dunklen, präzisen Konturen auf Notizbuch-Einbänden oder gravierten Präsenten.
Strahloptik, Fokusdurchmesser und Leistungsdichte
Der Rohstrahl, der aus einer Glas- oder RF-Metallröhre austritt, hat einen Durchmesser von etwa 2 bis 7 mm. Diese Fläche ist zu breit für feine Typografie oder detaillierte Vektorgrafiken. Erst eine Bündelung durch eine Zinkselenid-Linse (ZnSe) verringert den Fokusdurchmesser auf 0,10 bis 0,20 mm.
Durch die Fokussierung wird die Strahlungsenergie auf einer mikroskopischen Fläche gebündelt. Die Leistungsdichte (gemessen in Watt pro Quadratzentimeter, W/cm²) steigt exponentiell an. Ein 60-Watt-CO2-Laser erreicht im Fokuspunkt von 0,15 mm eine Leistungsdichte von über 340.000 W/cm².
Für präzise Gravurergebnisse ist zudem die Pulsfrequenz entscheidend, gemessen in Hertz (Hz) oder Pulsen pro Zoll (PPI). Hohe Pulsfrequenzen erzeugen gleichmäßige, durchgehende Gravurkanäle ohne sichtbare Punktperforationen entlang der Vektorkontur.
Technische Spezifikationen verschiedener Strahlquellen
Unterschiedliche Laserstrahlquellen reagieren auf organisches Holz völlig unterschiedlich. Der technische Vergleich verdeutlicht die Eignung der jeweiligen Wellenlängen.
| Parameter | CO2-Laser (10,6 µm) | Diodenlaser (450 nm) | Faserlaser (1064 nm) |
|---|---|---|---|
| Hauptwellenlänge | 10.600 nm | 450 nm | 1.064 nm |
| Fokusdurchmesser | 0,10 mm – 0,20 mm | 0,08 mm – 0,15 mm | 0,01 mm – 0,05 mm |
| Cellulose-Absorptionsrate | 90 % – 95 % | 30 % – 50 % | Unter 10 % |
| Optische Nennleistung | 40 W – 150 W | 5 W – 40 W | 20 W – 100 W |
| Gravurgeschwindigkeit auf Hartholz | 300 – 600 mm/s | 20 – 80 mm/s | Ungeeignet für Rohholz |
| Breite der Wärmeeinflusszone (WEZ) | 0,05 mm | 0,30 mm | Entfällt (Strahlung dringt durch) |
Wellenlängen-Matching: Warum der CO2-Laser bei Holz dominiert
Faserlaser im nahen Infrarotbereich (1064 nm) sind ideal für Metalle, da freie Elektronen diese Strahlung effizient absorbieren. Unbehandeltes Holz wirkt für einen Faserlaser jedoch fast wie klares Glas: Die Photonen durchdringen das Material, ohne ausreichend Wärme für eine Pyrolyse zu erzeugen.
Blaue Diodenlaser (450 nm) können Holz gravieren, da organische Pigmente sichtbares blaues Licht teilweise absorbieren. Aufgrund der geringen optischen Leistung sind jedoch sehr niedrige Vorschubgeschwindigkeiten erforderlich. Die Wärme verteilt sich dadurch seitlich in die umliegenden Holzfasern, was zu unscharfen, verbrannt wirkenden Kanten führt.
CO2-Systeme erreichen bei Holzarten wie Nussbaum, Kirsche oder Ahorn Absorptionsraten von über 90 %. Hohe Gravurgeschwindigkeiten verkürzen die Einwirkzeit pro Punkt massiv, wodurch die Wärmeexkursion auf die unmittelbare Fokuszone begrenzt bleibt. Das Ergebnis sind tiefdunkle Gravurlinien ohne Schmorspuren auf der angrenzenden Maserung.
Materialgrenzen und Sicherheitsrisiken
Trotz der hohen Effizienz von CO2-Systemen bei organischem Holz erfordern bestimmte Materialeigenschaften genaue Prozesparameter.
- Harzreiche Nadelhölzer: Holzarten wie kieferreiche Nadelhölzer oder Zeder enthalten verharzte Stellen. Unter dem 10,6-µm-Strahl kochen diese Harze auf, fangen leicht Feuer und schlagen als klebriger Belag auf den optischen Linsen nieder.
- Reflektierende Metalleinlagen: Messing- oder Aluminiumintarsien reflektieren die 10,6-µm-Strahlung direkt in den Strahlengang zurück. Diese Rückreflexion kann die ZnSe-Linsen innerhalb von Millisekunden zerstören.
- Synthetische Leime in Verbundwerkstoffen: Minderwertiges Sperrholz oder MDF enthält Harnstoff-Formaldehyd-Bindemittel. Bei der Verdampfung entstehen toxische Gase, die eine leistungsstarke Absauganlage erfordern.
- Thermischer Verzug bei Dünnholz: Furniere unter 1,5 mm Stärke verziehen sich bei großflächigen Gravuren schnell. Ein erhöhter Air-Assist-Druck (ca. 2 bar) kühlt das Werkstück und bläst Schmauchspuren sofort ab.
Warum wird die Gravur bei Nussbaum dunkler als bei Birke oder Ahorn?
Nussbaumholz besitzt hohe Konzentrationen an Gerbstoffen (Tanninen) und organischen Verbindungen, die bei 300 °C zu tiefdunklen Pigmenten karbonisieren. Helle Hölzer wie Birke weisen eine geringere Dichte dieser Inhaltsstoffe auf und hinterlassen bei gleichen Parametern eher hellbraune Gravuren.
Wie beeinflusst der Air-Assist-Druck die Gravurqualität?
Der Air Assist leitet Druckluft (ca. 1,0 bis 2,0 bar) gezielt durch die Laserdüse auf den Fokuspunkt. Die Luftströmung unterdrückt Flammenbildung, hält den Strahlengang frei von rauchbedingter Streuung und bläst gelöste Kohlenstoffpartikel direkt von der Holzoberfläche ab.
Können CO2-Laser auch lackierte oder versiegelte Holzoberflächen gravieren?
Ja. Der Laserstrahl dampft Polyurethan- oder Klarlackschichten beim ersten Durchgang sauber ab. Synthetische Lacke erzeugen jedoch beißenden Rauch, der eine effektive Absaugung voraussetzt. Biologische Oberflächenbehandlungen wie Hartöl oder Bienenwachs beeinträchtigen die Absorption nicht.
Was verursacht verbrannte, unscharfe Kanten bei graviertem Text?
Unscharfe und verbrannte Kanten entstehen durch eine zu geringe Leistungsdichte oder eine zu niedrige Verfahrgeschwindigkeit. Die Wärme leitet dann seitlich in die angrenzenden Holzfasern ab. Auch ein falscher Fokusabstand oder unzureichender Druckluftstrom vergrößern die Wärmeeinflusszone über den eigentlichen Fokuspunkt hinaus.