Die Wissenschaft der Schalen: Wie die Perlmuttstruktur die Laserpräzision bestimmt
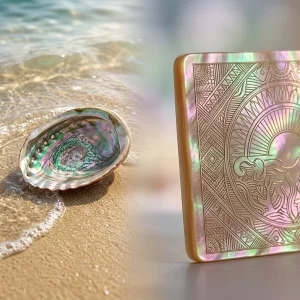
Perlmutt besteht zu 95 % aus kristallinem Aragonit und zu 5 % aus organischen Biopolymeren. Aragonit ist eine harte, spröde Modifikation von Calciumcarbonat ($CaCO_3$). Die Biopolymer-Matrix enthält Conchiolin und Chitin. Mikroskopisch zeigt sich eine strikte Ziegel-Mörtel-Struktur: Polygonale Aragonit-Plättchen messen 10 bis 20 Mikrometer in der Breite und 300 bis 900 Nanometer in der Dicke. Diese dünnen Plättchen sind in parallelen Schichten gestapelt. Conchiolin füllt die winzigen 10 bis 50 Nanometer breiten Zwischenräume aus und dient als flexibler Dämpfer.
Der schillernde Glanz (Irideszenz) basiert vollständig auf der Interferenz von Lichtwellen. Die Färbung entsteht nicht durch Pigmente. Sichtbares Licht dringt in die transparenten Aragonitschichten ein und reflektiert sowohl an der Ober- als auch an der Unterseite jedes Nanoplättchens. Die reflektierten Lichtwellen überlagern sich und verstärken je nach exakter Schichtdicke bestimmte Wellenlängen. Bei der Laserbearbeitung trifft der Strahl gleichzeitig auf zwei völlig unterschiedliche Substanzen: anorganischen Kristall und organisches Protein.
Materialunterschiede verschiedener Muschelarten
Unterschiedliche Trägermaterialien reagieren bei Fokussierung des Laserstrahls individuell. Die interne Geometrie bestimmt, wie die Wärme vom Bearbeitungspunkt abgeleitet wird.
Weißes Perlmutt der Austernarten Pinctada maxima oder Pinctada margaritifera bildet dichte, flache Platten von 2,0 mm bis 4,0 mm Stärke. Die Aragonitschichten sind gleichmäßig parallel angeordnet. Diese Struktur ermöglicht eine homogene Wärmeverteilung entlang der Oberflächenebene.
Abalone (Haliotis-Arten, auch Paua genannt) besitzt einen abweichenden Aufbau. Kommerzielles Abalone-Furnier ist dünn (0,5 mm bis 1,0 mm). Natürliche Wachstumsmuster erzeugen wellenförmige, unregelmäßige Schichten, die durch dickere Conchiolin-Zonen verbunden sind. Diese Wellen brechen das Licht zu tiefen Grün- und Blautönen, schließen jedoch auch Wärme ein. Die thermische Energie kann nicht geradlinig abfließen, was zu lokalen Hitzestaus führt.
Süßwassermuscheln der Familie Unionidae liegen in ihren Eigenschaften dazwischen. Die Rohlinge weisen Stärken von 1,5 mm bis 3,0 mm auf. Die Aragonitschichten sind breiter und binden im ungedarrten Zustand mehr Restfeuchte. Ohne gründliche Trocknung vor der Bearbeitung kommt es zu Streuverlusten des Laserstrahls.
Laserabsorption und Thermodynamik
Für die fehlerfreie Bearbeitung muss die Laserwellenlänge auf den Absorptionsgrad des Materials abgestimmt sein. Unbehandeltes Calciumcarbonat reflektiert sichtbares Licht stark, absorbiert jedoch fernes Infrarot und Ultraviolett effizient.
CO2-Laser mit 10.600 nm koppeln direkt an die Carbonatverbindungen an. Die Energie wandelt sich rasch in Wärme um und verdampft das Oberflächenmaterial. Faserlaser (1064 nm) durchdringen helles Perlmutt nahezu wirkungslos, sofern sie nicht mit extrem hoher Spitzenleistung gepulst werden. UV-Galvosysteme mit 355 nm arbeiten hingegen mit kalter Ablation: Sie spalten die chemischen Bindungen innerhalb der Conchiolin-Matrix ohne thermische Überhitzung, wodurch angrenzende Details scharf begrenzt bleiben.
Der Schlüssel zur präzisen Perlmutt-Lasergravur liegt in der Kontrolle der Einwirkzeit. Dauert der Hitzeeintrag zu lange an, zersetzt sich der organische Klebstoff, bevor die Kristallstruktur sauber verdampfen kann.
| Muschelmaterial | Durchschnittliche Stärke | Aragonit-Schichtdicke | Conchiolin-Anteil | Ideale Wellenlänge | Thermische Toleranz |
|---|---|---|---|---|---|
| Weißes Perlmutt | 2,0 – 4,0 mm | 400 – 600 nm | ~ 3,5 % | 10.600 nm / 355 nm | Hoch (~ 320 °C) |
| Paua / Abalone-Muschel | 0,5 – 1,0 mm | 300 – 500 nm (gewellt) | ~ 6,0 % | 355 nm / 455 nm | Niedrig (~ 220 °C) |
| Süßwassermuschel | 1,5 – 3,0 mm | 500 – 800 nm | ~ 4,5 % | 10.600 nm | Mittel (~ 280 °C) |
Materialschäden und thermische Belastungsgrenzen
Natürliches Perlmutt versagt unter spezifischen thermischen Bedingungen. Das Überschreiten physikalischer Grenzwerte ruiniert das Werkstück dauerhaft.
Conchiolin zersetzt sich in einem Temperaturbereich zwischen 220 °C und 300 °C. Bleibt der Laser zu lange auf einem Punkt stehen, entweicht das verbrennende Protein als Gas, das zwischen den gasundurchlässigen Aragonitplatten gefangen bleibt. Der entstehende Innendruck führt zur Delamination – die Schichten platzen ab und die Oberfläche schuppt aus.
Ein weiteres Problem ist die Phasenumwandlung: Aragonit wandelt sich ab 400 °C in Calcit um. Bei Temperaturen über 600 °C entsteht Calciumoxid (Branntkalk). Das schillernde Perlmutt verwandelt sich dabei in eine weiße, kreideartige Schicht. Der optische Interferenzeffekt geht vollständig verloren, da die geordneten Nanoschichten zu Pulver zerfallen.
Dünne Abalone-Furniere neigen unter Thermoshock zu Rissbildung. Mechanisch vorgearbeitetes Perlmutt steht unter innerer Spannung. Punktuelle Hitzeeinwirkung führt zu lokaler Ausdehnung und lässt Mikrorisse durch das Gefüge laufen.
Ungeeignete Materialien sind unpolierte äußere Schalenschichten (Periostracum), fossile Muscheln mit mineralisiertem Bindemittel sowie ungetrocknete, feuchte Rohlinge.
Präzisionsparameter für die Oberflächenbearbeitung
Eine saubere Perlmutt-Lasergravur erfordert eine geringe streckenbezogene Energie. Hohe Geschwindigkeiten in Kombination mit niedriger Laserleistung verhindern Schmorpunkte.
Stellen Sie CO2-Laser bei einer Quelle mit 40 Watt auf 8–12 % Leistung und Verfahrgeschwindigkeiten von 300 bis 500 mm/s ein. Die Pulsfrequenz sollte bei 20 bis 30 kHz liegen, um tiefen Punktabtrag zu vermeiden. Drei leichte Durchgänge erzeugen ein wesentlich saubereres Gravurbild als ein einzelner intensiver Pass.
- Der Einsatz von Druckluft (Air Assist) ist unerlässlich. High-Pressure-Air bläst verdampfte Conchiolin-Rückstände ab, bevor sie sich auf kalten Bereichen niederschlagen.
- Abgelagerte Asche absorbiert nachfolgende Laserpulse und führt zu gelblichen Schmorkanten entlang der Vektoren.
- Ein feuchtes Papier-Maskingtape auf der Oberfläche absorbiert thermische Spritzer und verhindert Hitzeringe um feine Logos.
Warum wird Perlmutt beim Lasergravieren weiß und kreidig?
Hohe Temperaturen wandeln die Kristallstruktur von Aragonit in Calciumoxid-Pulver um und verbrennen das bindende Conchiolin. Reduzieren Sie die Laserleistung, erhöhen Sie die Verfahrgeschwindigkeit und arbeiten Sie mit mehreren Durchgängen, um die Materialtemperatur unter 220 °C zu halten.
Welche Laserwellenlänge eignet sich am besten für dünne Abalone-Furniere?
UV-Galvolaser mit 355 nm liefern die saubersten Ergebnisse, da sie Molekularbindungen chemisch und ohne hohe Wärmeeinbringung trennen. Bei Nutzung eines CO2-Lasers auf 0,5 mm starker Abalone helfen feuchtes Abdeckband, geringe Leistung und starker Dauer-Air-Assist.
Lassen sich dicke Perlmutt-Rohlinge mit dem Laser komplett durchschneiden?
Das Durchschneiden von Perlmutt ab 1,5 mm Materialstärke mit dem Laser schädigt das umliegende Gefüge. Der Wärmestau über mehrere Durchgänge führt zu Delamination, Rußkanten und Spannungsrissen. Nutzen Sie für Kanten- und Konturschnitte CNC-Fräsen mit Diamantwerkzeugen oder Wasserstrahlschneiden. Der Laser sollte der feinen Oberflächengravur vorbehalten bleiben.
Beeinflusst die Feuchtmaskierung den Glanzeffekt gravierter Perlmuttteile?
Feuchtes Abdeckband schützt den natürlichen Schimmer. Es verhindert thermische Oxidation und verhindert, dass sich aufgeworfene Harz- und Aschepartikel auf ungravierten Zonen festsetzen. Nach dem Spülen mit Wasser treten die intakten Aragonitschichten sauber hervor.