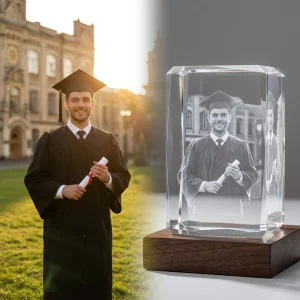
Optisches Kristallglas mit Laserinnengravur: Die Technik hinter dauerhaften Präsenten
Funktionsweise der Laserinnengravur in optischem Kristallglas
Die Laserinnengravur (Sub-Surface Laser Engraving, SSLE) nutzt das Prinzip der nichtlinearen optischen Absorption, um das Innere von massivem Kristallglas gezielt zu verändern, ohne die äußere Oberfläche zu beschädigen. Während konventionelle Laserschneid- oder Gravursysteme Material an der Oberfläche schmelzen oder verbrennen, erfordert optisches Kristallglas eine physikalisch grundlegend andere Prozessführung.
Optisches K9-Kristallglas – ein hochreines Borosilikat-Kronglas – besitzt im sichtbaren Spektrum einen extrem niedrigen Absorptionskoeffizienten. Der Strahl eines grünen DPSS-Lasers (diodengepumpter Festkörperlaser) mit einer Wellenlänge von 532 nm tritt ungehindert durch die Glasoberfläche ein. Erst wenn zwei optische Linsen den Strahl exakt auf einen Punkt im Inneren des Blocks bündeln, übersteigt die Energiedichte die optische Durchbruchschwelle. Im Fokuspunkt steigen die Temperaturen für einen Bruchteil einer Mikroskunde auf über 1.000 Grad Celsius.
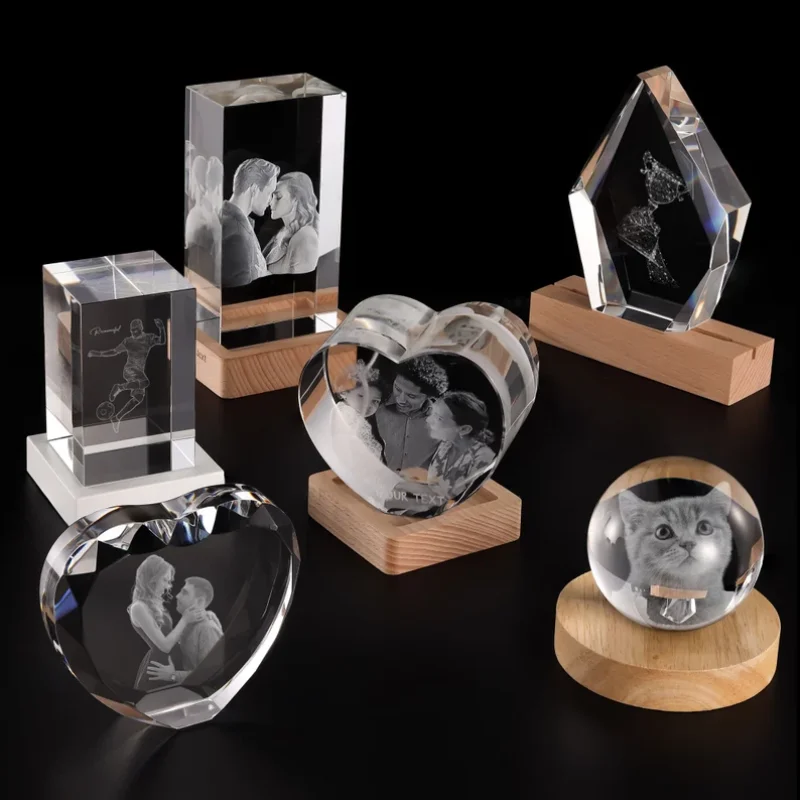
Dieser lokal begrenzte thermische Schock erzeugt eine kontrollierte Mikroschädigung (Mikroriss) mit einem Durchmesser von 0,02 mm bis 0,1 mm. Jeder einzelne Riss wirkt wie ein reflektierendes Prisma. Trifft Umgebungslicht auf diese Punkte, leuchten sie hellweiß auf. Aus Millionen dieser räumlich angeordneten Punkte entsteht ein hochauflösendes 3D-Motiv, das frei im Glasblock zu schweben scheint.
Vom Foto zur 3D-Punktwolke: Der Fertigungsprozess
Die Herstellung laserinnengravierter Kristallglas-Präsente beginnt lange vor dem eigentlichen Laserprozess. Um ein zweidimensionales Foto oder ein Hochschullogo sauber in den Glaskörper zu übertragen, ist eine präzise Datenaufbereitung erforderlich.
Zunächst isolieren Bildbearbeiter das Hauptmotiv und entfernen den Hintergrund. Algorithmen analysieren anschließend die Grauwertabstufungen und berechnen daraus eine dreidimensionale Tiefenkarte. Dunkle Haare, Augen und Hauttöne erfordern einen gezielten Kontrollabgleich: Ohne diese Tonwertkorrektur erzeugt der Laser in dunklen Abschnitten zu wenige Mikrorisse, wodurch das Motiv im Glas transparent oder lückenhaft wirkt.
Im nächsten Schritt wandelt die Software die Tiefenkarte in eine Punktwolke um. Für eine gestochen scharfe Wiederherstellung von Schriftzügen, Logos und Gesichtskonturen muss die Punktdichte bei über 1.000.000 diskreten Mikrorissen liegen. Dichten von unter 400.000 Punkten führen zu rasterartigen, grobkörnigen Gravurergebnissen.
Die fertige Steuerdatei wird in eine Hochgeschwindigkeits-Galvo-Scanner-Anlage eingelesen. Zwei motorisierte Spiegel lenken den grünen 532-nm-Laserstrahl mit bis zu 3.000 Punkten pro Sekunde aus. Schrittmotoren an der Z-Achse verstellen die Fokussiertiefe dynamisch in Echtzeit, sodass das Motiv Schicht für Schicht von der hinteren Ebene zur Vorderseite aufgebaut wird.
Laserinnengravur im Vergleich zur Oberflächenbearbeitung
Klassische Veredelungstechniken verändern lediglich die äußerste Glasschicht. Die Gegenüberstellung verdeutlicht die technischen Unterschiede zwischen der Laserinnengravur und traditionellen Verfahren wie dem Sandstrahlen oder der CO2-Oberflächengravur:
| Verfahren | Laserwellenlänge / Werkzeug | Bearbeitungsort | Haptik / Oberfläche | Auflösungsgrenze | Verschleiß & Pflege |
|---|---|---|---|---|---|
| Laserinnengravur (SSLE) | 532 nm Grüner DPSS-Laser | Im Glasinneren (0,5 mm bis 50 mm Tiefe) | Vollständig glatt und poliert | Äquivalent > 1200 DPI (>1 Mio. Punkte) | Verschleißfrei; unempfindlich gegen Staub, Fett und Kratzer |
| Sandstrahlen | Aluminiumoxid-Schleifmittel | Ausschließlich Außenfläche | Rau, mattiert | 300 DPI (begrenzt durch Schablonen) | Nimmt mit der Zeit Hautfett und Staub auf |
| CO2-Oberflächengravur | 10,6 µm CO2-Laser | Glasoberfläche | Mikroabplatzungen an der Oberfläche | 150–200 DPI (thermische Glasbrüche) | Anfällig für Abplatzungen bei Stößen |
Kristallauswahl und Kantenbearbeitung
Nicht jedes Glas eignet sich für die Innengravur. Minderwertige Qualitäten enthalten Eisenoxideinschlüsse, mikroskopische Luftblasen oder innere Spannungslinien. Trifft der Laserstrahl auf eine solche Verunreinigung, wird die Energie vorzeitig absorbiert und der gesamte Glasblock springt.
Für hochwertige Auszeichnungen kommen ausschließlich Blöcke aus optischem K9-Kristallglas zum Einsatz. Diese durchlaufen vor der Bearbeitung einen bis zu 48 Stunden dauernden Kühlprozess (Tempern), um innere Eigenspannungen vollständig abzubauen. Nach dem Abkühlen fassen automatische Diamantschleifscheiben die Außenkanten ein.
- Kanten mit Facettenschliff: 3 mm bis 5 mm breite Schrägkanten brechen das einfallende Licht und leiten Photonen gezielt auf die Gravurpunkte weiter.
- Handpolitur: Ceroxid-Polierpasten entfernen feinstes Schleifmuster und gewährleisten maximale optische Transparenz.
- Geometrische Stabilität: Dickwandige Quader, Bögen oder Eisberg-Formen bieten eine stabile Fokus-Ebene ohne Verzerrung des Laserpunkts.
Typografie und Layouts für die Kristallgravur vorbereiten
Schriftzüge im Glas erfordern gezielte typografische Anpassungen. Serifenlose Schriften wie Helvetica sowie klare Serifenschriften wie Times New Roman lassen sich präzise in Vektoren konvertieren, sofern die Linienstärke mindestens 0,2 mm beträgt.
Bei der Kombination von Wappen und Texten sollten die Elemente auf unterschiedlichen Fokusebenen angeordnet werden. Eine Positionierung des Wappens in einer Tiefe von 25 mm und der Personendaten 5 mm näher an der Vorderseite erzeugt eine echte dreidimensionale Tiefenwirkung, die mit flachen Druckverfahren unerreicht bleibt.
Vermeidung von Qualitätsverlusten bei Bildvorlagen
Minderwertige Bilddateien führen bei der Konvertierung zu deutlichen Qualitätseinbußen. Grafiken aus sozialen Netzwerken sind stark komprimiert; ihnen fehlen die feinen Farbverläufe, die für die Berechnung der räumlichen Tiefe notwendig sind.
Für Porträts sollten digitale Originaldateien mit einer Mindestauflösung von 300 DPI bei 100 % Ausgabegröße verwendet werden. Aufnahmen mit hartem Schlagschatten durch direktes Sonnenlicht führen bei der Punktwolken-Berechnung zu leeren Zonen ohne Gravurpunkte, wodurch Gesichtskonturen unvollständig wirken.
Ideal sind gleichmäßig ausgeleuchtete Fotografien. Eine homogene Ausleuchtung ermöglicht der Software eine präzise Berechnung gleichmäßiger Mikroriss-Dichten über Wangen, Stirn und Bekleidungsfalten.
Kann eine Laserinnengravur im K9-Kristallglas ausbleichen oder vergilben?
Nein. Die durch den 532-nm-Laser erzeugten Mikrorisse sind dauerhafte, mechanische Gefügeveränderungen im Glas. Optisches K9-Kristallglas ist anorganisch und absolut UV-beständig. Es vergilbt nicht und verblasst selbst bei direkter Sonneneinstrahlung nicht.
Welche Bildauflösung wird für Gravuren in Kristallglas benötigt?
Empfohlen wird eine Vorlage mit mindestens 300 DPI (dots per inch) sowie ein deutlicher Kontrast zwischen Motiv und Hintergrund. Fotos aus modernen Smartphones bieten in der Regel ausreichend Pixeldichte für eine präzise Umwandlung in Punktwolken.
Wie wird innengraviertes Kristallglas richtig gereinigt?
Da sich die Gravur geschützt im Inneren befindet, bleibt die Außenseite glatt. Das Glas kann einfach mit einem fusselfreien Mikrofasertuch und handelsüblichem Glasreiniger oder Isopropanol gereinigt werden. Scheuernde Schwämme oder Mittel sollten vermieden werden, um Kratzer auf der polierten Oberfläche zu verhindern.
Warum werden für die Innengravur grüne 532-nm-Laser statt CO2- oder Rotlicht-Lasern genutzt?
CO2-Laser arbeiten bei einer Wellenlänge von 10,6 µm. Diese wird direkt an der Oberfläche des Glases absorbiert und führt zu Rissen an der Außenhaut. Faserlaser bei 1064 nm durchdringen das Material nicht kontrollierbar. Der grüne 532-nm-Laser hingegen passiert das optische Glas ohne Wechselwirkung und entfaltet seine Energie erst exakt im gebündelten Brennpunkt.