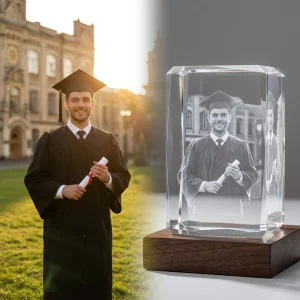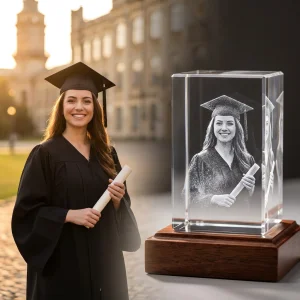
Die Physik der Laserinnengravur: 2D-Abschlussfotos als 3D-Glaskörper
Die Laserinnengravur (Sub-Surface Laser Engraving, SSLE) fokussiert Mikropunkte im Inneren eines Quaders aus optischem Glas, ohne dessen polierte Außenflächen zu beschädigen. Das Verfahren nutzt einen zielgerichteten Diodenlaser mit einer Wellenlänge von 532 Nanometern. Während Standardlaser Energie an der Oberfläche absorbieren und das Material dort schneiden oder verbrennen, durchdringt die grüne 532-nm-Strahlung transparentes Glas schadlos. Erst am exakt berechneten Brennpunkt im Glasinneren führt die extrem hohe Leistungsdichte zu einer lokalisierten, nichtlinearen Absorption. Dieser schlagartige thermische Impuls erzeugt ein winziges Mikrobruchzentrum mit einem Durchmesser von 20 bis 50 Mikrometern.
Aus Hunderttausenden dieser geordneten Mikrobrüche entsteht eine dreidimensionale Punktwolke. Trifft Licht auf diese internen Bruchstellen, wird es gestreut – so entsteht ein sichtbares, mattweißes Motiv, das im Glaskörper zu schweben scheint.
Optisches K9-Kristallglas im Vergleich zu gewöhnlichem Kalk-Natron-Glas
Nicht jede Glassorte eignet sich für die Innengravur. Herkömmliches Fensterglas (Kalk-Natron-Glas) weist durch Eisenoxidrückstände einen grünstichigen Rand auf und enthält mikroskopische Bläschen, Spannungslinien sowie Materialunreinheiten. Trifft fokussierte Laserenergie auf eine solche Lufteinschlussblase, führt die ungeplante Expansionsenergie zu unkontrollierten Rissen oder bringt den gesamten Glasblock zum Zerspringen.
Für präzise SSLE-Gravuren ist K9-Kristallglas erforderlich – ein hochreines Borosilikatglas, vergleichbar mit BK7. K9-Glas durchläuft einen kontrollierten Kühlprozess (Tempern), um innere mechanische Spannungen abzubauen. Es überzeugt durch hohe Homogenität, einen Brechungsindex von 1,5168 und minimale Einschlussquoten.
Technische Parameter des Laserinnengravur-Verfahrens
Die Erzeugung hochauflösender 3D-Motive verlangt die exakte Steuerung der Laserparameter, der Punktdichte und des Substrats. Die folgende Übersicht nennt die Kernwerte für präzise Gravurprozesse.
| Fertigungsparameter | Spezifikation | Technische Funktion |
|---|---|---|
| Laserwellenlänge | 532 nm (Grüner Diodenlaser / frequenzverdoppelter Nd:YAG) | Durchdringt Glas ohne Oberflächenabsorption; fokussiert ausschließlich im Glasinneren. |
| Trägermaterial | Optisches K9-Kristallglas (bleifreies Borosilikat) | Hohe Reinheit, blasenfrei, gleichmäßige thermische Belastbarkeit. |
| Punktwolkendichte | 300.000 – 800.000 Punkte pro Quader | Steuert Detailtiefe, Grauwertabstufung und visuellen Kontrast. |
| Fokusgenauigkeit | ±0,01 mm | Garantiert die exakte Platzierung der Mikrobruchpunkte im Raum (X, Y, Z). |
| Pulsfrequenz | 2.000 – 5.000 Hz | Ermöglicht hohen Durchsatz ohne Überhitzung der lokalen Glasmatrix. |
| Auflösungsstandard | 300 DPI (Tiefenkarten-Konvertierung) | Wandelt 2D-Grauwerte präzise in räumliche Tiefenkoordinaten um. |
Konvertierung von 2D-Porträts in dreidimensionale Raumkoordinaten
Ein flaches Digitalfoto besteht aus einer zweidimensionalen Matrix aus RGB-Pixeln. Um daraus ein räumliches Motiv zu erzeugen, erfolgt eine mathematische Oberflächenrekonstruktion per Spezialsoftware. Das Programm freistellt Gesicht, Hals und Haare des Porträtierten vom Hintergrund.
Algorithmen gleichen die Gesichtszüge mit anatomischen Tiefenmodellen ab. Das System ermittelt die Z-Achsen-Abstände: Die Nasenspitze tritt nach vorne, Wangenknochen treten zurück, die Ohren liegen weiter hinten im Raum. Licht- und Schattenwerte fließen als Korrekturfaktoren ein. Nach der Tiefenmodellierung zerlegt die Software das 3D-Modell in eine Punktwolke. Jedem einzelnen Punkt wird eine konkrete X-, Y- und Z-Koordinate zugewiesen. Hochleistungslaser mit Frequenzen von bis zu 5.000 Hz bauen diese Punktwolke schichtweise von hinten nach vorne auf.
Anforderungsprofil an das Quellfoto
SSLE-Laser drucken keine Farbpigmente, sondern setzen lichtstreuende Punkte. Dunkle Bildbereiche bleiben im Glas transparent, während helle Zonen dichte Punktcluster erzeugen. Die Wahl der Vorlage entscheidet über die Abbildungsqualität.
- Direkte Frontalausleuchtung: Fotos mit gleichmäßiger Ausleuchtung von vorne wählen. Starke Schattenwürfe führen zu Lücken in der Punktwolke und lassen das 3D-Gesicht unvollständig wirken.
- Hoher Subjekt-Hintergrund-Kontrast: Dunkle Talarstoffe oder Haare verschmelzen leicht mit dunklen Hintergründen. Motiv und Hintergrund müssen klar voneinander abgegrenzt sein.
- Scharfer Fokus: Unscharfe Aufnahmen führen zu diffusen Punktwolken. Augen, Zähne und Haarstrukturen sollten bei 100-Prozent-Ansicht scharf abgebildet sein.
- Begrenzte Personenanzahl: Standardquader (z. B. 60 × 60 × 100 mm) eignen sich optimal für ein bis zwei Porträts. Bei Gruppenaufnahmen verteilt sich die Punktdichte auf zu viele Gesichter; feine Züge gehen verloren.
Grenzen des Verfahrens, Materialrisiken und Pflege
Die Laserinnengravur unterliegt physikalischen Grenzen. Das Verständnis dieser Kriterien schützt vor Qualitätseinbußen.
Kontrastarme, unterbelichtete oder niedrig auflösende Bilddateien liefern unzureichende Daten für die Tiefenrekonstruktion. Fehlen der Software Pixelinformationen im Bereich der Kinnlinie oder Augen, ergänzt sie fehlende Werte durch Schätzungen. Das Resultat sind flache, verwaschene Konturen.
Blöcke aus K9-Kristallglas dürfen keinen abrupten Temperaturschwankungen ausgesetzt werden. Heißes Wasser auf extrem kalten Glaskörpern oder die Lagerung im sommerlich aufgeheizten Fahrzeug erzeugen hohe innere Spannungen. Die gelaserten Mikrobruchpunkte wirken dabei wie Sollbruchstellen, an denen sich Risse ausbreiten können.
Auf aggressive Reinigungsmittel wie Ammoniak oder Aceton ist zu verzichten. Die Außenflächen lassen sich mit einem trockenen oder leicht angefeuchteten Mikrofasertuch reinigen. Bei hartnäckigen Fingerabdrücken genügt ein Tropfen mildes Spülmittel in destilliertem Wasser.
Formate, Typografie und optimale Beleuchtung
Typische Kristallgrößen für Einzelporträts bewegen sich zwischen 50 × 50 × 80 mm und 80 × 80 × 120 mm. Das Hochformat nimmt Kopf, Doktorhut und Schulterpartie optimal auf.
Ergänzender Text sollte auf einer 2D-Ebene leicht versetzt vor oder hinter dem 3D-Motiv platziert werden. Beschränken Sie sich auf Namen, Abschlussbezeichnung und Jahrgang. Sans-Serif-Schriften ab einer Schriftgröße von 10 Pt gewährleisten eine gute Lesbarkeit im Glas.
Da das Motiv ausschließlich durch Lichtstreuung sichtbar wird, wirkt es bei schwachem Raumlicht oft blass. Ein LED-Leuchtsockel löst dieses Problem: Kaltweiße LEDs strahlen von unten durch die polierte Standfläche in das Glas. Die Mikrobrüche brechen das Licht gezielt und lassen das Motiv im Raum hervortreten.
Lassen sich Fotos auch in Farbe im Glasblock eingravieren?
Nein. Die Laserinnengravur basiert auf mikroskopischen Materialbrüchen im Glasinneren. Diese Punkte erscheinen bei Lichteinfall mattweiß. Pigmente oder Farben können nicht in das geschlossene Glas eingebracht werden; das Ergebnis ist stets ein monochromer 3D-Punktwolkenkörper.
Verblasst oder verändert sich das eingravierte Bild im Laufe der Zeit?
Nein. Da das Motiv aus dauerhaften Gefügeveränderungen im K9-Kristallglas besteht, kann es weder verblassen noch abreiben oder vergilben. Solange das Glas mechanisch unbeschädigt bleibt und keinen extremen Thermoschocks ausgesetzt wird, bleibt die Gravur unbegrenzt erhalten.
Welche Dateiformate und Auflösungen liefern die besten Gravurergebnisse?
Empfohlen werden unkomprimierte JPEG-, PNG- oder TIFF-Dateien mit einer Auflösung von mindestens 1000 × 1000 Pixeln. Hochauflösende Aufnahmen mit klarer Frontalausleuchtung ermöglichen der Konvertierungssoftware eine präzise Tiefenberechnung auf dem Standard von 300 DPI.