กลไกฟิสิกส์ของการใช้แสงเผาผิวไม้: เลเซอร์ CO2 เปลี่ยนแปลงเนื้อไม้ได้อย่างไร
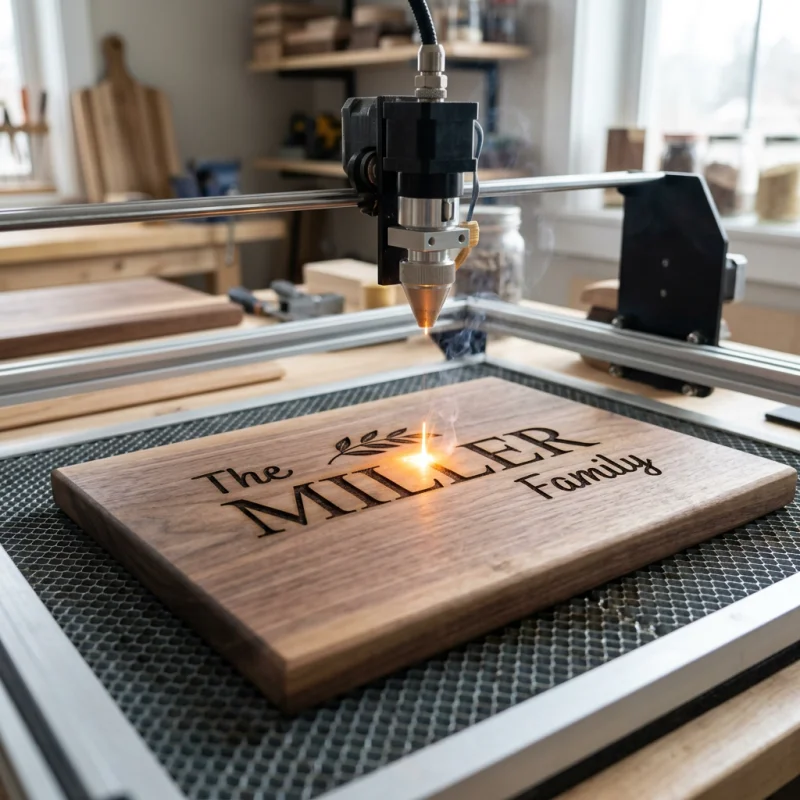
เมื่อลำแสงที่มองไม่เห็นโฟกัสลงบนเขียงไม้เมเปิล อุณหภูมิบนพื้นผิวจะพุ่งสูงเกิน 300°C ภายในไม่กี่ไมโครวินาที สายพันธะเซลลูโลสถูกทำลาย พร้อมปลดปล่อยก๊าซระเหยออกไป ทิ้งไว้เพียงเส้นสายคาร์บอนที่เข้มและคมกริบ นี่คือหลักการทำงานพื้นฐานของการแกะสลักไม้ด้วยเลเซอร์ CO2
ความยาวคลื่น 10.6 ไมครอน กับโฟตอนที่ตอบสนองต่อเนื้อไม้
หลอดเลเซอร์ CO2 กำเนิดแสงอินฟราเรดความยาวคลื่น 10.6 ไมครอน (10,600 นาโนเมตร) แม้ตาคนเราจะมองไม่เห็นสเปกตรัมช่วงนี้ แต่เนื้อไม้กลับดูดซับแสงความยาวคลื่นนี้ได้แทบจะ 100%
โครงสร้างของไม้ธรรมชาติประกอบด้วยเส้นใยเซลลูโลสที่ยึดเกาะกันด้วยลิกนิน พอลิเมอร์เชิงซ้อนเหล่านี้มีพันธะโมเลกุลระหว่างคาร์บอน-ไฮโดรเจน และคาร์บอน-ออกซิเจน ซึ่งสั่นสะเทือนด้วยความถี่ตรงกับแสงเลเซอร์ 10.6 ไมครอนพอดี เมื่อโฟตอนความยาวคลื่นนี้ตกกระทบเนื้อไม้ โมเลกุลจะเกิดการสั่นสะเทือนอย่างรุนแรงทันที เนื้อไม้จะไม่ผ่านสถานะการละลาย (เพราะไม้ละลายไม่ได้) แต่จะเปลี่ยนจากของแข็งเข้าสู่กระบวนการสลายตัวด้วยความร้อน หรือที่เรียกว่า Pyrolysis โดยตรง
ที่อุณหภูมิ 200°C ถึง 260°C เฮมิเซลลูโลสจะเริ่มย่อยสลาย และเมื่อความร้อนพุ่งสูงถึง 280°C ถึง 500°C เซลลูโลสจะสลายตัวอย่างรวดเร็ว ปลดปล่อยไอน้ำและคาร์บอนมอนอกไซด์ออกมา สิ่งที่เหลือทิ้งไว้ในแนวทางเดินของลำแสงคือคาร์บอนบริสุทธิ์ เศษคาร์บอนเหล่านี้เองที่สร้างรอยสลักสีเข้มคมชัดบนปกสมุดไม้หรือของขวัญงานสั่งทำ
ระบบเลนส์ ขนาดจุดโฟกัส และความหนาแน่นพลังงาน
ลำแสงสดที่ออกจากหลอดแก้วหรือหลอดโลหะ RF จะมีขนาดเส้นผ่านศูนย์กลางประมาณ 2 มม. ถึง 7 มม. ลำแสงที่กว้างขนาดนี้กระจายพลังงานเกินกว่าจะใช้ยิงตัวหนังสือเล็กๆ หรือลวดลายที่ซับซ้อนได้ แต่เมื่อยิงผ่านเลนส์โฟกัสซิงค์ซีเลไนด์ (ZnSe) กลุ่มโฟตอนจะถูกบีบให้เล็กลงเหลือจุดโฟกัสเพียง 0.1 มม. ถึง 0.2 มม.
การบีบโฟกัสช่วยอัดพลังงานลงบนพื้นที่ขนาดจิ๋ว ส่งผลให้ความหนาแน่นพลังงาน (Power Density) ซึ่งวัดเป็นวัตต์ต่อตารางเซนติเมตร (W/cm²) เพิ่มขึ้นอย่างมหาศาล เลเซอร์ CO2 ขนาด 60 วัตต์ ที่บีบโฟกัสลงบนจุดขนาด 0.15 มม. สามารถสร้างความหนาแน่นพลังงาน ณ จุดโฟกัสได้สูงเกิน 340,000 W/cm²
หากต้องการเข้าใจการทำงานของเลเซอร์ CO2 บนเนื้อไม้ คุณต้องมองไปถึงความถี่พัลส์ (Pulse Frequency) ซึ่งมีหน่วยเป็นเฮิรตซ์ (Hz) หรือพัลส์ต่อนิ้ว (PPI) การยิงพัลส์ถี่สูงจะสร้างเส้นแกะสลักที่เรียบเนียนต่อเนื่อง โดยไม่ทิ้งรอยจุดประตามแนวเส้นเวกเตอร์
ตารางเปรียบเทียบคุณสมบัติทางเทคนิคของแหล่งกำเนิดเลเซอร์แต่ละประเภท
แหล่งกำเนิดแสงเลเซอร์แต่ละชนิดมีอันตรกิริยาต่อเนื้อไม้แตกต่างกันโดยสิ้นเชิง การเปรียบเทียบสเปกสำคัญจะช่วยให้เห็นว่าเหตุใดเครื่องแต่ละประเภทจึงเหมาะกับงานที่ต่างกัน
| พารามิเตอร์ | เลเซอร์ CO2 (10.6 µm) | เลเซอร์ไดโอด (450 nm) | เลเซอร์ไฟเบอร์ (1064 nm) |
|---|---|---|---|
| ความยาวคลื่นหลัก | 10,600 nm | 450 nm | 1,064 nm |
| ขนาดเส้นผ่านศูนย์กลางจุดโฟกัส | 0.10 mm – 0.20 mm | 0.08 mm – 0.15 mm | 0.01 mm – 0.05 mm |
| อัตราการดูดซับของเซลลูโลส | 90% – 95% | 30% – 50% | ต่ำกว่า 10% |
| กำลังแสงปกติ (Optical Power) | 40W – 150W | 5W – 40W | 20W – 100W |
| ความเร็วในการแกะสลักไม้เนื้อแข็ง | 300 – 600 mm/s | 20 – 80 mm/s | ไม่เหมาะกับไม้เปลือย |
| ความกว้างเขตส่งผลกระทบจากความร้อน (HAZ) | 0.05 mm | 0.30 mm | N/A (แสงยิงทะลุ) |
ความลงตัวด้านความยาวคลื่น: เหตุผลที่ CO2 ครองแชมป์งานแกะสลักไม้
เลเซอร์ไฟเบอร์แบบย่านอินฟราเรดใกล้ (1,064 nm) ทำงานได้ดีเยี่ยมกับโลหะเพราะอิเล็กตรอนอิสระดูดซับพลังงานอินฟราเรดคลื่นสั้นได้ดี แต่สำหรับเนื้อไม้เปลือย ไม้จะมีลักษณะแทบไม่ต่างจากแก้วใสต่อลำแสงไฟเบอร์ โฟตอนจะวิ่งทะลุผ่านไปโดยไม่สร้างความร้อนมากพอที่จะเกิดกระบวนการ Pyrolysis บนพื้นผิว
ส่วนเลเซอร์ไดโอดแสงสีฟ้า (450 nm) ยิงลงบนไม้ได้เพราะเม็ดสีอินทรีย์ในไม้ดูดซับแสงสีฟ้าที่มองเห็นได้ แต่เนื่องจากกำลังวัตต์แสงค่อนข้างต่ำ เครื่องจึงต้องเดินด้วยความเร็วช้ามาก การเคลื่อนที่ช้าทำให้ความร้อนแผ่ออกไปด้านข้างเข้าสู่เส้นใยไม้รอบข้าง เกิดเป็นขอบเบลอแทนที่จะได้ลายเส้นตัวหนังสือที่คมกริบ
เลเซอร์ CO2 ให้ประสิทธิภาพการดูดซับพลังงานสูงกว่า 90% ไม่ว่าจะเป็นไม้วอลนัท อเมริกันเชอร์รี่ หรือเมเปิลเนื้อแข็ง ความเร็วในการยิงที่สูงกว่าช่วยลดระยะเวลาที่ความร้อนแช่อยู่ ณ จุดใดจุดหนึ่ง ทำให้ควบคุมความร้อนให้อยู่ในพื้นที่จำกัด คุณจึงได้ลายเส้นสีเข้มคมชัดโดยที่เกรนไม้ข้างเคียงไม่ไหม้เกรียม
ข้อจำกัดของวัสดุและความเสี่ยงด้านความปลอดภัย
แม้ระบบ CO2 จะจัดการกับไม้ธรรมชาติได้อย่างดีเยี่ยม แต่คุณสมบัติเฉพาะของไม้บางชนิดก็อาจก่อให้เกิดอันตรายและเป็นข้อจำกัดในการทำงานได้เช่นกัน
- ไม้เนื้ออ่อนที่มียางไม้สูง: ไม้อย่างสนตาไม้เยอะหรือซีดาร์มีถุงยางไม้และสารระเหยง่ายสะสมอยู่มาก เมื่อเจอแสง 10.6 ไมครอน ยางไม้เหล่านี้จะเดือดและติดไฟ ลุกวูบวาบจนผิวไม้ไหม้ และทำให้กระจกเงาเลนส์เปรอะเปื้อนเป็นคราบเหนียว
- งานฝังลายโลหะสะท้อนแสง: ชิ้นส่วนทองเหลืองหรืออลูมิเนียมจะสะท้อนพลังงาน 10.6 ไมครอน ย้อนกลับเข้าสู่ท่อเลนส์ ซึ่งอาจทำให้เลนส์ ZnSe ราคาสูงแตกเสียหายได้ในมิลลิวินาที
- กาวสังเคราะห์ในไม้อัดเกรดต่ำ: ไม้อัดใช้งานภายในและไม้ MDF ใช้กาว ยูเรีย-ฟอร์มาลดีไฮด์ เป็นตัวประสาน การระเหยด้วยเลเซอร์จะทำลายกาวเหล่านี้และปล่อยก๊าซพิษออกมา จึงจำเป็นต้องมีระบบพัดลมดูดอากาศกำลังสูง
- ไม้แผ่นบางบิดโก่งจากความร้อน: ไม้ วีเนียร์ ที่หนาน้อยกว่า 1.5 มม. จะบิดตัวอย่างรวดเร็วเมื่อยิงถมพื้นที่ขนาดใหญ่ (Raster) แก้ไขได้โดยปรับแรงดันลมเป่า (Air Assist) ขึ้นเป็น 30 PSI เพื่อช่วยเป่าระบายความร้อนบนหน้างานและขจัดเศษเขม่าไปในตัว
ทำไมไม้วอลนัทถึงแกะสลักแล้วได้สีเข้มกว่าไม้เบิร์ชหรือไม้เมเปิล?
ไม้วอลนัทมีแทนนินธรรมชาติและสารอินทรีย์เชิงซ้อนเข้มข้น ซึ่งจะสลายตัวเป็นเม็ดสีน้ำตาลเข้มและดำเมื่อเจอความร้อน 300°C ส่วนไม้สีอ่อนอย่างไม้เบิร์ชมีความหนาแน่นของยางธรรมชาติต่ำกว่า จึงทิ้งรอยสลักเป็นสีน้ำตาลทอง เว้นแต่จะเพิ่มความหนาแน่นพลังงานหรือลดความเร็วหัวยิงลง
แรงดันลมเป่า (Air Assist) ส่งผลต่อคุณภาพการแกะสลักอย่างไร?
ระบบ Air Assist จะเป่าลมแรงดัน (ปกติอยู่ที่ 15 ถึง 30 PSI) ผ่านปลายหัวยิงลงไปยังจุดโฟกัสโดยตรง กระแสลมนี้จะช่วยดับเปลวไฟ เป่าควันออกจากแนวลำแสงเพื่อไม่ให้ควันบดบังหรือกระจายโฟตอน และช่วยเป่าฝุ่นคาร์บอนออกจากหน้าไม้
เลเซอร์ CO2 สามารถแกะสลักของขวัญไม้ที่เคลือบเงาหรือทาแล็กเกอร์ได้หรือไม่?
ทำได้ ลำแสงเลเซอร์จะระเหยชั้นเคลือบ โพลียูรีเทน และแล็กเกอร์ออกอย่างสะอาดในการยิงเที่ยวแรก แต่แล็กเกอร์สังเคราะห์จะปล่อยกลิ่นฉุนที่ต้องใช้ระบบเครื่องดูดควัน ส่วนสารเคลือบสัมผัสอาหารธรรมชาติ เช่น มิเนอรัลออยล์ หรือไขผึ้ง จะไม่ขัดขวางการดูดซับโฟตอนและไม่ปล่อยก๊าซอันตราย
อะไรคือสาเหตุที่ทำให้ขอบตัวหนังสือที่แกะสลักไหม้และเบลอ?
ขอบเบลอเกิดจากความหนาแน่นพลังงานเลเซอร์ต่ำเกินไป หรือตั้งความเร็วในการเดินเครื่องช้าเกินไป ทำให้ความร้อนแผ่ออกด้านข้างตามเส้นใยไม้เกินพื้นที่เป้าหมาย นอกจากนี้ เลนส์ที่หลุดโฟกัสหรือแรงดันลมเป่าที่เบาเกินไปก็เป็นสาเหตุให้ความร้อนกระจายกว้างกว่าจุดโฟกัส 0.1 มม. ที่กำหนดไว้