La physique de la nacre : réaction des microstructures biologiques à la chaleur laser
Architecture structurale de l'aragonite et de la conchyoline
Fruit de millions d'années d'évolution, la nacre possède une organisation architecturale microscopique comparables à un mur de briques. Des plaquettes d'aragonite polygonales (CaCO3) jouent le rôle des briques, avec une épaisseur de 300 à 500 nanomètres pour une largeur de 5 à 15 micromètres. Le mortier est constitué d'une matrice biopolymérique organique de conchyoline, une protéine occupant une fine couche de 20 à 30 nanomètres entre chaque plaquette.
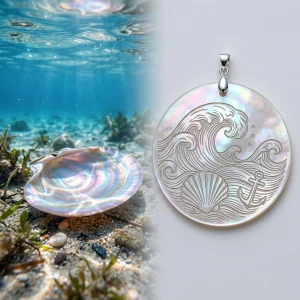
La lumière pénètre ces strates d'aragonite semi-transparentes à différentes profondeurs. En se réfléchissant sur la surface et sur les interfaces internes de cet empilement, les ondes lumineuses subissent un phénomène d'interférence en film mince. Les longueurs d'onde du spectre visible (entre 380 et 750 nanomètres) s'amplifient ou s'annulent selon l'angle d'observation, produisant les moirages et les reflets chatoyants caractéristiques des ébauches de nacre naturelle.
Choc thermique et micro-fissuration
Les lasers CO2 conventionnels émettent dans l'infrarouge lointain, à une longueur d'onde de 10,6 micromètres. Les matériaux organiques, le verre et le carbonate de calcium absorbent cette longueur d'onde sous forme de chaleur directe. Lorsqu'un faisceau de 10,6 micromètres frappe la nacre, il provoque une conversion photothermique brutale.
Sous l'effet de la température, la protéine de conchyoline brûle instantanément. L'humidité piégée dans la matrice se vaporise, générant une poussée de vapeur sous pression. Incapables de se déformer, les cristaux d'aragonite cèdent sous la contrainte thermique localisée, provoquant des micro-fissures à travers le matériau.
La montée en température écarte les plaquettes d'aragonite, causant une délamination thermique sévère. Au lieu d'un marquage propre, le laser laisse des bords effilochés, des dépôts crayeux et des écailles blanchâtres. L'apport thermique continu cuit la matière plus vite qu'elle ne peut dissiper la chaleur, effaçant définitivement les irisations naturelles.
Ablation à froid : la gravure sur nacre par laser UV
Le rayonnement ultraviolet modifie en profondeur le mécanisme de retrait de matière. À une longueur d'onde de 355 nanomètres, le laser UV injecte des photons à haute énergie directement au cœur des liaisons chimiques du matériau.
C'est le principe de l'ablation à froid photochimique : les photons rompent les liaisons moléculaires de la conchyoline et de l'aragonite sans provoquer de montée en température excessive. La densité d'énergie se concentre sur un point focal extrêmement fin, inférieur à 20 micromètres de diamètre.
Les fréquences d'impulsion, réglées entre 30 kHz et 80 kHz, libèrent des micro-décharges d'énergie contrôlées de l'ordre de la nanoseconde ou de la picoseconde. La matière organique vaporisée s'évacue proprement sans détériorer les couches d'aragonite adjacentes. Ce niveau de précision préserve l'éclat irisé aux abords immédiats du motif, garantissant un contraste élevé, net et exempt de carbonisation.
Comparatif des paramètres de traitement laser
Le réglage fin de la taille de spot, de la durée d'impulsion et de la puissance moyenne est indispensable pour préserver l'intégrité de la structure. Le tableau suivant détaille les spécifications techniques recommandées pour le travail de la nacre marine.
| Paramètre technique | Laser CO2 (10,6 µm) | Laser UV (355 nm) |
|---|---|---|
| Mécanisme d'usinage | Photothermique (Vaporisation thermique) | Photochimique (Ablation à froid) |
| Puissance moyenne | 25 - 40 W | 5 - 15 W |
| Fréquence d'impulsion | 5 - 20 kHz | 30 - 80 kHz |
| Diamètre de la spot focale | 100 - 150 µm | 15 - 25 µm |
| Zone affectée thermiquement (ZAT) | > 200 µm (Étendue) | < 10 µm (Minimale) |
| État de surface | Crayeux, délaminé, effrité | Net, très contrasté, lisse |
Contraintes du matériau et pièges à éviter
Le marquage laser sur nacre naturelle se heurte à des limites physiques strictes. Les feuilles de nacre de moins de 0,3 mm d'épaisseur cassent facilement sous l'effet des tensions internes. De même, les pièces présentant des micro-fissures ou une variation d'épaisseur supérieure à 0,05 mm risquent d'éclater sous le faisceau.
Une densité de puissance trop élevée dégrade l'aragonite en oxyde de calcium (chaux vive). Cette réaction laisse une poudre blanche instable qui part au nettoyage, détruisant les détails gravés. De plus, la nacre d'eau douce contient une proportion d'eau liée supérieure à celle des espèces marines du genre Pinctada, ce qui augmente le risque de micro-explosions de vapeur.
Règles de manipulation après gravure :
- Évitez les bacs à ultrasons : les vibrations à haute fréquence brisent les liaisons biominérales fragilisées.
- Bannissez les poudres à polir acides et les nettoyants à base d'agrumes, le carbonate de calcium se dissolvant immédiatement au contact de l'acide.
- Ne fléchissez pas les plaquettes minces après marquage : la résistance mécanique de la nacre peut chuter de 40 % le long des lignes de découpe vectorielle.
- Conservez les pièces gravées à l'abri de toute source de chaleur supérieure à 80 °C afin de préserver la matrice de conchyoline.
Pourquoi la nacre devient-elle blanche et crayeuse sous un laser CO2 ?
L'énergie thermique intense du laser CO2 brûle la conchyoline organique et porte le carbonate de calcium à plus de 600 °C. Cette réaction chimique transforme l'aragonite en poudre d'oxyde de calcium, ce qui détruit la structure lamellaire responsable de la réflexion de la lumière.
Quelle est l'épaisseur idéale de nacre pour la gravure d'objets personnalisés ?
Les ébauches d'une épaisseur comprise entre 0,5 mm et 1,2 mm offrent la meilleure stabilité. En deçà de 0,4 mm, le matériau se déforme sous l'effet des contraintes internes. Au-delà de 1,5 mm, les variations de fil internes entraînent une absorption irrégulière du faisceau.
L'assistance d'air comprimé permet-elle d'éviter la fissuration thermique ?
Un flux d'air sec à basse pression (entre 15 et 20 PSI) évacue les résidus organiques sans appliquer de choc thermique au matériau. Il ne faut jamais utiliser de refroidissement liquide durant le tir, car l'écart brutal de température provoquerait une rupture irréversible du support.