Physique de la gravure laser sous-surface : sculpter la matière au cœur du cristal
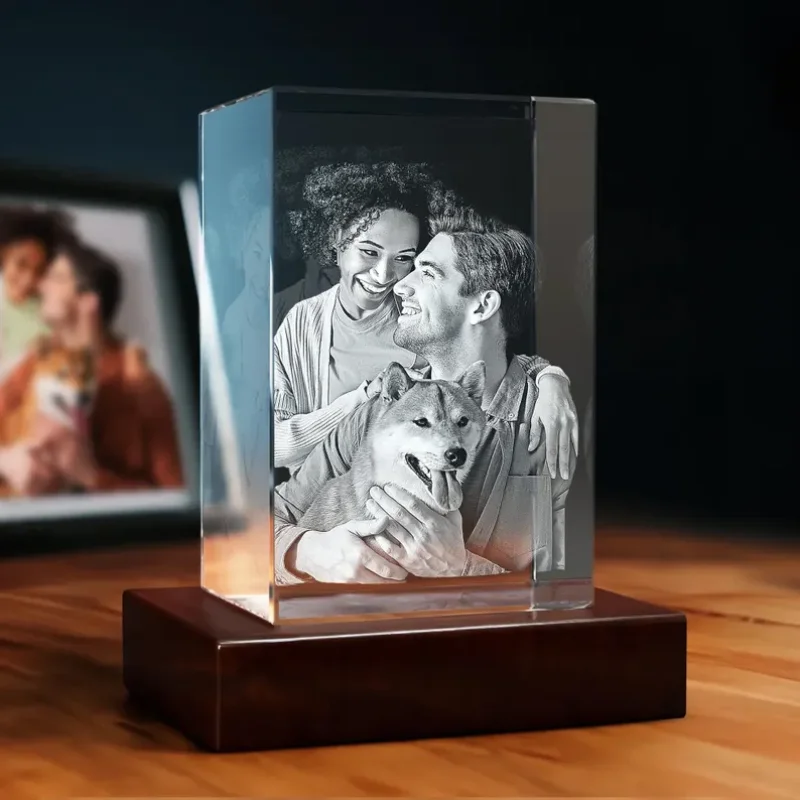
Passez le doigt sur un bloc de cristal gravé en 3D : la surface est parfaitement lisse, exempte de la moindre rayure. Pourtant, au cœur même de ce verre optique, une image tridimensionnelle d'une précision chirurgicale semble suspendue dans le vide. L'illusion tient de la magie ; la réalité relève de la physique optique poussée à l'échelle de la nanoseconde.
Là où le marquage traditionnel creuse ou brûle l'extérieur du matériau, la gravure à cœur procède différemment. Le faisceau laser traverse la matière sans en altérer la surface pour déposer son énergie à des coordonnées focales millimétrées. Voici comment la lumière verte convertit la matière en millions de micro-impacts internes sans jamais briser le bloc.
L'absorption non linéaire : le secret d'une surface intacte
Le verre doit sa transparence à la structure de son réseau atomique, que les photons traversent sans être absorbés. Dans des conditions d'éclairage normales, le cristal optique ne retient pratiquement aucune énergie lumineuse : un faisceau laser de faible puissance traversant un cube de verre K9 en ressort inchangé par la face opposée.
La gravure sous-surface contourne cette propriété en jouant sur la densité d'énergie. Le système ne focalise pas le rayonnement sur la face externe. Une lentille de haute précision fait au contraire converger des milliers de rayons lumineux vers un point microscopique situé à plusieurs millimètres, voire centimètres, à l'intérieur du verre.
À cette coordonnée focale exacte, l'intensité lumineuse franchit un seuil critique, atteignant des puissances de l'ordre du gigawatt par centimètre carré. Le verre ne peut plus transmettre la lumière de manière passive : l'ionisation multiphotonique prend le relais. Les atomes de silice absorbent simultanément plusieurs photons, brisant instantanément les liaisons moléculaires.
Ce transfert d'énergie ultra-rapide provoque une micro-explosion confinée au sein de la matrice cristalline. La température au point focal dépasse brièvement les 2000 °C, engendrant une micro-fracture contrôlée. La fissure ainsi créée mesure entre 30 et 100 micromètres de large. La réfraction de la lumière sur cet impact interne donne l'apparence d'un point blanc étincelant. Multipliez cette opération sur trois millions de coordonnées, et un relief 3D d'une grande finesse émerge au sein du verre.
Paramètres techniques des systèmes de gravure sous-surface
Obtenir des impacts nets exige une tolérance opérationnelle extrêmement stricte. Les graveurs industriels emploient des lasers Nd:YAG à doublage de fréquence ou des diodes vertes émettant à une longueur d'onde de 532 nm. Cette lumière verte garantit une focalisation très fine tout en pénétrant le verre optique à haute pureté sans dispersion prématurée.
| Paramètre | Spécification type | Rôle dans le procédé de gravure |
|---|---|---|
| Longueur d'onde laser | 532 nm (Lumière verte) | Assure une pénétration optique profonde avant la convergence focale. |
| Durée d'impulsion | 1 à 5 Nanosecondes | Délivre une puissance de crête extrême pour éviter la diffusion thermique dans le verre adjacent. |
| Fréquence d'impulsion | 3 000 à 5 000 Hz | Conditionne la vitesse de traçage des points (jusqu'à 300 000 points par minute). |
| Taille du point focal | 20 à 50 Microns | Définit la résolution unitaire (voxel) au sein de la matrice. |
| Matériau support | Cristal optique K9 (BK7) | Offre une pureté élevée, un indice de réfraction uniforme (1,5168) et une très faible présence de bulles. |
| Pas de point (espacement) | 0,08 mm à 0,15 mm | Maintient une distance de sécurité entre les micro-impacts pour éviter les fissures structurelles. |
La maîtrise temporelle de l'impulsion est capitale. Si le tir laser s'attarde, la chaleur se propage au verre environnant, générant des tensions et des fissures anarchiques au lieu de points nets. En confinant l'impulsion à l'échelle de la nanoseconde, l'impact thermique reste strictly limité au volume focal.
Gravure sous-surface contre marquage extérieur : le comparatif
Les méthodes traditionnelles de personnalisation du verre reposent sur le sablage, l'attaque chimique ou l'ablation laser CO2. Ces procédés altèrent mécaniquement ou thermiquement l'extérieur du bloc. Le sablage projette un abrasif sous pression pour dépolir la surface, tandis que le laser CO2 fait micro-éclater la couche supérieure sous l'effet de la chaleur absorbée par l'humidité du verre.
Le marquage de surface laisse une texture rugueuse sous le doigt. Il retient les poussières, les corps gras et les traces de manipulation. Un nettoyage trop appuyé risque, à terme, d'éroder les détails les plus fins.
À l'inverse, la gravure sous-surface préserve l'intégrité extérieure du bloc. L'humidité, la poussière et les frottements n'ont aucune prise sur l'image interne. La lumière traverse les faces polies, frappe les micro-fractures internes et se réfléchit vers l'œil. L'œuvre reste scellée à jamais dans le verre, insensible aux agressions extérieures.
Contraintes techniques, critères matériels et limites d'utilisation
Si la technologie sous-surface offre des possibilités remarquables, elle se heurte à des contraintes physiques incontournables. Il est impossible de graver n'importe quel objet transparent.
En premier lieu, la nature du matériau est décisive. Le verre à vitre ordinaire, le verre sodocalcique des verres à boire ou le verre trempé contiennent des tensions internes, des bulles d'air et des oxydes de fer. Soumis à une impulsion à 532 nm, ces matériaux libèrent brutalement leurs tensions structurelles et se brisent le long de lignes de fracture invisibles. Seul un verre optique de haute pureté, tel que le K9 ou le quartz synthétique, permet un travail sécurisé et propre.
En second lieu, la densité de points répond à un plafond strict. Augmenter indéfiniment le nombre d'impacts ne garantit en rien une meilleure définition. Si l'écartement entre deux points descend sous 0,05 mm, les micro-fractures adjacentes se rejoignent. Ces contraintes localisées se cumulent, provoquant une fissure majeure incontrôlée. Un motif trop dense perd toute clarté pour devenir une masse laiteuse et floue, fragilisant le bloc au point de provoquer sa casse lors du transport.
En troisième lieu, la réfraction limite la géométrie des pièces. Le faisceau laser nécessite des faces d'entrée planes et parfaitement polies. Sur une sphère en cristal ou une pièce à facettes, la lumière dévie de manière imprévisible dès la surface extérieure. Le point focal se déforme, rendant les impacts flous ou asymétriques. La gravure d'objets courbes exige ainsi l'utilisation de cuves d'immersion dans un liquide d'indice de réfraction équivalent.
Enfin, les matériaux opaques ou translucides demeurent inaccessibles. Le verre teinté, le cristal dépoli ou l'acrylique opaque absorbent ou dispersent le faisceau dès la surface, empêchant toute convergence de la lumière en profondeur.
La gravure laser sous-surface fragilise-t-elle le bloc de cristal ?
L'impact sur la résistance globale reste négligeable, car les micro-fractures demeurent isolées les unes des autres. Tant que le design respecte un pas de point suffisant (généralement supérieur ou égal à 0,1 mm), la matrice de verre plein environnante absorbe les chocs mécaniques sans faiblir.
Est-il possible d'obtenir des gravures 3D en couleur à l'intérieur du verre ?
Non. Les micro-impacts générés par le laser constituent uniquement des fissures physiques qui diffusent la lumière ambiante, apparaissant ainsi d'un blanc ou d'un argenté éclatant. Les teintes observées sur certains objets en cristal proviennent exclusivement de socles d'éclairage à LED externes placés sous le bloc.
Quelle est la différence entre une gravure interne 2D et 3D ?
Les deux procédés exploitent exactement la même technologie laser. Le rendu 2D répartit les points sur un plan unique à l'intérieur du bloc, à la manière d'une photographie suspendue dans le verre. Le rendu 3D distribue les points selon trois axes (X, Y et Z), apportant un volume réel qui permet d'observer le sujet sous différents angles.