Trophées de départ pour dirigeants : l'exigence du cristal optique et de la gravure sub-surface
Trois catalogues ouverts sur son bureau, une échéance dans trois semaines. Grace devait trouver le cadeau de départ d'Arthur, directeur de la technologie, qui tirait sa révérence après 34 ans de carrière. Arthur avait consacré sa vie à l'ingénierie de systèmes de propulsion satellitaire de haute précision. Lui offrir une coupe générique du commerce aurait relevé de la faute de goût. L'an dernier, le service voisin avait opté pour une plaque en résine : sous les néons du bureau, le revêtement avait jauni en six mois. Une autre division avait commandé un trophée en verre moulé bas de gamme : les tensions internes du matériau avaient généré des microfissures à travers le logo gravé avant même le début de la cérémonie.
Il lui fallait une pièce à la hauteur de la rigueur scientifique d'Arthur : un bloc de cristal massif, dense et parfaitement translucide, capable de traverser les décennies sur une étagère en acajou sans jamais ternir, se rayer ni se fissurer.
Le cristal optique K9 : l'alternative irréprochable au verre silico-calcique
Grace a immédiatement écarté le verre ordinaire (silico-calcique). Ses impuretés en fer lui donnent des reflets verdâtres disgracieux sur la tranche. Pire encore, le refroidissement rapide lors de sa fabrication emprisonne des microbulles et crée des tensions résiduelles hétérogènes. Sous l'impact d'un laser haute énergie, ces zones de tension provoquent le soulèvement de la matière ou le départ de microfissures en toile d'araignée.
Son choix s'est porté sur le cristal optique K9 brut. Ce verre crown borosilicaté de haute pureté se distingue par une clarté exceptionnelle et un indice de réfraction de 1,5168. Son taux d'inclusions bulleuses est inférieur à 0,001 %. De plus, il subit un processus de recuit thermique contrôlé de 48 heures. Cette cuisson lente libère les contraintes du réseau cristallin, permettant au faisceau laser de traverser le matériau sans altérer les zones adjacentes.
Gravure sub-surface et nuage de points volumétrique
Grace a également proscrit la gravure en surface. Le sablage ou la découpe laser externe créent des aspérités où la poussière s'incruste et où les traces de doigts s'accrochent, ce qui impose un nettoyage quotidien.
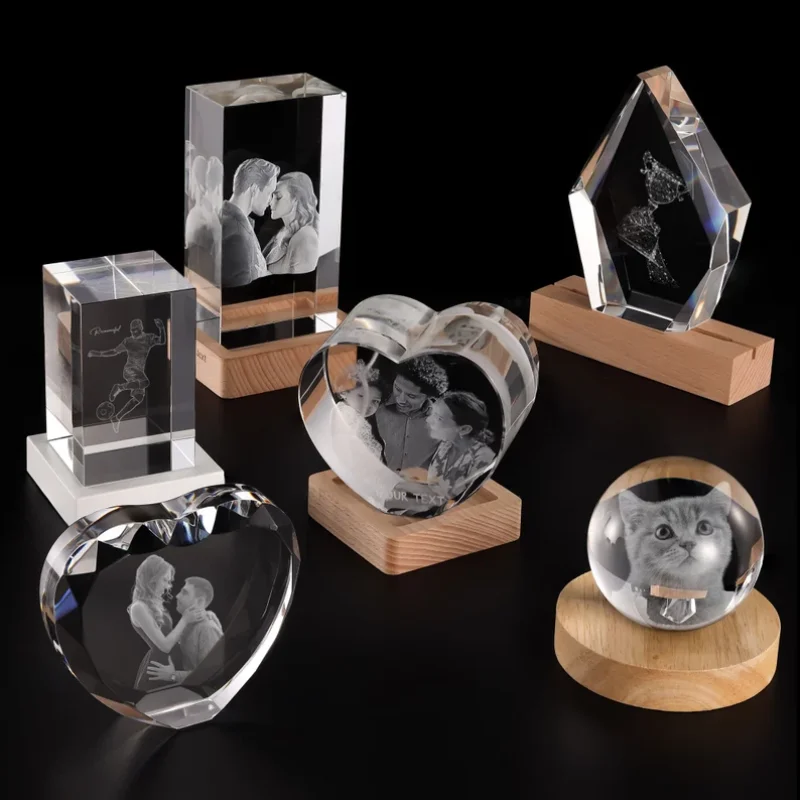
Elle s'est orientée vers la gravure laser sub-surface 2D/3D (SSLE). Grâce à cette méthode, la surface extérieure du cristal reste intacte et parfaitement lisse. Le faisceau traverse le verre sans le marquer et ne libère son énergie qu'aux coordonnées tridimensionnelles définies au cœur du bloc.
La finesse du résultat dépend des équipements utilisés. Là où les graveurs d'entrée de gamme emploient des lasers infrarouges de 1064 nm générateurs d'échauffement et de micro-éclats, Grace a exigé un laser solide pompé par diode (DPSS) à longueur d'onde verte de 532 nm. La lumière verte agit à une longueur d'onde plus courte : la focalisation est extrêmement nette et l'absorption d'énergie instantanée, sans diffusion thermique vers les couches cristallines environnantes.
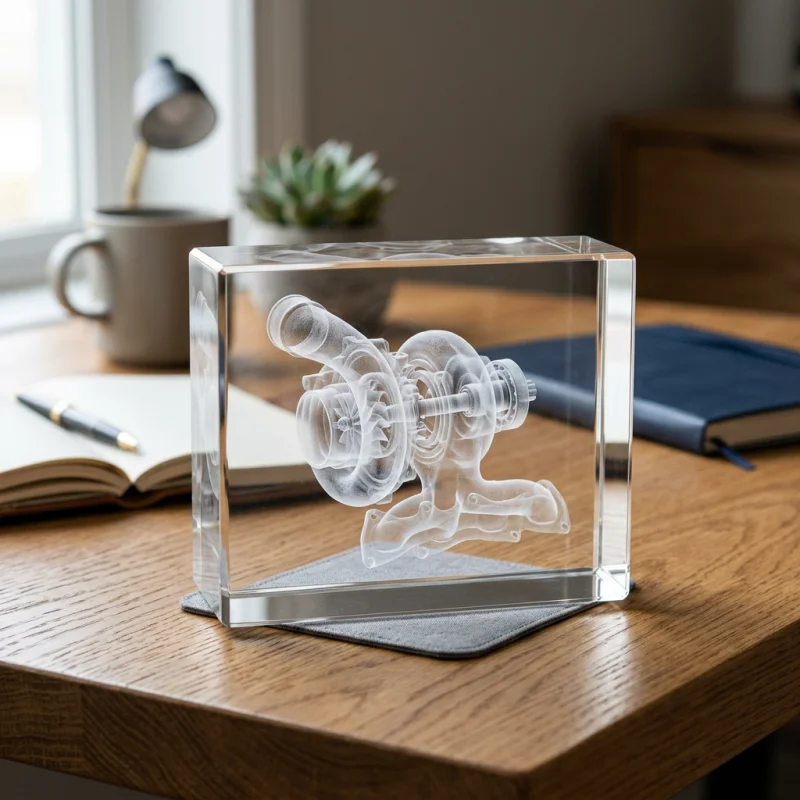
Au lieu d'un simple rendu plat en deux dimensions, le modèle a été converti en un nuage de points volumétrique haute densité. Le motif reproduisant le parcours d'Arthur intègre plus de 800 000 micro-impacts distincts. Chaque micro-point agit comme un prisme miniature, diffractant la lumière ambiante tout en préservant la résistance mécanique globale du bloc K9.
Préparation vectorielle et contraintes de focalisation
Pour matérialiser ce projet, Grace a retravaillé les fichiers graphiques en lien direct avec l'atelier de gravure. Le logo de l'entreprise et les plans d'origine du propulseur conçu par Arthur ont été convertis en cartographie de points.
Les fichiers matriciels (PNG, JPEG) sont incompatibles avec ce procédé : leurs pixels se traduisent par des impacts flous et irréguliers. Grace a fourni des fichiers vectoriels stricts (.EPS) paramétrés à une densité spatiale de 1200 DPI.
L'opérateur a réglé la profondeur de focalisation entre 15 mm et 45 mm par rapport à la face avant du bloc de 60 mm d'épaisseur. En maintenant une marge d'au moins 10 mm avec les bords extérieurs, on évite toute concentration de contraintes à proximité des chanfreins polis. Le résultat : une réplique 3D du moteur de satellite, suspendue au centre d'un monolithe de près de 5 kilos.
Finition au cérium et pérennité de l'objet
La pièce finale pesait 4,8 kg. Chaque face a bénéficié d'un repolissage manuel à l'oxyde de cérium pour garantir une planéité optique équivalente au quart de longueur d'onde de la lumière.
Lors de la soirée d'hommage, Arthur a soulevé son trophée face aux projecteurs. Le moteur 3D en suspension a capté la lumière ambiante, émettant un éclat blanc et pur au centre de l'écrin de cristal. Grâce à la surface totalement lisse et non poreuse du bloc, un simple coup de chiffon doux élimine la moindre empreinte. Grace a ainsi offert un cadeau de départ à la hauteur de l'exigence technique du destinataire.
Quelle est la différence entre le cristal optique K9 et le verre ordinaire pour un trophée de prestige ?
Le cristal optique K9 est un verre borosilicaté de haute pureté bénéficiant d'un recuit thermique de 48 heures qui élimine les bulles d'air et les contraintes internes. Le verre silico-calcique ordinaire contient des traces de fer générant des teintes vertes et présente une forte fragilité structurelle. Soumis à la gravure laser ou aux variations de température, le verre ordinaire tend à se fissurer, tandis que le cristal K9 conserve une clarté absolue et une stabilité parfaite.
Pourquoi privilégier un laser vert DPSS 532 nm plutôt qu'un laser infrarouge pour la gravure 3D interne ?
Un laser DPSS vert de 532 nm émet à une longueur d'onde nettement plus courte qu'un laser infrarouge classique de 1064 nm. Cette caractéristique permet de concentrer l'énergie sur un point d'impact minuscule sans diffusion thermique. Cette précision évite la chauffe du cristal et permet de former des micro-points parfaitement définis sans risque de fissurer le bloc K9 qui les entoure.
Comment préparer un fichier graphique pour une gravure laser sub-surface haute densité ?
Les éléments visuels doivent être fournis sous forme vectorielle (formats SVG, AI ou EPS) avec une densité équivalente à 1200 DPI. Les trémies vectorielles permettent au logiciel de CAO de calculer un nuage volumétrique 3D et de convertir les lignes et volumes en centaines de milliers de coordonnées spatiales gravées au cœur du cristal.