La fisica del fotone: come il laser CO2 trasforma il legno
Un raggio concentrato di luce invisibile colpisce un tagliere in acero grezzo. In pochi microsecondi, la temperatura superficiale supera i 300 °C. Le catene di cellulosa si spezzano, rilasciando gas volatili e lasciando sul materiale un solco carbonizzato nettissimo. È questa la dinamica alla base dell'incisione laser CO2 del legno.
La lunghezza d'onda a 10,6 micron e l'assorbimento molecolare
I tubi laser a CO2 generano luce infrarossa a una lunghezza d'onda di 10,6 micrometri (10.600 nanometri), uno spettro invisibile all'occhio umano che il legno assorbe in modo quasi totale.
Il legno naturale è composto principalmente da fibre strutturali di cellulosa legate dalla lignina. Questi polimeri complessi presentano legami molecolari carbonio-idrogeno e carbonio-ossigeno con una frequenza di vibrazione che coincide perfettamente con la lunghezza d'onda a 10,6 micron. Quando i fotoni colpiscono la fibra legnosa, la vibrazione molecolare si impenna all'istante. Senza passare per la fusione (il legno non fonde), la materia solida entra direttamente in scomposizione termica: la pirolisi.
Tra i 200 °C e i 260 °C l'emicellulosa inizia a degradarsi. Tra i 280 °C e i 500 °C la cellulosa si decompone rapidamente, rilasciando vapore acqueo e monossido di carbonio. Ciò che resta lungo la traccia del raggio è carbonio fisso: un residuo carbonizzato scuro e definito, responsabile della resa nitida su copertine di taccuini o oggettistica personalizzata in legno.
Ottica del raggio, punto focale e densità di energia
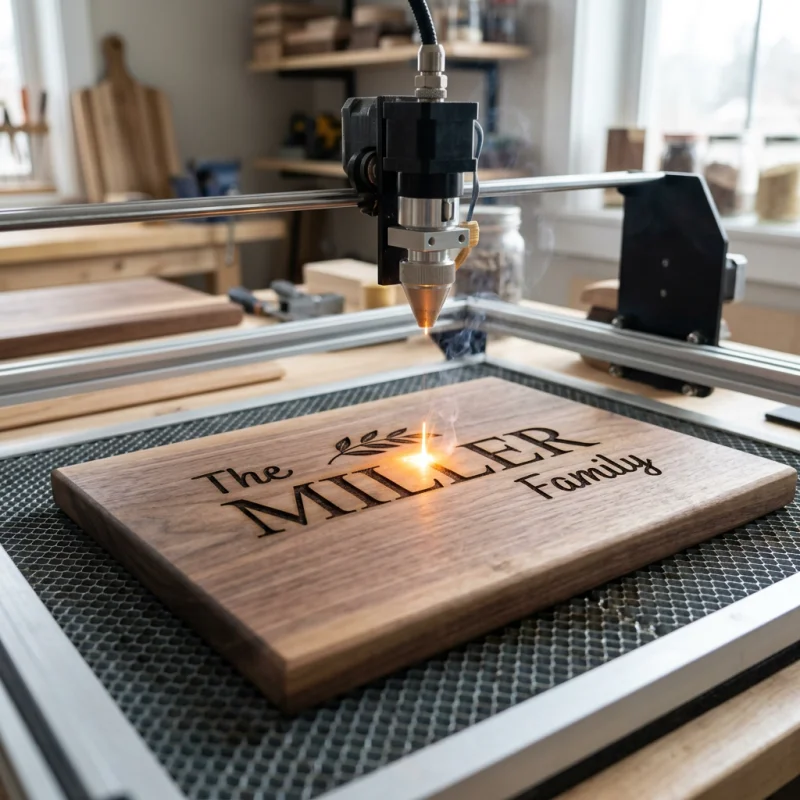
All'uscita da un tubo in vetro o in radiofrequenza (RF), il raggio grezzo ha un diametro compreso tra 2 mm e 7 mm. Un fascio così largo non permette di incidere caratteri tipografici minuti o trame dettagliate. Fatto passare attraverso una lente di focalizzazione in selenuro di zinco (ZnSe), il raggio si concentra in un punto focale compreso tra 0,1 mm e 0,2 mm.
Focalizzare il raggio significa schiacciare l'energia in una superficie microscopica, impennando la densità di potenza (misurata in Watt per centimetro quadrato, W/cm²). Un laser CO2 da 60 Watt concentrato su uno spot da 0,15 mm sviluppa nel punto di contatto una densità di potenza superiore a 340.000 W/cm².
Un altro parametro chiave per comprendere l'interazione tra laser CO2 e legno è la frequenza d'impulso, espressa in Hertz (Hz) o impulsi per pollice (PPI). Una frequenza elevata genera tratti continui e omogenei, senza l'effetto "punteggiato" lungo le linee vettoriali.
Confronto tecnico tra le sorgenti laser
Ogni sorgente laser interagisce con la fibra legnosa in modo differente. Analizzare le specifiche tecniche aiuta a capire perché ciascuna tecnologia dia risultati diversi.
| Parametro | Laser CO2 (10,6 µm) | Laser a Diodo (450 nm) | Laser in Fibra (1064 nm) |
|---|---|---|---|
| Lunghezza d'onda primaria | 10.600 nm | 450 nm | 1.064 nm |
| Diametro spot focale | 0,10 mm – 0,20 mm | 0,08 mm – 0,15 mm | 0,01 mm – 0,05 mm |
| Tasso di assorbimento della cellulosa | 90% – 95% | 30% – 50% | Sotto il 10% |
| Potenza ottica tipica | 40W – 150W | 5W – 40W | 20W – 100W |
| Velocità d'incisione su legno duro | 300 – 600 mm/s | 20 – 80 mm/s | Non adatto al legno grezzo |
| Larghezza zona alterata dal calore (HAZ) | 0,05 mm | 0,30 mm | N/D (attraversa il materiale) |
Accoppiamento di lunghezza d'onda: perché il CO2 domina sul legno
I laser in fibra nel vicino infrarosso (1064 nm) sono ideali per i metalli grazie alla capacità degli elettroni liberi di assorbire quella frequenza. Sul legno grezzo, tuttavia, il raggio in fibra si comporta come se attraversasse un vetro trasparente: i fotoni lo passano da parte a parte senza generare il calore necessario per innescare la pirolisi.
I laser a diodo blu (450 nm) riescono a marcare il legno perché i pigmenti organici assorbono la luce visibile. Tuttavia, la potenza ottica ridotta impone velocità di lavoro molto basse. Muovendosi piano, il calore si propaga lateralmente nelle fibre adiacenti, sfuocando i bordi anziché restituire incisioni affilate.
I sistemi a CO2 vantano tassi di assorbimento superiori al 90% su essenze come noce americano, ciliegio e acero duro. Potendo lavorare a velocità sostenute, il tempo di stazionamento del raggio si riduce al minimo, limitando l'apporto termico a un'area ben circoscritta. Il risultato: incisioni scure e definite, senza bruciature indesiderate sulle venature vicine.
Limiti operativi e rischi di sicurezza
Nonostante la straordinaria resa sui legni naturali, alcune caratteristiche dei materiali richiedono attenzione e pongono precisi limiti d'uso.
- Legni teneri ad alta concentrazione di resina: Essenze come pino nodoso o cedro racchiudono sacche di resina e linfa volatile. Sotto l'azione del raggio a 10,6 micron, queste sostanze prendono a bollire scatenando fiammate che anneriscono la superficie e depositano residui appiccicosi sulle lenti e sugli specchi ottici.
- Intarsi metallici riflettenti: Inserti in ottone o alluminio riflettono la luce a 10,6 micron direttamente lungo il percorso ottico. Questo raggio di ritorno può danneggiare irrimediabilmente le lenti in selenuro di zinco in una frazione di secondo.
- Colle sintetiche nei pannelli compositi economici: Multistrato da interni e MDF utilizzano leganti a base di urea-formaldeide. La vaporizzazione laser scompone questi adesivi liberando fumi tossici che richiedono un impianto di aspirazione forzata ad alta portata.
- Deformazione termica su piallacci sottili: Fogli di impiallacciatura inferiori a 1,5 mm tendono a imbarcarsi con la lavorazione raster profonda. Per contrastare l'imbarcamento basta impostare l'assistenza aria a circa 30 PSI, raffreddando il punto d'impatto e allontanando la fuliggine.
Perché il noce produce un'incisione più scura rispetto a betulla o acero?
Il noce vanta un'elevata concentrazione di tannini naturali e composti organici che carbonizzano virando al marrone scuro o al nero già a 300 °C. Essenze più chiare, come la betulla, hanno una minore densità di resine organiche e tendono a produrre tonalità nocciola, a meno di non aumentare la densità di potenza o ridurre la velocità della testa di taglio.
Come influisce la pressione dell'aria (air assist) sulla qualità dell'incisione?
L'air assist soffia aria compressa (di norma tra 15 e 30 PSI) dall'ugello direttamente sul punto focale. Questo flusso spegne sul nascere le fiammate, spazza via il fumo prima che rifranga i fotoni e soffia via i polverini di carbonio dalla superficie del legno.
Si possono incidere oggetti in legno già verniciati o trattati con trasparente?
Sì. Il raggio vaporizza pulitamente la finitura poliuretanica o la lacca al primo passaggio. Le vernici sintetiche, tuttavia, emettono fumi irritanti che necessitano di un'adeguata filtrazione. Trattamenti naturali idonei al contatto alimentare, come olio minerale o cera d'api, non ostacolano l'assorbimento fotonico né rilasciano fumi nocivi.
Da cosa dipendono i bordi bruciati e sfuocati attorno al testo inciso?
I bordi sfuocati compaiono quando la densità di potenza è insufficiente oppure la velocità di scorrimento è troppo bassa: il calore si propaga per conduzione nelle fibre circostanti oltre l'area target. Anche una lente fuori fuoco o un flusso d'aria troppo debole finiscono per allargare lo spot oltre la dimensione ideale di 0,1 mm.