Fisica dell'incisione laser interna: come la luce scolpisce il cristallo pieno
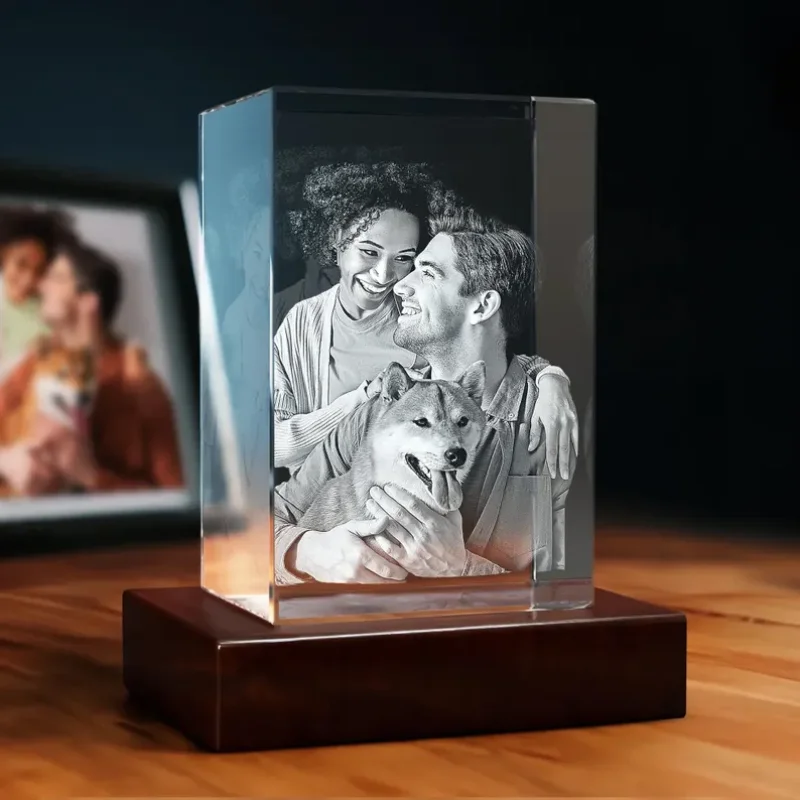
Passando le dita su un blocco di cristallo inciso in 3D, la superficie appare del tutto liscia. Nessun solco, nessuna ruvidità. Eppure, all'interno del vetro ottico pieno, galleggia un'immagine tridimensionale nitida e definita nei minimi dettagli. Non è magia: è fisica ottica applicata a velocità di ordine nanosecondometrico.
L'incisione superficiale classica brucia o scava l'esterno del materiale. La lavorazione sottosuperficiale segue una logica opposta: il raggio laser attraversa la superficie senza lasciar traccia e rilascia tutta la sua energia in una coordinata focale precisa dentro il blocco. Ecco come la luce verde si trasforma in milioni di microfratture interne senza intaccare la struttura circostante.
Assorbimento non lineare: perché la superficie resta intatta
Il vetro è trasparente perché i fotoni attraversano il suo reticolo atomico senza venire assorbiti. In condizioni di illuminazione standard, il cristallo ottico ha un assorbimento quasi nullo: un raggio laser a bassa potenza attraversa un cubo in vetro K9 ed esce dalla parete opposta senza provocare modifiche.
L'incisione laser interna supera questo limite agendo sulla densità di energia. Il macchinario non focalizza la luce sulla superficie del blocco, ma utilizza lenti di alta precisione per far convergere migliaia di raggi su un singolo punto microscopico, situato a millimetri o centimetri di profondità.
In corrispondenza del punto focale, l'intensità luminosa supera una soglia critica, raggiungendo densità di potenza nell'ordine dei gigawatt per centimetro quadrato. A questi livelli il vetro non è più in grado di trasmettere la luce in modo passivo e subentra l'ionizzazione multifotonica: gli atomi del materiale assorbono più fotoni contemporaneamente, spezzando all'istante i legami molecolari.
Questo repentino trasferimento di energia genera una micro-esplosione circoscritta all'interno della matrice cristallina. Nel punto di fuoco la temperatura supera istantaneamente i 2000 °C, provocando una microfrattura controllata ampia tra i 30 e i 100 micrometri. La luce ambientale, rifrangendosi su questa frattura, la rende visibile come un punto bianco brillante. Ripetendo il processo su milioni di coordinate distinte, l'immagine tridimensionale prende forma nel cuore del cristallo.
Parametri tecnici dei sistemi d'incisione sottosuperficiale
Per ottenere punti interni definiti servono tolleranze operative estremamente strette. I sistemi industriali utilizzano laser Nd:YAG con raddoppio di frequenza o diodi verdi a una lunghezza d'onda di 532 nm. La luce verde garantisce uno spot focale ridotto e penetra nel vetro ottico ad alta purezza riducendo al minimo la dispersione precoce.
| Parametro | Valore tipico | Ruolo nel processo di incisione |
|---|---|---|
| Lunghezza d'onda laser | 532 nm (Luce verde) | Garantisce una penetrazione ottica profonda prima della convergenza focale. |
| Durata dell'impulso | Da 1 a 5 nanosecondi | Rilascia una potenza di picco elevatissima prima che il calore si propaghi nel vetro circostante. |
| Frequenza di impulso | Da 3.000 a 5.000 Hz | Determina la velocità di tracciamento dei punti (fino a 300.000 punti al minuto). |
| Dimensione del punto focale | Da 20 a 50 micron | Definisce la risoluzione del singolo punto (voxel) nella matrice di cristallo. |
| Substrato | Cristallo ottico K9 (BK7) | Garantisce elevata purezza, indice di rifrazione uniforme (1,5168) e assenza di microbolle. |
| Passo punto (Dot Pitch) | Da 0,08 mm a 0,15 mm | Mantiene una distanza di sicurezza tra le microfratture per evitare crepe strutturali. |
La gestione dei tempi d'impulso è determinante. Se la durata dello sparo fosse troppo estesa, il calore si diffonderebbe al vetro circostante generando crepe da tensione anziché punti netti. Mantenendo gli impulsi nell'ordine dei nanosecondi, l'effetto termico resta confinato esclusivamente al volume focale.
Incisione interna e lavorazione superficiale a confronto
Le tecniche tradizionali di personalizzazione del vetro si basano su sabbiatura, satinatura chimica o ablazione laser superficiale, interventi che alterano la parete esterna del materiale. La sabbiatura incide il cristallo tramite granuli abrasivi ad alta pressione, mentre i laser a CO2 creano micro-spaccature riscaldando l'umidità presente nello strato superficiale.
L'incisione esterna lascia una ruvidità percettibile al tatto che tende ad accumulare polvere e grasso cutaneo. Una pulizia troppo vigorosa rischia inoltre di smussare i tratti più sottili delle scritte o dei disegni.
L'incisione laser interna lascia invece inalterato il guscio esterno del blocco. Umidità, sporco e usura meccanica non possono intaccare l'immagine sospesa all'interno. La luce attraversa le pareti trasparenti, incontra le microfratture e viene riflessa verso l'osservatore: l'opera resta sigillata nel cristallo, protetta dal tempo e dall'ambiente.
Limiti tecnici, vincoli sui materiali e vincoli applicativi
Sebbene l'incisione laser sottosuperficiale garantisca risultati di alto livello, la tecnologia risponde a precise leggi fisiche. Non tutti i materiali trasparenti si prestano a questo tipo di lavorazione.
La scelta del materiale è fondamentale. Il comune vetro da finestre, i bicchieri in vetro sodico-calcico e il vetro temperato presentano tensioni interne, microbolle e tracce di ossido di ferro. Sottoponendo questi materiali a un impulso a 532 nm, le tensioni preesistenti provocano la rottura improvvisa dell'intero pezzo lungo le linee di spaccatura interne. Solo i vetri ottici ad altissima purezza, come il cristallo K9 o il quarzo sintetico, garantiscono una lavorazione sicura.
Anche la densità dei punti presenta limiti precisi. Aumentare il numero dei punti non equivale a ottenere una definizione migliore: se la distanza tra un punto e l'altro scende sotto i 0,05 mm, le microfratture adiacenti finiscono per fondersi. Le tensioni accumulate si sommano scatenando una crepa strutturale estesa. Un disegno troppo denso appare opaco e lattiginoso anziché nitido, aumentando inoltre il rischio che il blocco si spezzi durante il trasporto per via della fragilità interna.
La rifrazione impone vincoli precisi sulle geometrie del blocco. Il raggio deve accedere da pareti piane e perfettamente lucidate: tentando di incidere attraverso una sfera di cristallo o una superficie sfaccettata, la luce subisce una deviazione incontrollata all'ingresso. Il punto focale perde precisione, restituendo punti distorti o sfocati. Per lavorare elementi curvi si ricorre a vasche d'immersione in liquidi specifici che pareggiano l'indice di rifrazione durante la fase di sparo.
I materiali non trasparenti non consentono l'incisione sottosuperficiale. Vetri colorati, cristalli satinati o acrilici opachi assorbono o disperdono il raggio laser direttamente sulla superficie, impedendo alla luce di raggiungere il punto focale in profondità.
L'incisione laser interna indebolisce il blocco di cristallo?
Se il progetto rispetta la corretta spaziatura tra i punti (generalmente pari o superiore a 0,1 mm), la riduzione di resistenza strutturale è del tutto trascurabile. Le microfratture restano isolate e la matrice di vetro pieno circostante continua ad assorbire urti e sollecitazioni senza cedere.
È possibile realizzare incisioni 3D colorate all'interno del vetro?
No. Le microfratture generate dal laser costituiscono semplici incisioni fisiche che rifrangono la luce ambientale, assumendo una tonalità bianca o argentata. Eventuali variazioni cromatiche osservabili nei blocchi decorati sono ottenute tramite basi di illuminazione a LED esterne posizionate al di sotto del cristallo.
Qual è la differenza tra incisione interna 2D e 3D?
La tecnologia laser utilizzata è la medesima. Nell'incisione 2D i punti vengono distribuiti su un unico piano bidimensionale dentro il blocco, creando un effetto simile a una fotografia sospesa. La resa 3D mappa invece le coordinate lungo gli assi X, Y e Z, conferendo profondità e volume all'oggetto osservabile da più angolazioni.