Dentro il raggio: come il laser verde plasma immagini 3D nel cristallo pieno
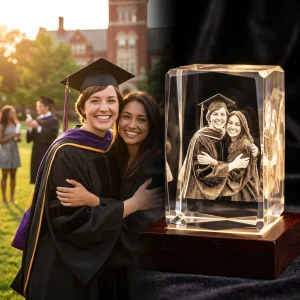
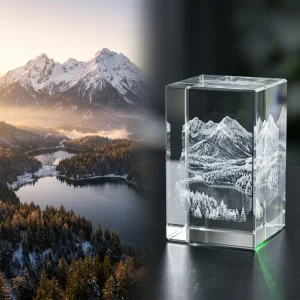
Un blocco trasparente di vetro compatto giace sotto la testa di un laser ad alta potenza. Una luce verde lampeggia migliaia di volte al minuto. All'esterno, le facce del cristallo restano perfette, fredde, lisce. All'interno, prende forma punto dopo punto un ritratto tridimensionale estremamente dettagliato, sospeso nel vuoto. Questo processo si chiama incisione laser sottosuperficiale (SSLE). Non usa utensili meccanici né frese: sfrutta le leggi dell'ottica quantistica, densità d'energia estreme e tolleranze meccaniche infinitesimali.
Il limite della lunghezza d'onda: perché i laser a CO2 falliscono all'interno del vetro
I classici laser industriali a CO2 emettono una radiazione con lunghezza d'onda di 10.600 nanometri. La luce infrarossa a questa frequenza viene assorbita all'istante dal reticolo siliceo del vetro. Quando un fascio a CO2 colpisce un blocco di cristallo, l'energia si scarica interamente sullo strato superficiale. I legami molecolari si riscaldano all'istante, innescando dilatazioni termiche, scheggiature e crepe esterne. Usare un sistema a diossido di carbonio per incidere l'interno del vetro è fisicamente impossibile: la luce non può penetrare.
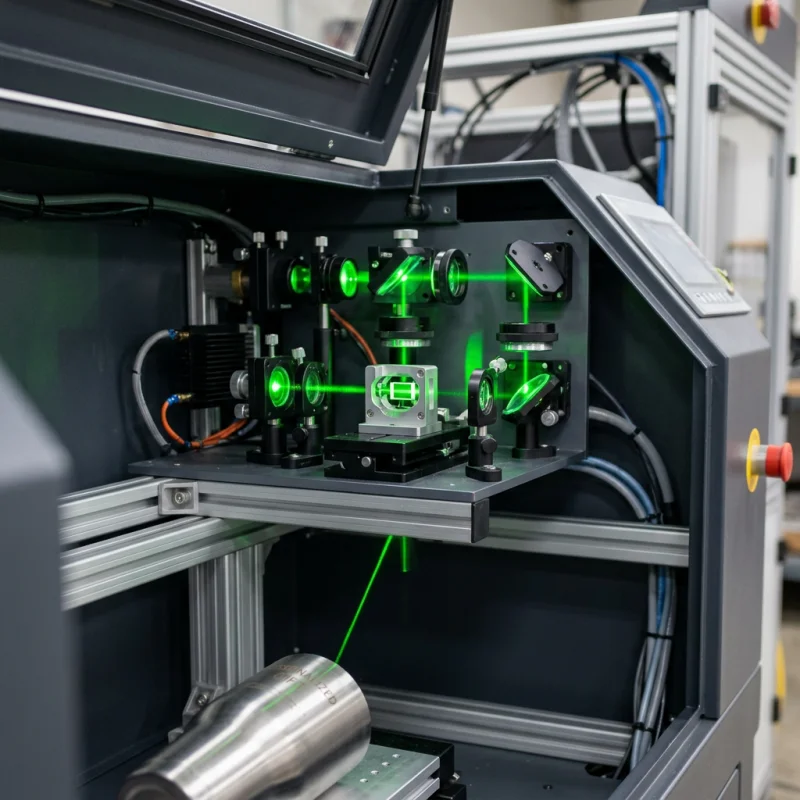
I sistemi di incisione interna impiegano invece laser a stato solido pompati a diodi (DPSS) tarati su una lunghezza d'onda di 532 nanometri. Questa radiazione verde brillante rientra in pieno nello spettro visibile. Il cristallo ottico di alta qualità K9 vanta una trasmittanza superiore al 99% a questa specifica frequenza. I fotoni attraversano la superficie esterna senza cedere energia alla struttura molecolare. Il vetro non si scalda; la luce scorre indisturbata finché non raggiunge il punto di focalizzazione prefissato.
Assorbimento ottico non lineare e microesplosioni
Come fa un fascio di luce trasparente a scalfire improvvisamente il vetro pieno in un singolo punto interno? La risposta risiede nella convergenza del raggio e nell'assorbimento multifotonico.
Una lente obiettiva ad alta apertura numerica concentra l'ampio fascio laser a 532 nm in un punto focale piccolissimo. Fuori da questa zona di fuoco la densità di potenza rimane bassa, permettendo alla luce di scorrere liberamente. Nel punto focale esatto, invece, il diametro del raggio si riduce a meno di 10 micrometri. La densità di potenza schizza oltre i 1010 watt per centimetro quadrato.
Sottoposto a questa densità fotonica estrema, il cristallo perde la sua trasparenza lineare. Entra in gioco l'assorbimento ottico non lineare: il vetro assorbe più fotoni contemporaneamente, spezzando i legami molecolari e strappando gli elettroni agli atomi di diossido di silicio. Si genera così una bolla microscopica di plasma localizzato a migliaia di gradi Celsius.
L'impulso dura appena tra 1 e 10 nanosecondi. Questa scarica rapida innesca una microesplosione controllata: una cavità sferica microscopica circondata da microfratture ampie tra i 20 e i 50 micrometri. Terminato l'impulso, il plasma si raffredda all'istante, ma la microfrattura rimane impressa per sempre nella struttura.
Per comprendere la produzione dei cristalli 3D occorre pensare a questi singoli punti come ai pixel di uno schermo. Erogando da 500 a 3.000 impulsi al secondo e spostando il punto focale sui tre assi cartesiani (X, Y e Z), la macchina costruisce una nuvola di punti tridimensionale. Centinaia di migliaia di microfratture riflettono e rifrangono la luce ambientale, componendo l'illusione di una forma solida sospesa nel vetro trasparente.
Confronto delle specifiche tecniche tra le tecnologie laser
La calibrazione dei sistemi laser varia in base a precisi parametri ottici e fisici. La tabella sottostante confronta le prestazioni dei sistemi sottosuperficiali DPSS a luce verde rispetto ai tradizionali incisori di superficie a CO2.
| Parametro tecnico | DPSS verde a 532 nm (Sottosuperficiale) | CO2 a 10.600 nm (Superficiale) |
|---|---|---|
| Lunghezza d'onda | 532 nm (Verde visibile) | 10.600 nm (Infrarosso lontano) |
| Durata dell'impulso | Da 1 a 10 nanosecondi | Onda continua / Microsecondi |
| Densità di potenza di picco | > 1010 W/cm² | 104 – 106 W/cm² |
| Meccanismo di assorbimento | Ionizzazione multifotonica non lineare | Assorbimento termico lineare |
| Dimensione della frattura | Da 20 a 50 micron (Interna) | Da 150 a 500 micron (Superficiale) |
| Trasmittanza ottica del vetro | > 99% (Attraversamento pulito) | 0% (Assorbita sulla superficie) |
Meccanica di precisione e calibrazione della rifrazione
Focalizzare un raggio laser ad alta potenza all'interno del vetro comporta complicazioni legate alla rifrazione ottica. Secondo la legge di Snell, la luce devia quando passa dall'aria a un mezzo più denso. Il cristallo ottico K9 possiede un indice di rifrazione pari a circa 1,52.
Poiché il vetro devia la traiettoria della luce verso l'interno, la posizione reale del punto focale laser si sposta più in profondità rispetto al calcolo in aria libera. Il software di controllo del movimento deve compensare continuamente questo scostamento lungo l'asse Z. Un'errata calibrazione della rifrazione distorcerebbe il modello 3D, allungando le altezze e sfasando la profondità spaziale.
Gli specchi galvanometrici orientano il raggio sugli assi X e Y, mentre le lenti ad espansione motorizzate regolano il fuoco sull'asse Z. I motori galvo di precisione riposizionano il punto focale migliaia di volte al minuto, garantendo tolleranze inferiori a 5 micrometri.
Eventuali errori di taratura provocano danni strutturali. Generare una microesplosione a meno di 1,5 millimetri dalle pareti esterne compromette l'integrità del blocco: la forte pressione esercitata dal plasma in espansione non può essere contenuta da pareti di vetro troppo sottili, causando esplosioni superficiali, scheggiature o la rottura del cristallo. È altrettanto importante garantire la qualità del fascio: l'astigmatismo del raggio laser genera microfratture ovali e irregolari che disperdono la luce in modo disordinato, rovinando la nitidezza dell'immagine.
Limiti dei materiali, scelta del vetro e manutenzione
L'incisione sottosuperficiale richiede requisiti di purezza rigorosi. Non è possibile ottenere incisioni nitide usufruendo del comune vetro commerciale o delle resine plastiche.
Il vetro comune per finestre (silico-sodico-calcico), il vetro per bottiglie e i calici economici presentano microbolle d'aria, tracce di ossido di ferro e tensioni interne residue. Quando gli impulsi a 532 nm incrociano un'impurità, le spaccature si propagano in modo incontrollato in tutto il blocco, frantumandolo. Le materie plastiche come l'acrilico, invece, fondono generando grumi opachi, poiché le catene polimeriche cedono sotto shock termico anziché fratturarsi in modo netto.
Risultati costanti si ottengono solo con cristallo ottico K9 ad altissima purezza o quarzo fuso sintetico. Il vetro K9 viene sottoposto a lunghi processi di ricottura per azzerare le tensioni interne e garantire un indice di rifrazione omogeneo in ogni singolo millimetro cubo.
Anche la densità dei punti incontra rigidi limiti fisici. Posizionare le microesplosioni a meno di 30 micrometri l'una dall'altra causa la sovrapposizione delle crepe. Questa sovrapposizione indebolisce la matrice vetrosa e fa fondere le fratture adiacenti in un'unica macchia opaca. Il software di incisione deve quindi calcolare la distanza ideale tra i punti per preservare la solidità e garantire il massimo dettaglio ottico.
La manutenzione dei cristalli incisi è semplice ma importante per mantenere la brillantezza originaria. Occorre evitare shock termici improvvisi: immergere un cristallo freddo nell'acqua calda estende le microfratture, rendendo opachi i dettagli interni. Per la pulizia esterna è sufficiente un panno in microfibra con un po' di alcol isopropilico, rimuovendo le impronte digitali che potrebbero deviare la luce in ingresso.
A quale distanza dal bordo si può incidere senza rischiare di rompere il vetro?
Per motivi di sicurezza strutturale, le microfratture devono rimanere ad almeno 1,5 - 2,0 millimetri da qualsiasi superficie esterna levigata. Ridurre questo margine compromette la resistenza del materiale: la pressione del plasma generato dalle microesplosioni rischierebbe di sfondare la parete esterna, rovinando irreparabilmente il cristallo.
È possibile incidere immagini a colori all'interno dei cristalli 3D?
No. L'incisione laser interna produce punti monocromatici di microfratture che diffondono la luce. Il colore bianco delle figure deriva dalla luce ambientale rifratta dalle microfessure. Eventuali tocchi cromatici si ottengono posizionando il cristallo inciso su una base a LED che proietta luce colorata dal basso attraverso la base lucida.
L'incisione laser interna tende a degradarsi o sbiadire nel tempo?
L'immagine interna rimane impressa in modo permanente nella matrice molecolare del vetro. Poiché le microfratture rappresentano alterazioni strutturali fisiche all'interno di un cristallo ottico stabile, l'incisione non sbiadisce, non ingiallisce e non si degrada con il passare degli anni, a meno che il vetro stesso non subisca forti shock termici o rotture meccaniche.