Fisica della madreperla: incidere a laser senza alterazioni termiche
La struttura della madreperla ricorda un'opera di micro-muratura: minuscole placchette poligonali di carbonato di calcio aragonitico, di spessore compreso tra 300 e 500 nanometri, si sovrappongono in migliaia di strati paralleli tenuti insieme da sottili membrane organiche di conchiolina. La luce rifratta da questa stratificazione crea il fenomeno ottico tipico dell'interferenza da film sottile. Lavorare un materiale così complesso tramite sorgenti luminose richiede un controllo rigoroso dell'energia: l'eccesso di calore distrugge il collante organico, riducendo l'iridescenza a una polvere bianca priva di brillantezza.
I fallimenti nella lavorazione della conchiglia derivano dalla propagazione termica verso i cristalli di aragonite adiacenti. I tradizionali laser a CO2 operano a una lunghezza d'onda di 10.600 nanometri sfruttando l'ablazione puramente termica. L'energia infrarossa surriscalda rapidamente il substrato: oltre i 400 °C, l'aragonite subisce una transizione di fase irreversibile, trasformandosi in calcite, un minerale morbido e opaco. Al contempo, la componente biopolimerica brucia all'istante provocando micro-esplosioni tra gli strati, con il risultato di ottenere bordi sbreccati e contornati da un alone gessoso.
Meccanica delle lunghezze d'onda: laser UV a 355nm contro laser in fibra a 1064nm
I laser ultravioletti a 355 nanometri evitano il degrado termico sfruttando la fotodecomposizione. I fotoni UV possiedono un'energia quantica sufficiente a spezzare direttamente i legami covalenti della matrice organica senza generare picchi termici locali. È il principio della lavorazione a freddo. Al contrario, i classici laser in fibra a 1064 nanometri, efficaci sui metalli, riscontrano uno scarso assorbimento nell'infrarosso vicino da parte della conchiglia organica. Anziché tracciare solchi definiti, il laser in fibra innesca micro-fratture che si propagano lungo i piani strutturali della madreperla.
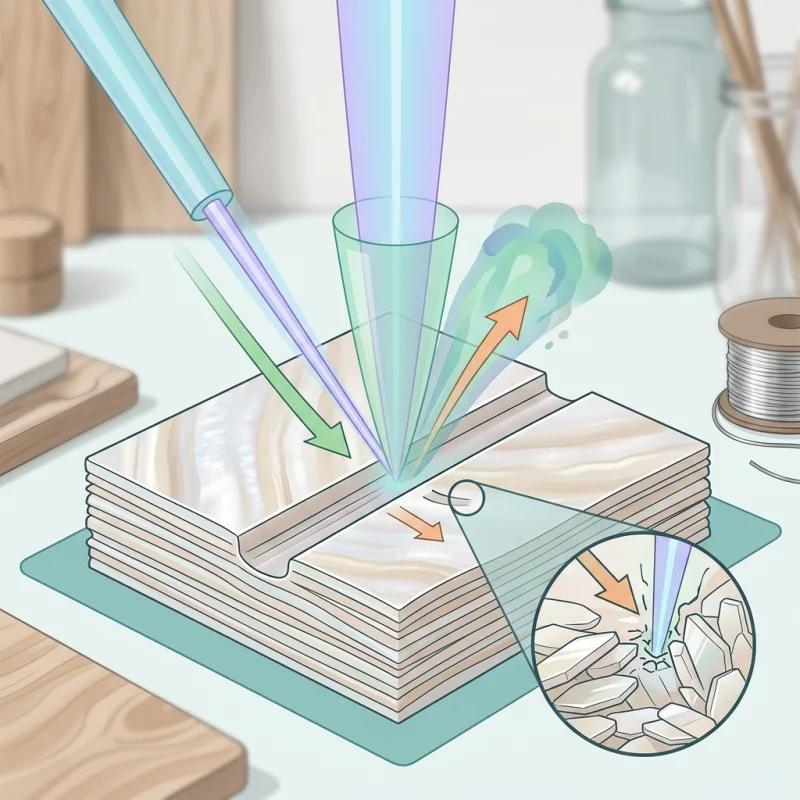
Controllo della Zona Alterata Termicamente (ZAT)
La durata dell'impulso determina la profondità di penetrazione del calore prima della sua dissipazione. Impulsi lunghi (nell'ordine dei microsecondi o millisecondi) lasciano fluire l'energia termica lateralmente verso gli strati di madreperla circostanti. Riducendo la durata dell'impulso ai picosecondi (10-12 secondi), l'energia si concentra esclusivamente nel punto d'impatto. La vaporizzazione degli atomi bersaglio avviene a una velocità superiore a quella di conduzione termica verso le placchette d'aragonite adiacenti. Questo processo mantiene la Zona Alterata Termicamente al di sotto dei 3 micrometri, salvaguardando l'integrità strutturale fino al limite esatto dell'incisione.
Specifiche di lavorazione laser per substrati in conchiglia
| Parametro | Laser UV a 355 nm | Laser in fibra a 1064 nm | Laser CO2 a 10.600 nm |
|---|---|---|---|
| Meccanismo di ablazione principale | Fotodecomposizione (a freddo) | Fototermico (fusione/stress) | Fototermico (evaporazione) |
| Durata tipica dell'impulso | Da 10 a 15 picosecondi | Da 20 a 200 nanosecondi | Continuo / Microsecondi |
| Zona Alterata Termicamente (ZAT) | Inferiore a 3 µm | Da 15 a 45 µm | Superiore a 100 µm |
| Diametro dello spot d'ablazione | Da 10 a 20 µm | Da 30 a 50 µm | Da 100 a 150 µm |
| Rischio di calcinazione | Minimo | Elevato | Critico |
| Spessore materiale consigliato | Da 0,2 mm a 2,0 mm | Sconsigliato | Superiore a 3,0 mm (solo taglio grezzo) |
Limiti del materiale e punti di rottura
La conchiglia naturale presenta variazioni strutturali marcate che condizionano la profondità di incisione. Gli anelli di accrescimento del mollusco creano densità disomogenee all'interno del medesimo foglio di madreperla. I vincoli di spessore sono rigidi: i supporti inferiori a 0,3 millimetri tendono a imbarcarsi o incrinarsi sotto stress meccanico se incisi oltre i 50 micrometri di profondità.
L'incisione 3D profonda compromette le proprietà ottiche della madreperla. L'iridescenza dipende dalla rifrazione della luce attraverso la sovrapposizione integra delle placchette di carbonato di calcio. Superare i 150 micrometri di profondità asporta lo strato superficiale levigato, esponendo le strutture cristalline sottostanti prive di orientamento uniforme. Oltre questo limite, l'incisione appare grigia o gessosa a prescindere dalla lunghezza d'onda impiegata.
La conchiglia di abalone (orecchia di mare) pone problemi specifici dovuti al contenuto organico irregolare. Le elevate concentrazioni di conchiolina rosa e verde assorbono la luce più rapidamente rispetto alla madreperla d'acqua dolce bianca. Utilizzare la medesima potenza su campiture di colore diverso porta a profondità di ablazione disomogenee, producendo superfici punteggiate o a macchie. L'operatore deve quindi regolare la potenza laser in tempo reale in base alla densità cromatica della specie lavorata.
Preservare la lucentezza naturale negli intarsi
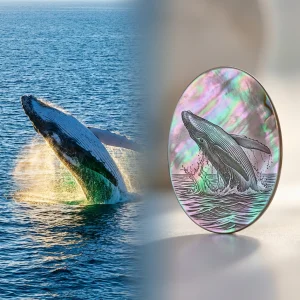
Realizzare intarsi personalizzati richiede una calibrazione fine del laser per non alterare i colori strutturali del materiale. Nel settore orrafo si abbinano sorgenti UV a 355 nm a scanner galvanometrici ad alta velocità, superiori a 1.500 millimetri al secondo. L'elevata velocità di scansione distribuisce gli impulsi senza soffermarsi a sufficienza da generare calore. Il tratto risultante è nitido, scuro e nettamente definito, in contrasto con la brillantezza iridescente della madreperla circostante.
Perché la grafica laser standard brucia la madreperla?
I laser tradizionali a infrarossi o CO2 sfruttano temperature elevate per sublimare la materia. La madreperla si compone di carbonato di calcio aragonitico aggregato da proteine organiche. Il calore intenso brucia i leganti organici e converte l'aragonite in calcite già a 400 °C, lasciando un residuo bianco gessoso, fragile e opaco.
Qual è il laser ideale per incidere la madreperla?
I laser a raggio ultravioletto (UV) da 355 nm garantiscono i risultati più puliti. La ridotta lunghezza d'onda spezza direttamente i legami chimici organici senza sviluppare calore eccessivo. Questo evita la formazione di micro-crepe e preserva l'iridescenza naturale della conchiglia.
È possibile realizzare incisioni 3D profonde su abalone o pendenti in madreperla?
Le incisioni 3D molto profonde non sono adatte a fogli di madreperla sottili. Superare i 150 micrometri di profondità spezza la stratificazione di aragonite responsabile della rifrazione della luce. Asportando questi strati si perde l'effetto iridescente, lasciando affiorare una superficie opaca e opalescente. Inoltre, spessori inferiori a 0,5 mm rischiano la rottura strutturale a causa delle passate ripetute.